机床自动上下料技术资料库:按工件、机床与自动化方式选型
按数控车床、加工中心、机器人、桁架、托盘交换及多机联线查找上下料技术资料,区分工件加工、换料节拍与选型条件,附第三方来源及证据边界。
按工件、机床和搬运方式查找机床自动上下料资料。本页收录的是第三方产品与应用资料分析,供国内制造企业比较技术路线,不将其列为新伙伴已交付项目。
先判断搬运对象和工序
托盘交换搬运已装夹托盘,机器人上下料通常直接搬运工件;双工作台解决机外准备与加工并行,但不必然包含自动搬运。确定工件尺寸、质量、工序与现有机床接口后,再比较机构、节拍和投资条件。
桁架机械手上下料
- 注塑机长拉杆自动上下料:重载桁架如何服务五台数控车床
- 两台PUMA 2450轴类车削:T型桁架与中间翻转怎么衔接
- 汽车缸体桁架上下料:十二秒和良率指标怎样取得验收依据
- C6245A一拖二重型桁架:二十公斤工件与十四至十六秒换料
- C46K轻型车削一拖二:中间料仓与成品回盘怎么防混料
- C400K双臂桁架一拖二:五公斤工件怎样选择回盘与输送
- 刹车盘立车桁架线:气缸下料两三秒与整线三十二秒的区别
- C400K三机外悬挂桁架:双臂N系列与一拖二配置的差别
- 不锈钢法兰双面车削配桁架:三百毫米毛坯怎样核验装夹
- T铁华司车床一拖二:机内七秒、单机十六秒与双机三十二秒
- 盘类短轴内置桁架:八十毫米应用范围与最大搬运包络
托盘交换自动化
- DMG MORI CMX U与PH 150托盘系统:盘位、负载与换盘时间
- MH-500卧式加工中心双工作台:APC与机器人分别负责什么
- MDH50卧加托盘交换:六秒与十二点五秒资料冲突如何核验
- QVM-610AII立式加工中心APC:四秒换台对应什么载荷
- JN-HD500卧式加工中心:十三秒APC与机外装夹的边界
- CHIRON DZ12与DZ18双主轴加工:旋转工作台和辅助时间
- S-6040双工作区钻攻中心:人工机外换料与自动上下料的区别
- M-ONE APC立加:旋转换台资料如何转成自动化选型条件
- 益全LV-65双托盘立加:七秒换盘与两侧装夹如何配合
- Triple V21i-R液压交换工作台:液压接口与机器人搬运分层选型
- HMC卧加APC系列对比:托盘尺寸、载荷与十五至二十秒换台
数控车床上下料
- 电机端盖配双主轴车床与桁架:如何核验节拍和装夹精度
- TAKISAWA TT-500GD双上料装置:2.5秒上料如何理解
- 轮毂轴承单元双主轴车削:内置机器人与OP10、OP20如何衔接
- 轴类件VT 2-4与VT 4-4:双刀塔夹持器上下料的规格边界
- XKNC-100GL小零件自动车削:气动机械手与料盘如何适配
- 印刷滚筒车削配棒料传送机:批次换型与单次送料如何区分
- SHIMADA 2SI双主轴车床:零点九秒分度与两秒非切削时间
- 埃马克VL 2 P钟摆式车削:加工与上下料并行如何减少等待
- Maus MTV立式车床自动转换:三秒换工序与换工件的区别
- VLC 250 P往复穿梭车削:一秒换件占用适合怎样的短周期工序
- GN3200w双主轴车削自动化:三点五秒桁架换料的条件
- 大隈2SP-2500H双主轴车床:四秒装卸与高速桁架怎样理解
- RASOMA DS立式车床:主轴拾取与小于六秒上下料的边界
- GXC-25J组合车床:机械手取料范围与节拍单位怎样核对
- 盘类零件STAR-07T成果资料:自动装夹与五秒工作节拍怎样核验
- LSCT/N-06棒料送料机:十五秒换棒与零件加工周期如何区分
多机床自动化联线
- 发动机缸体缸盖卧加自动线:45台HE与九条桁架线的配置口径
- 压缩机缸体转台组合机床自动线:九秒节拍的设备与工序边界
- 铸铝缸体自动线:两台HDL63加一台HDL50的机械手转序
- HE63S缸体缸盖自动线:二十五秒换料怎样纳入九十六秒线节拍
- 缸体缸盖柔性加工线:Makino J88工位与成品节拍怎样分开
- 车削加滚齿三机联线:二拖三桁架与中间缓存怎样分工
- 振镜头盒子四机联线:RT08地轨机器人与双输送带怎样调度
- 箱体卧加桁架线怎样测时:从换料到检测的边界清单
- 阀体十条自动线:三十九台纽威机床与天轨六轴机器人配置
- 三台VMC650L配七轴机器人:研究方案中的184秒与56秒
- DF150缸体柔性线:四台加工中心与四个预留工位怎样区分
- 后制动鼓机器人地轨线:七台加工设备与两台机器人怎样归类
机器人上下料
- 数控车床机器人配抽拉料盘与视觉:回转体零件如何供料
- 凸轮轴配件一拖三上下料:PUMA205与倍速链料仓如何配合
- 刹车盘加工与动平衡联线:两台机器人怎样覆盖六个作业设备
- 正齿轮外壳车铣复合自动化:CTX beta 1250 TC-4A与机器人
- 阀体三面钻攻配双爪机器人:DN规格与取放条件怎样确认
- 加工中心一拖三配推车多盘料仓:先核对服务台数和缓存
- 阀体阀盖品字形加工单元:三台车铣复合与快换台怎样布局
- CNC机器人上下料节拍怎么算:串行、并行与八秒教学示例
- CNC机器人取件吹屑再装料:九十秒加工与十八至二十二秒动作
加工中心自动化
- Heckert T45五轴卧加配机器人:减速器零件换型与备料并行
- GMU-400E五轴自动化单元:机器人、十八工位料仓与RFID
- 医疗植入物双主轴加工:SW换台时间与换刀时间如何分开
- 镁合金执行器壳体机器人上下料:四件一组与侧向进料安全
- 大隈MS-320H机械手上下料:五点三秒装卸与顶部门联动
- 汽车空调连接件双托盘立加:NV4G与两台机器人如何协同
- 旋梭小零件五轴加工:MW500一次装夹与机器人选配的边界
- 电动工具输出轴DW200对向铣:三十秒铣槽倒角与机械手选配
- SW BA 322i叶轮自动化:垂直料库容量与连续运行时间怎样对应
- 火车轴双面卧加AY513:十八分钟两端加工与搬运改造边界
- 工程机械臂双工位龙门加工中心:装夹与加工并行方案分析
齿轮加工自动化
- 锥齿轮VL 1 TWIN双主轴加工:换装与车削节拍怎样区分
- 行星齿轮双主轴车削:二十四秒加工与十二秒出件间隔
- 变速器齿轮磨削自动线:七台KAPP NILES与拾取轴如何分工
- VL 1 TWIN联线加工行星齿轮:TrackMotion与TransLift的转序分工
- K160滚齿配快速上下料:转子轴十六秒与斜齿轮三十秒分开引用
- 差速器壳体自动化:球形与半球形工艺不能拼成一条产线
同类设备示意
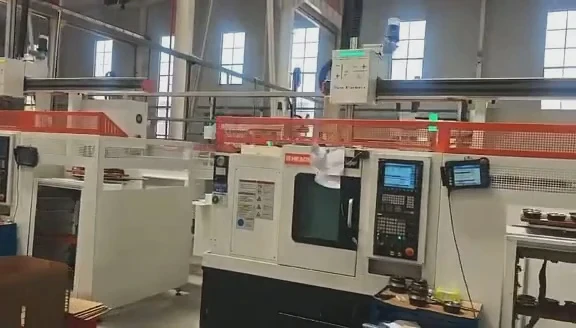
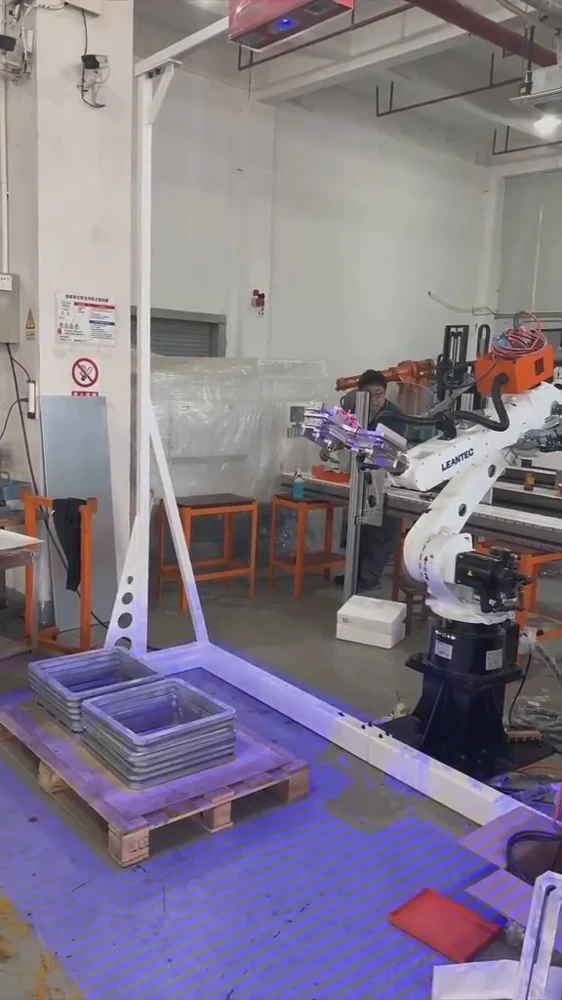
以下照片仅展示可观察的设备布局,不证明本库中任一第三方项目由新伙伴实施,也不用于证明型号、节拍、精度或客户归属。
怎样比较节拍
分别记录加工时间、机内装卸、门动作、夹紧确认、吹屑、翻转及机外往返。并行动作不能重复相加;多主轴同时加工的周期不能直接等同单件间隔。厂家参数、理论产量、连续测时与项目验收应分开比较。
提出评估需求
请准备工件图纸、单件质量、机床型号及门接口、夹具定位方式、班次产量和换型频率。联系新伙伴讨论现场适配,或查看已有案例栏目。具体交付能力与验收指标以双方确认的方案为准。