阀体阀盖上下料方案:3台立式车铣复合机床品字形布局
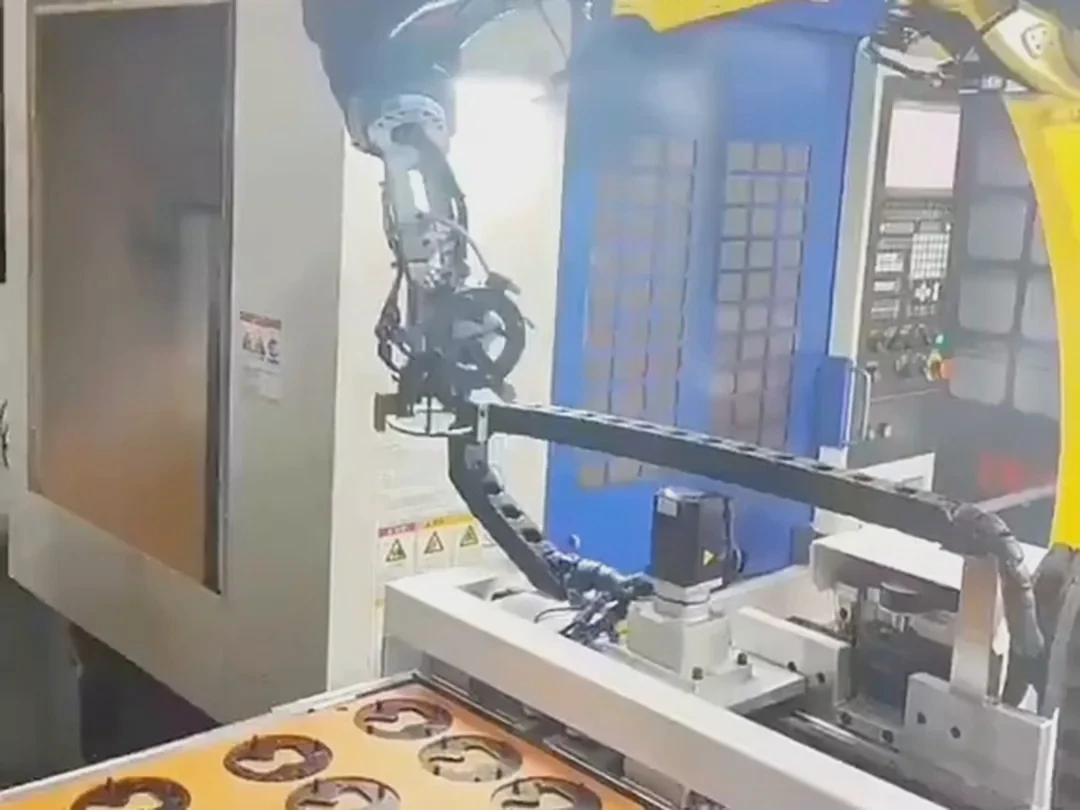
阀体阀盖加工自动化方案:3台汉峰WF-880TV/WF-660TV立式车铣复合机床、六轴机器人、快换台,源资料称单件节拍约380秒、年产能约5.67万件。
说明:本文为行业公开资料/设备资料整理,客户名称已匿名化,集成商名称已删除;设备品牌/型号仅用于说明工艺,不代表新伙伴交付案例。
结论
这是一个阀体阀盖加工自动化方案:3台汉峰立式车铣复合机床(WF-880TV与WF-660TV混搭)、1套六轴机械手、1套快换台、上下料盘定位机架及暂放台,采用“品字形”布局。源资料称单件节拍约380秒,按300天计年产能约56,700件。
工件与配置
- 工件:阀体阀盖,DN125-DN200用WF-880TV(570mm分度卡盘对应DN65-DN100的WF-660TV)。
- 机床:3台立式车铣复合中心,WF-880TV与WF-660TV混搭。
- 机器人:六轴机械手,服务3台机床。
- 辅助:快换台、上下料盘定位机架、暂放台。
- 布局:品字形,三台机床围绕机器人布置,缩短转运距离。
节拍与产能口径
源资料称单件节拍约380秒,年产能约56,700件(按300天计)。按56,700÷300≈189件/天,189×380秒≈71,820秒≈19.95小时/天,说明这个年产能隐含约20小时/天的运行假设,不是300天×24小时的简单计算。公开页应把这个假设写清楚。
流程与结果
毛坯在上下料盘定位机架上定位,机器人抓取后送入对应机床;快换台用于换型/换爪,暂放台用于工序间缓存。品字形布局让一台机器人覆盖三台机床,减少行走距离。源资料称“远超传统单机作业模式,能极大降低单件成本”,但没有给出具体成本对比与验收数据。
适用边界
适合阀体阀盖这类多品种、中小批量、需要车铣复合加工的阀门零件。品字形布局要求三台机床的工件/工序相对接近;如果DN65-DN100与DN125-DN200混线,卡盘、爪手和程序切换需要防错。380秒节拍较长,机器人有空余时间,可考虑兼顾上下料与暂存,但源资料未给出机器人利用率。
常见问题
为什么用立式车铣复合? 阀体阀盖需要车、铣、钻等多工序,立式车铣复合可减少装夹;源资料未给出具体工序清单。
品字形布局有什么好处? 三台机床围绕机器人,缩短转运距离;具体节拍收益源资料未量化。
56,700件/年怎么算? 按300天、约20小时/天、380秒/件反推;不是300天×24小时。
证据说明
关键事实来自源表字段:3台、WF-880TV/WF-660TV、六轴机器人、380秒、56,700件/年、DN125-DN200/DN65-DN100、品字形布局/快换台。客户未具名,属方案页而非交付案例。