机床改造与旧设备自动化升级:自动门加装、自动吹削、自动润滑、卡盘与夹具接口改造、信号引出与控制系统对接、零点快换接口。改造范围以现场实测为准。
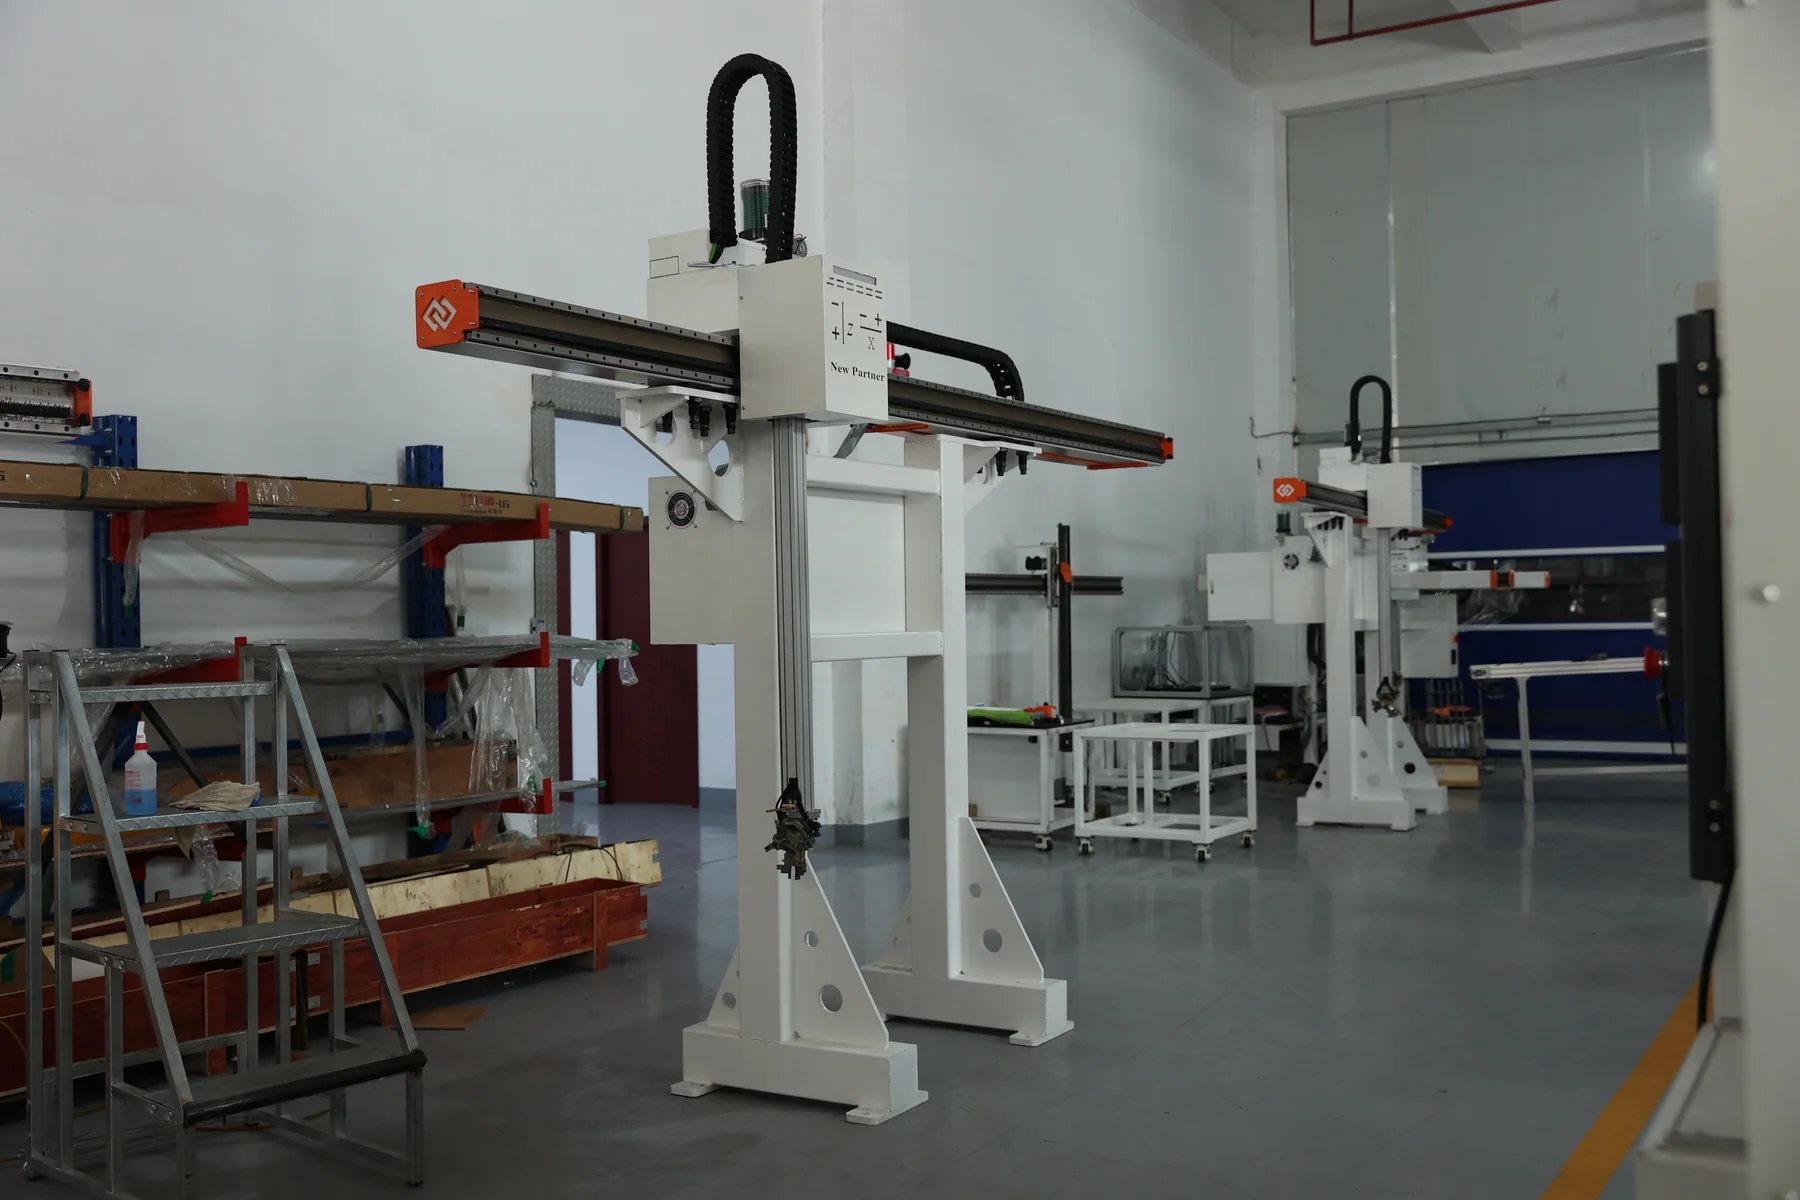
机床改造与旧设备自动化升级
机床改造不是可选项,而是自动化落地的前置条件。门打不开、信号读不到,机械手再快也跑不起来。
客户遇到的问题
这些问题如果同时出现三条以上,自动化通常已经具备启动条件。
手动开门是自动上下料的第一道障碍 —— 机械手没法自己开门。
卡盘夹紧状态、加工完成信号、报警信号无法输出,机械手不知道该在什么时候动作。
加工完的切屑靠人工吹,工件定位面不干净,直接影响装夹精度。
导轨与丝杆润滑靠操作工记得按,漏了就是设备损伤。
不同工件要换夹具,换一次耗掉半天,多品种生产很难受。
担心改造影响机床原有精度与稳定性,也担心改造期间影响交期。
这是什么
机床改造是自动化落地的前置条件。机械手再快,如果机床的门打不开、卡盘状态读不到、定位面上还留着切屑,整条线就跑不起来。这些工作在方案里看起来是配角,现场却往往是决定成败的部分。
公司画册中列出的标配改造项包括:<strong>车床自动门、自动吹削、自动润滑(00 号油脂泵)</strong>。电气控制系统可选台湾新代、KND、深圳郎宇芯、华成等,操作方式为触控彩屏 + 按键,可现场在线定义与修改运行程序。
对于多品种生产,可采用零点快换接口来缩短换型时间,画册载明兼容 <strong>3R、EROWA、LANG、HAINBUCH、AMF、SCHUNK</strong> 等接口。
改造范围必须按机床的现场实测结果确定。不同品牌、不同年代的机床结构差异很大,我们不预设改造结论 —— 哪些能改、改到什么程度,都要看过实物才能回答。
适配范围与边界
一条业务线一定有不适用的情况。先把边界说清楚,方案才不会跑偏。
自动门加装
把手动门改造为气动 / 电动自动开合,并与上下料系统联动。
自动吹削
加工完成后自动吹气排屑,保证定位面清洁与装夹稳定。
自动润滑
00 号油脂泵自动润滑,减少对人工保养的依赖。
信号引出与交互
引出卡盘 / 夹具夹紧状态、加工完成、报警等信号,与机械手控制器实现交互。
控制系统
可选台湾新代、KND、深圳郎宇芯、华成等;触控彩屏 + 按键,可现场在线定义与修改运行程序。
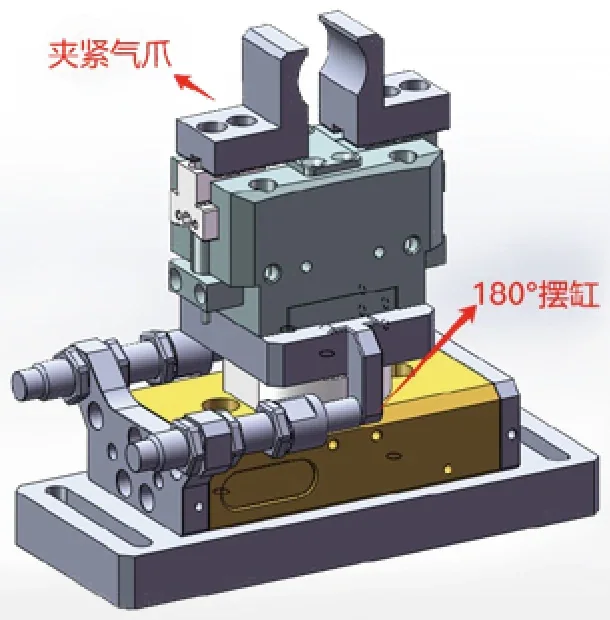
夹具与快换
按工件定制夹具;多品种生产可配零点快换接口(兼容 3R、EROWA、LANG、HAINBUCH、AMF、SCHUNK 等)。
改造边界
以现场实测为准。是否需要改造、改造到什么程度,取决于机床的实际结构与信号能力。
怎么实现
同一件事有多种实现路径,选哪条取决于机床排布、工件与批量。
单机改造
仅针对一台机床做开门、吹削与信号引出,配合单机上下料使用。
成组改造
同型号多台机床批量改造,改造内容与节拍统一,工作量摊薄。
混线改造
不同品牌与年代的机床混线时,逐台评估接口差异并分别处理。
分阶段实施
先改最瓶颈的一台做验证,再批量推进,避免一次性影响交期。
系统组成
一套能稳定跑起来的自动化系统由这些部分组成,缺一项都会在现场暴露出来。
机床侧
自动门机构、吹削气路、自动润滑泵、卡盘与夹具接口
信号层
信号引出模块、IO 扩展、与机械手 / 机器人控制器的通信
控制层
控制系统(台湾新代 / KND / 深圳郎宇芯 / 华成等)与人机界面
夹具层
按工件定制夹具、零点快换接口(兼容 3R、EROWA、LANG、HAINBUCH、AMF、SCHUNK)
安全
安全门锁、安全光栅与急停回路
典型方案
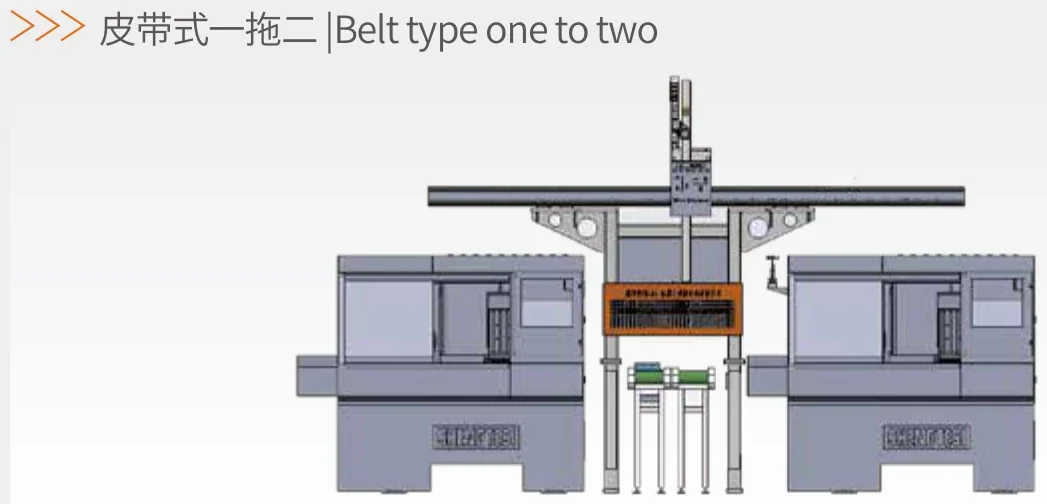
以下是这条业务线下常见的方案形态,可按设备台数与工件情况组合。
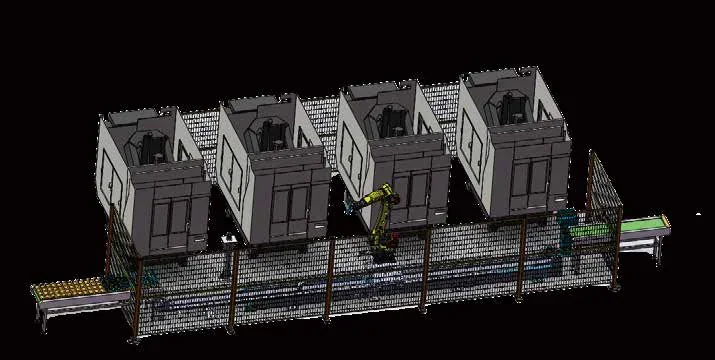
常见改造对象
以下类型来自资料中出现过的加工对象,具体是否适配需按实物评估。
说明:以上为机床类型,不代表特定客户或特定项目。是否可改造以现场实测结果为准。
现场实拍
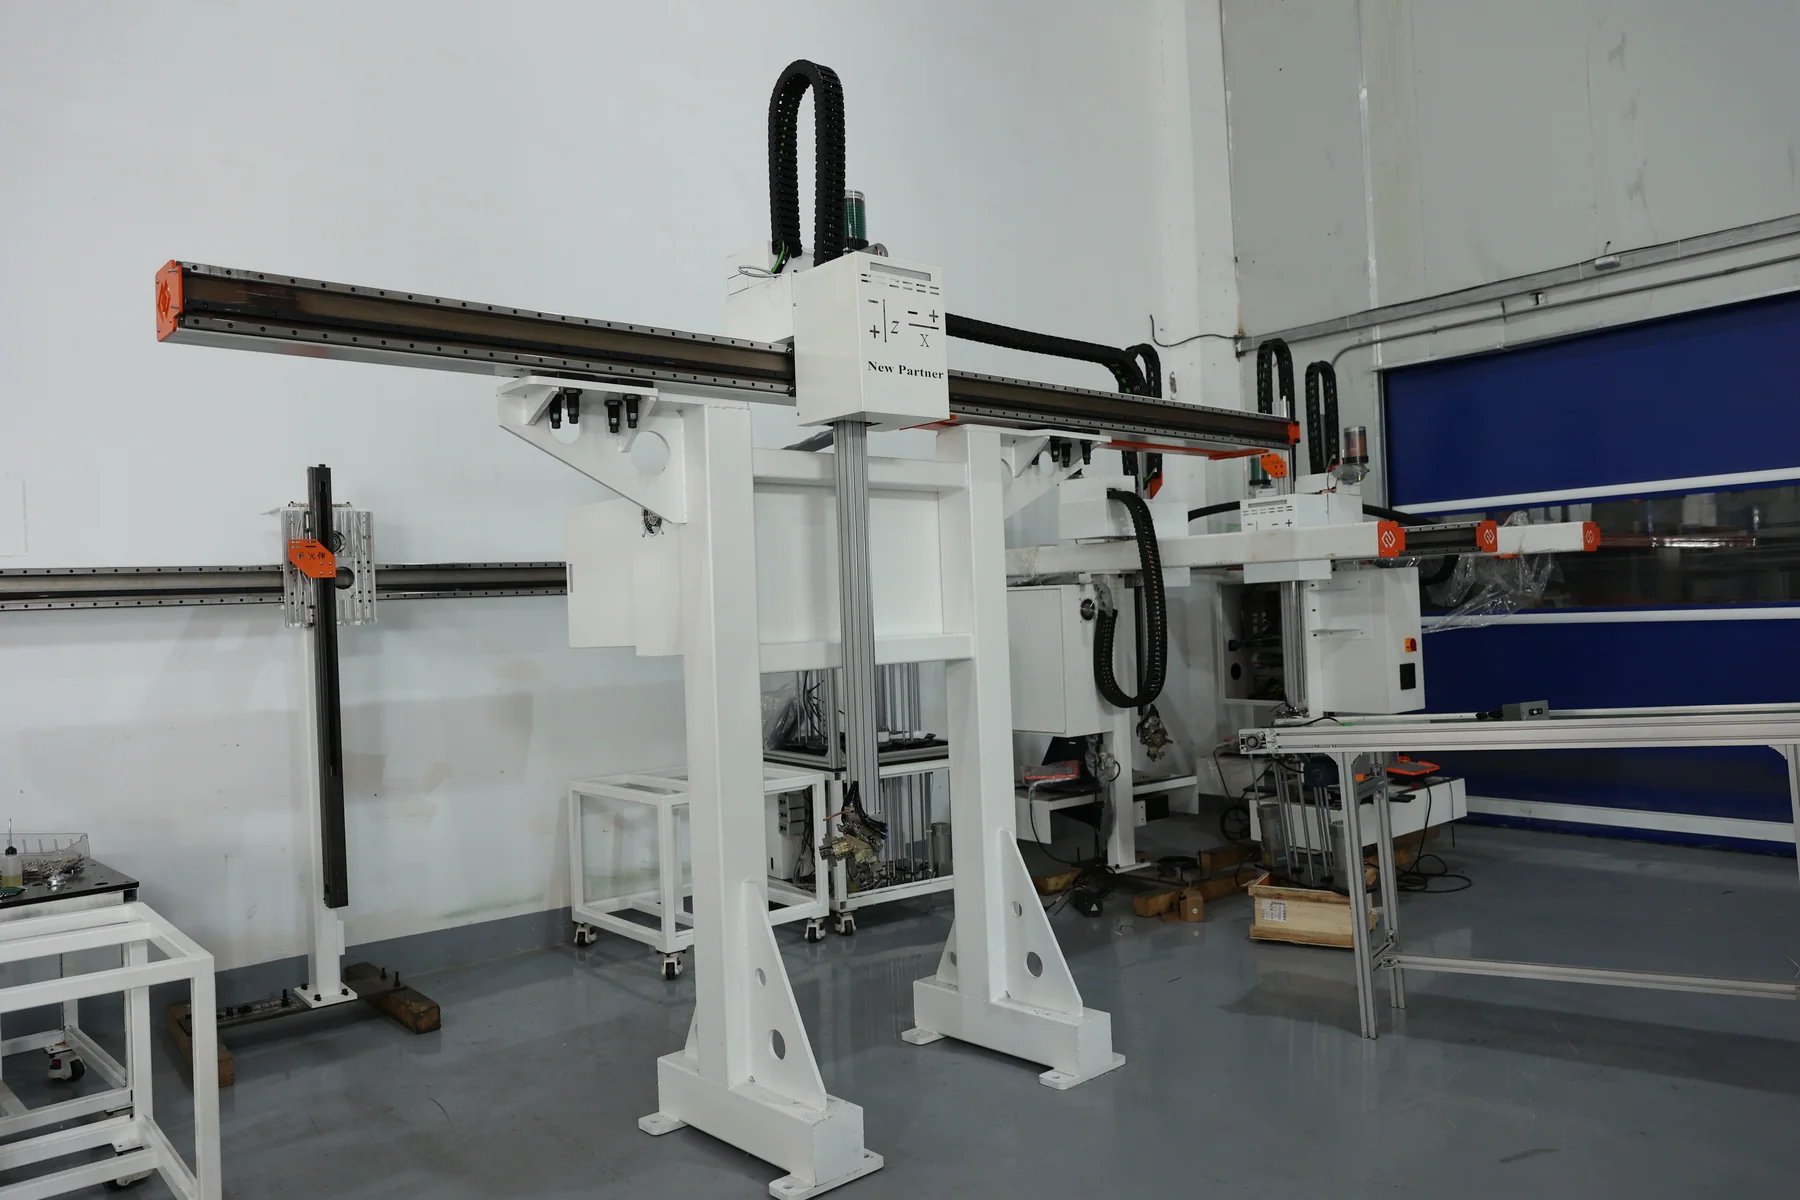
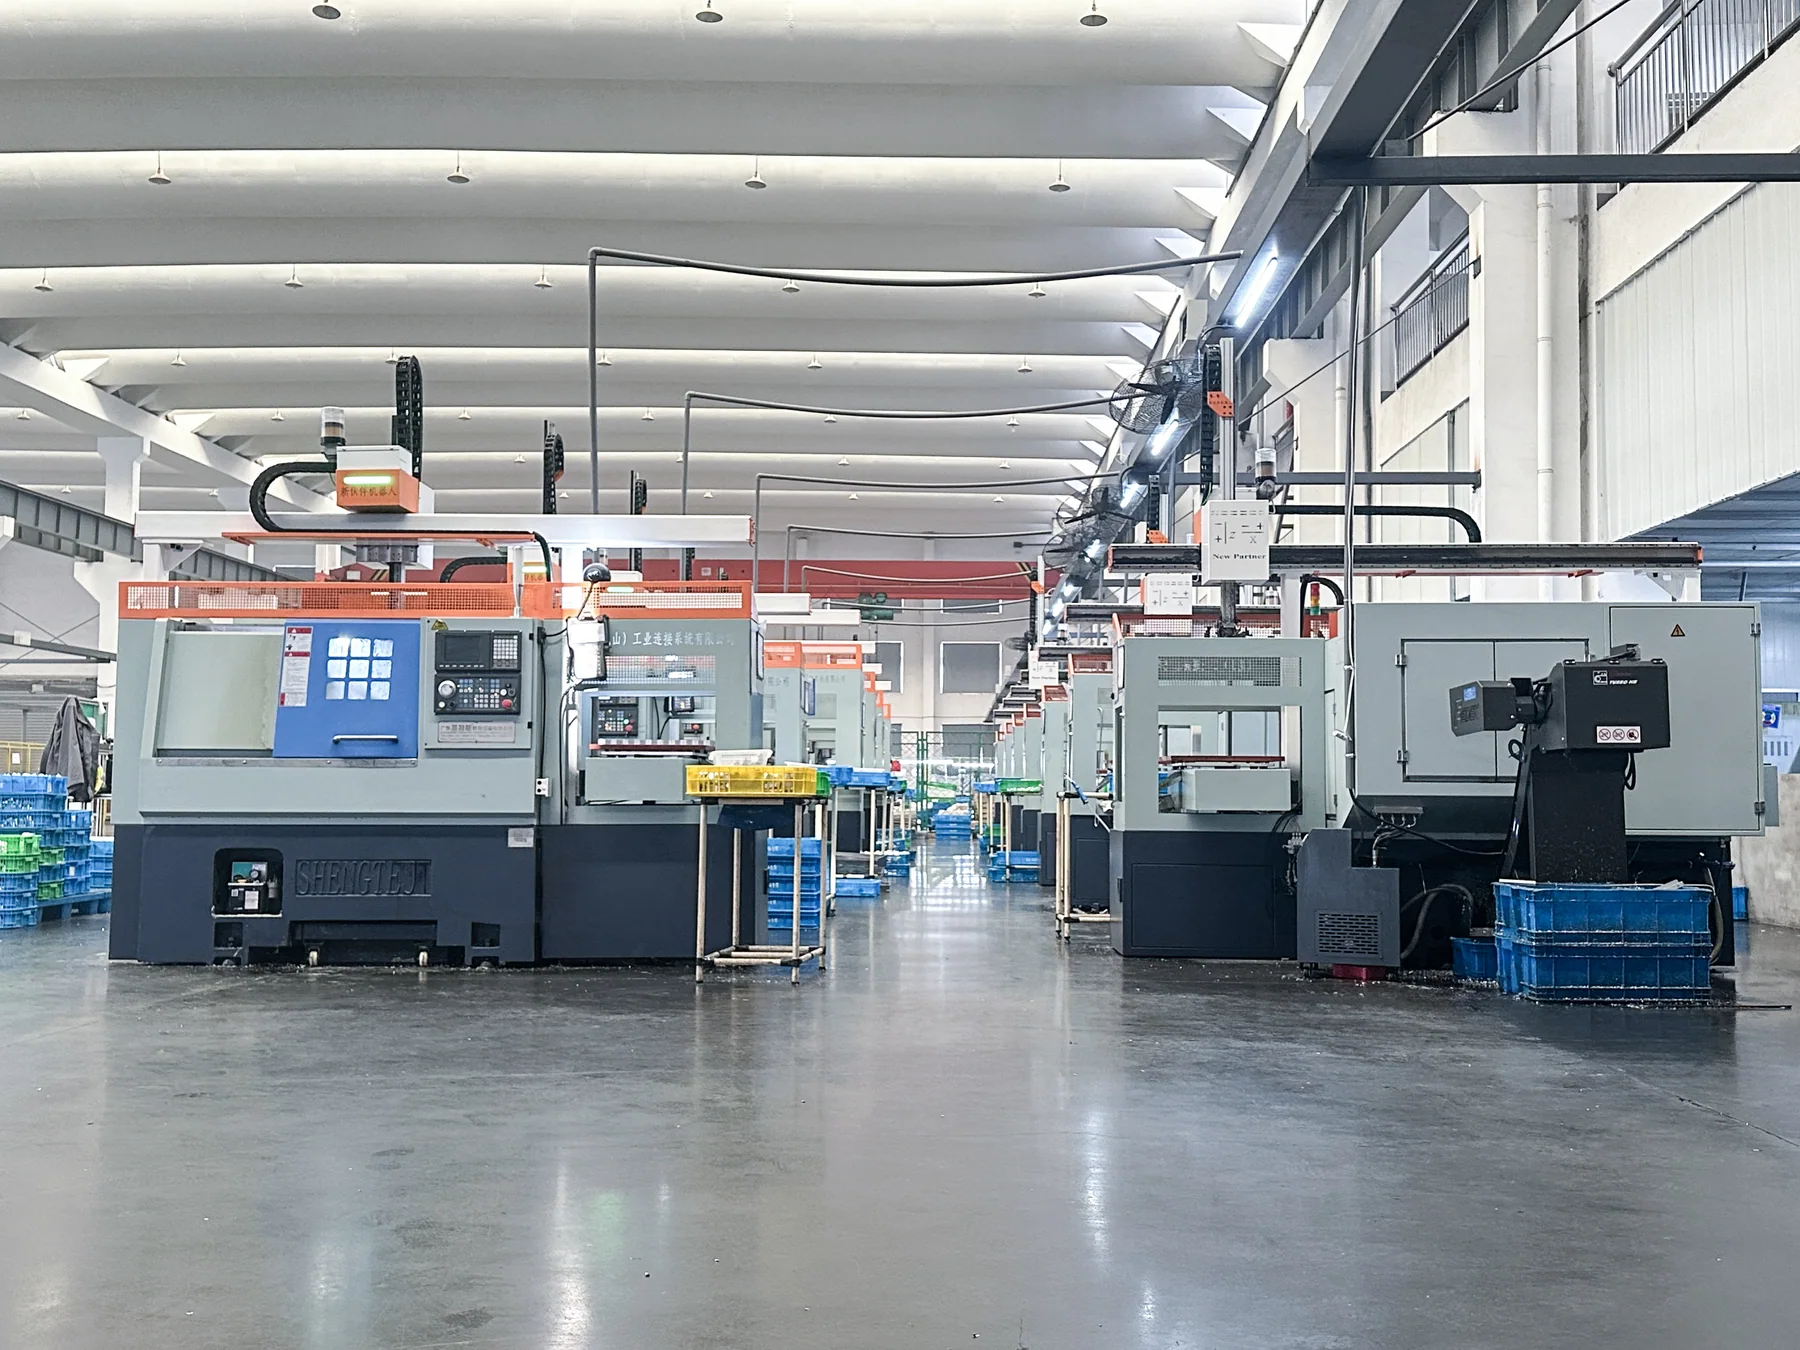
照片来自桁架机械手装配车间与客户机加工车间现场。
常见问题
这些问题来自采购决策中最常被问到的地方。
旧机床可以改自动上下料吗?
大多数可以,但需要先确认机床的结构条件:有没有可改造的开门空间、上下料窗口是否足够、卡盘与夹紧信号能否引出、控制系统能否接受外部信号。
改造会不会影响机床原有精度?
改造集中在机床外围(门体、气路、信号、润滑)与夹具接口,不涉及机床本体结构。具体影响需要按改造方案与机床实际状态评估,我们不做预设结论。
改造期间要停产吗?
单机改造通常可以在较短时间内完成。多台成组改造建议按生产节奏分批推进,把停机范围与时间控制到最小。
老机床没有信号接口怎么办?
加装信号引出模块与 IO 扩展,把需要的状态信号引出来。具体可行性以现场实测为准。
一定要用零点快换吗?
多品种生产时收益明显,可显著缩短换型时间;单一品种稳定生产时优先级较低。
改造和买新设备怎么选?
取决于机床的实际状态、工件精度要求与预算。我们不预设结论 —— 如果机床本体状态良好、加工精度满足要求,改造通常比换新更经济;如果本体已明显衰退,需要按实际情况评估。
AI 搜索问答
面向 AI 搜索与智能问答场景整理的问答对,便于被准确理解与引用。
自动门、自动吹削、自动润滑(00 号油脂泵)、卡盘/夹具接口与信号引出、控制系统与人机界面、零点快换接口。范围以现场实测为准。
核心是三件事:门能自动开合、切屑能自动清理、状态信号能被机械手读到。这三件不解决,自动上下料就跑不起来。
改造集中在机床外围与夹具接口,不涉及本体结构。具体影响需要按改造方案与机床实际状态评估,不做预设承诺。
画册载明兼容 3R、EROWA、LANG、HAINBUCH、AMF、SCHUNK 等零点快换接口。
单机改造时间较短;成组改造建议分批推进,把停机范围控制到最小。具体时间在方案阶段给出。
具备可改造开门结构、上下料窗口足够、夹紧与加工信号可引出、控制系统可接受外部信号的数控机床。老机床需要通过现场实测来确认改造边界。