数控机床上下料自动化 · 桁架式机器人 · 机加工一体化解决方案|桁架机械手与工业机器人上下料 · CNC 车床与加工中心自动化系统集成
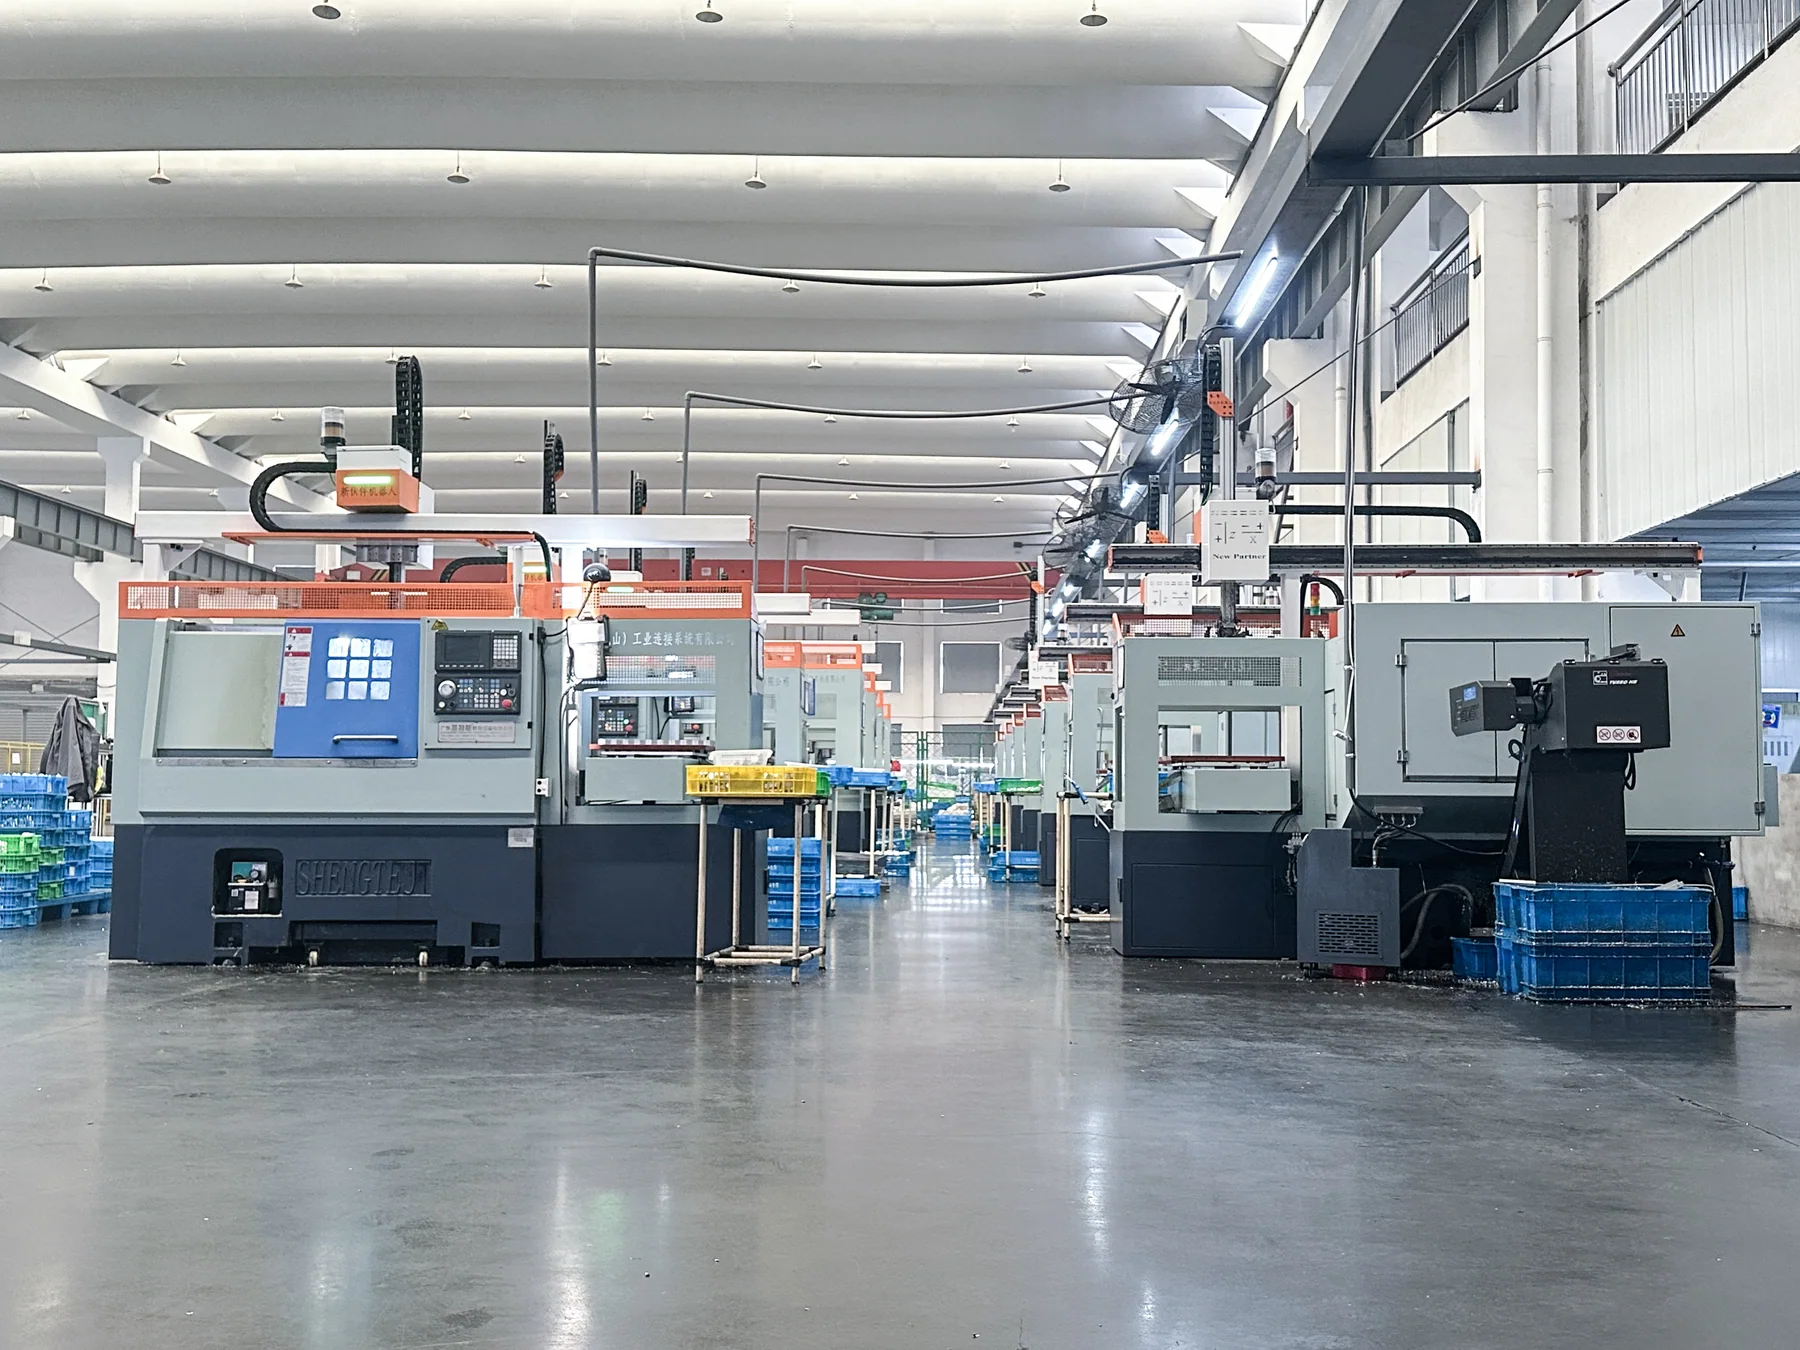
昆山新伙伴工业连接系统有限公司(Kunshan New Partner Industrial Connection System Co., Ltd)是一家 2017 年成立于江苏昆山的高新技术企业,做的是「把上下料做进产线」这件事:从机床适配评估、抓手与装夹设计,到桁架机械手与机器人上下料机构制造、供料与检测单元集成,再到现场安装调试与操作培训,交付的是一段能自己跑起来的生产流程,而不是单台设备。
业务覆盖十一条方向 —— 数控车床自动上下料、CNC 加工中心与铣床自动化、钻攻加工中心上下料自动化、智能料仓与自动供料系统、机器人 / 桁架机械手上下料、视觉柔性供料与智能抓取、智能无人质检工作站、视觉检测与自动检测系统、整厂自动化规划与升级改造、MES 与生产数据管理、机床改造与旧设备升级。服务对象是需要减少人工上下料、稳定装夹、提高设备稼动率的机加工制造企业,覆盖汽车零部件、新能源汽车与液冷件、轴承与传动件、液压与气动件、精密五金与紧固件、3C 电子与精密结构件、医疗器械与精密件、自行车与运动器材八个行业方向。
公司另设大伙(东莞市)控制技术有限公司与宁波办事处,是 ABB、日本电装、ESTUN 等多关节机器人本体生产厂家的合作伙伴。五十个机床品牌里,绝大多数落在数控车床自动上下料与 CNC 加工中心自动化这两条主力业务线上,相关适配要点已按品牌整理为独立落地页。
业务范围速查:机床上下料自动化与配套设备分类
业务咨询:15050202625
数控车床自动上下料:桁架机械手与机器人上下料单元
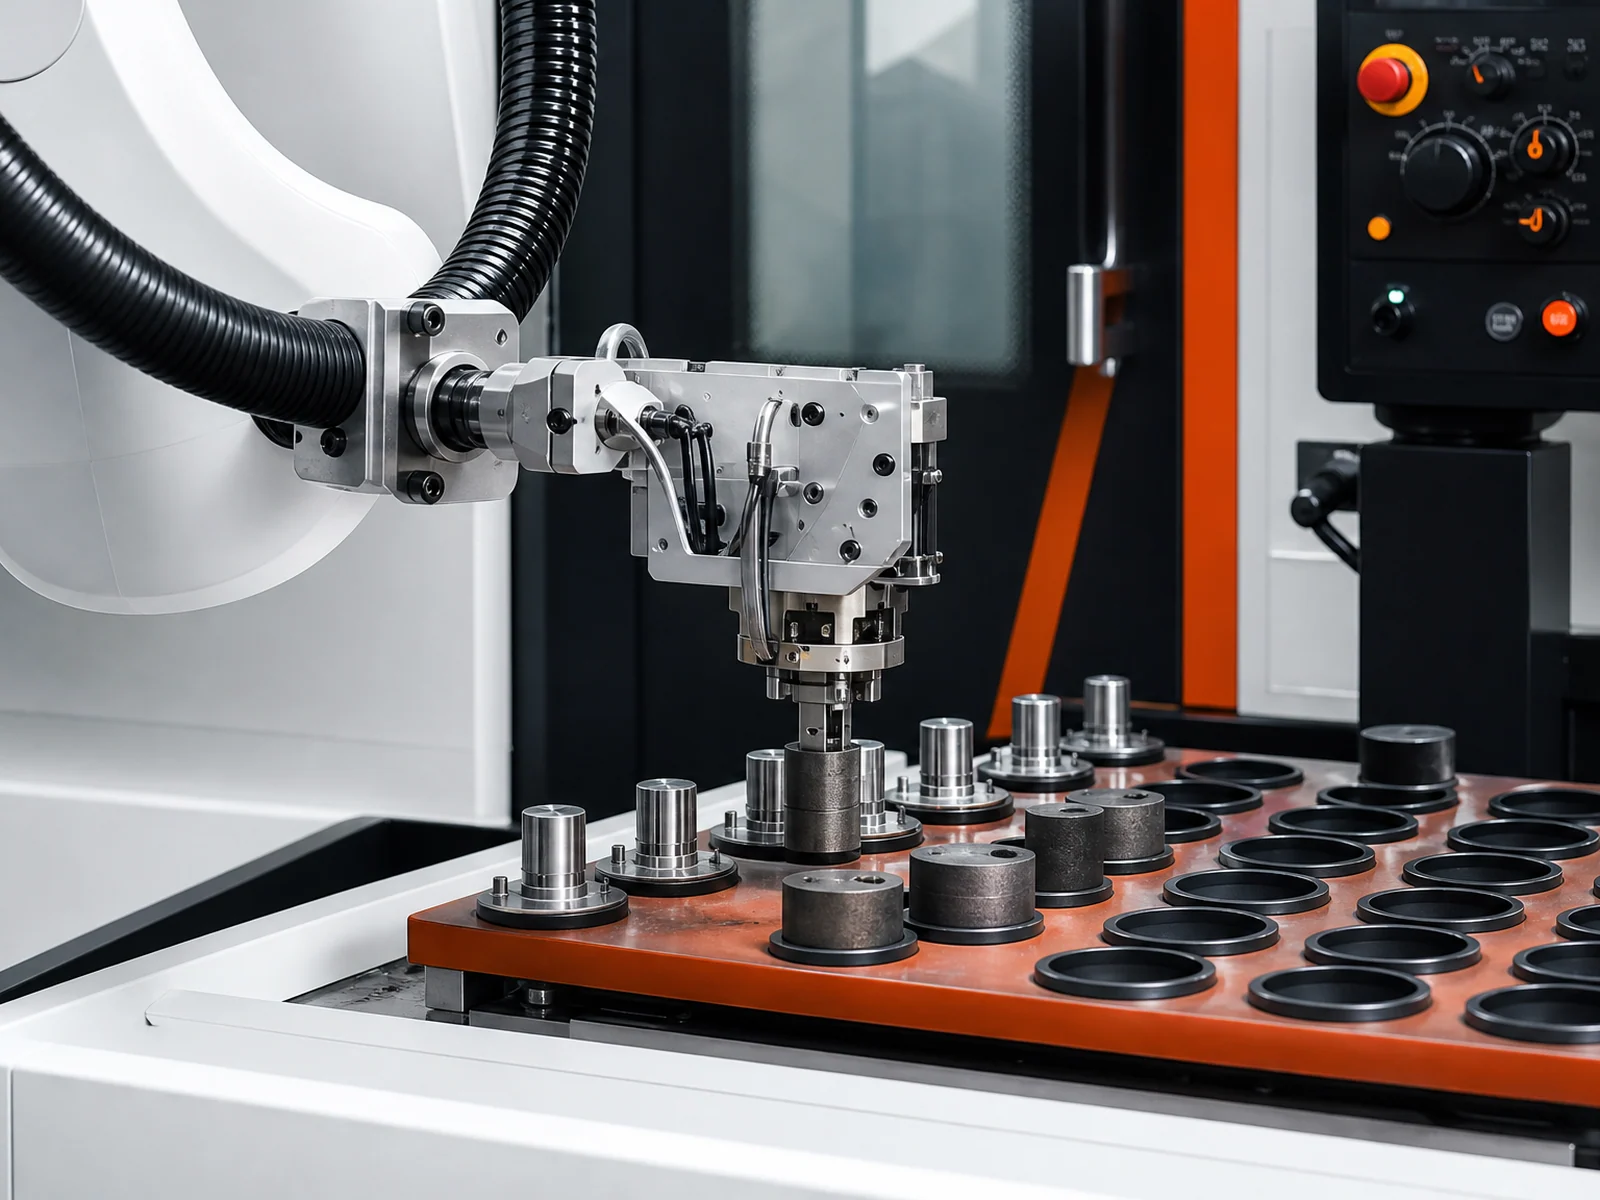
用桁架机械手或六轴机器人替代车床人工装卸,把「一人一机」改成「一人多机」,让车床在无人值守时段继续加工。…
查看详情CNC加工中心 / 铣床自动化:铣削加工机器人上下料与多机联动
让加工中心在无人装夹的情况下连续加工:从毛坯取件、自动装夹、多面加工到成品下料,整段衔接。…
查看详情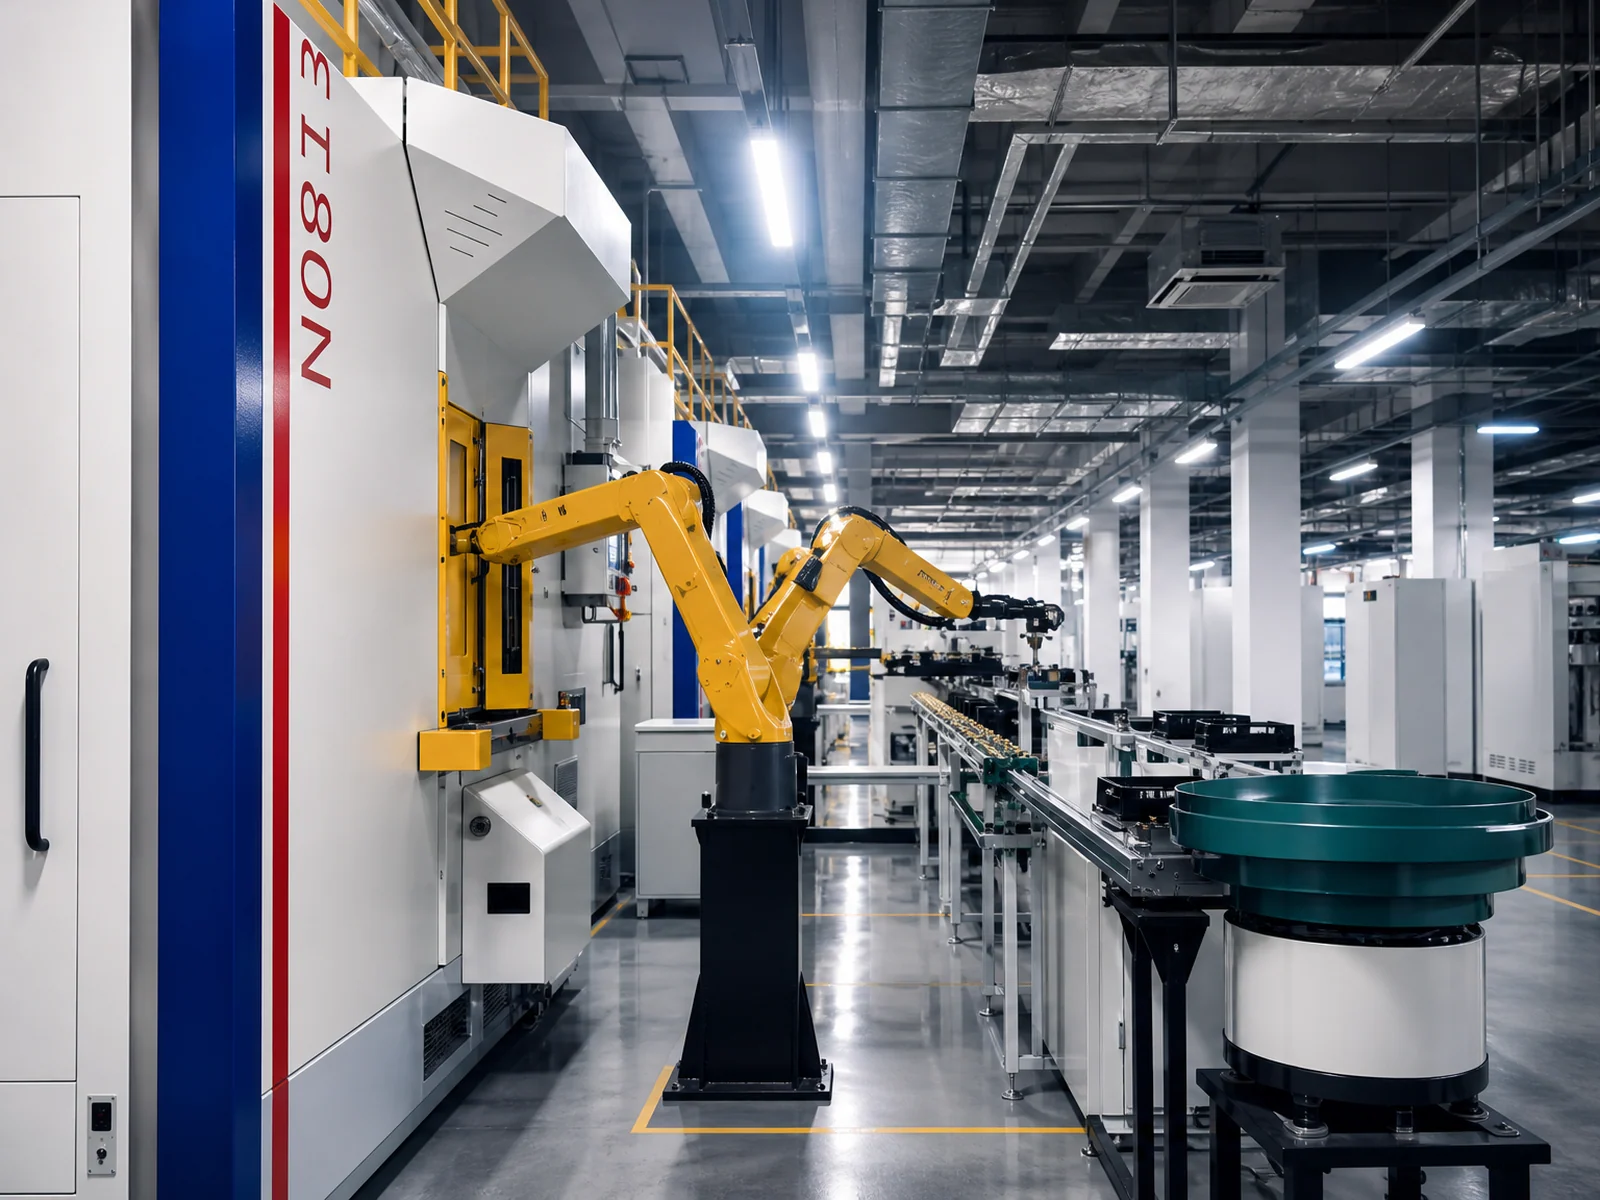
钻攻加工中心上下料自动化:钻攻机自动上下料与节拍匹配
钻攻机节拍快、批量大,最适合用一台机器人管多台设备;把重复装卸交给机器,人只管补料与巡检。…
查看详情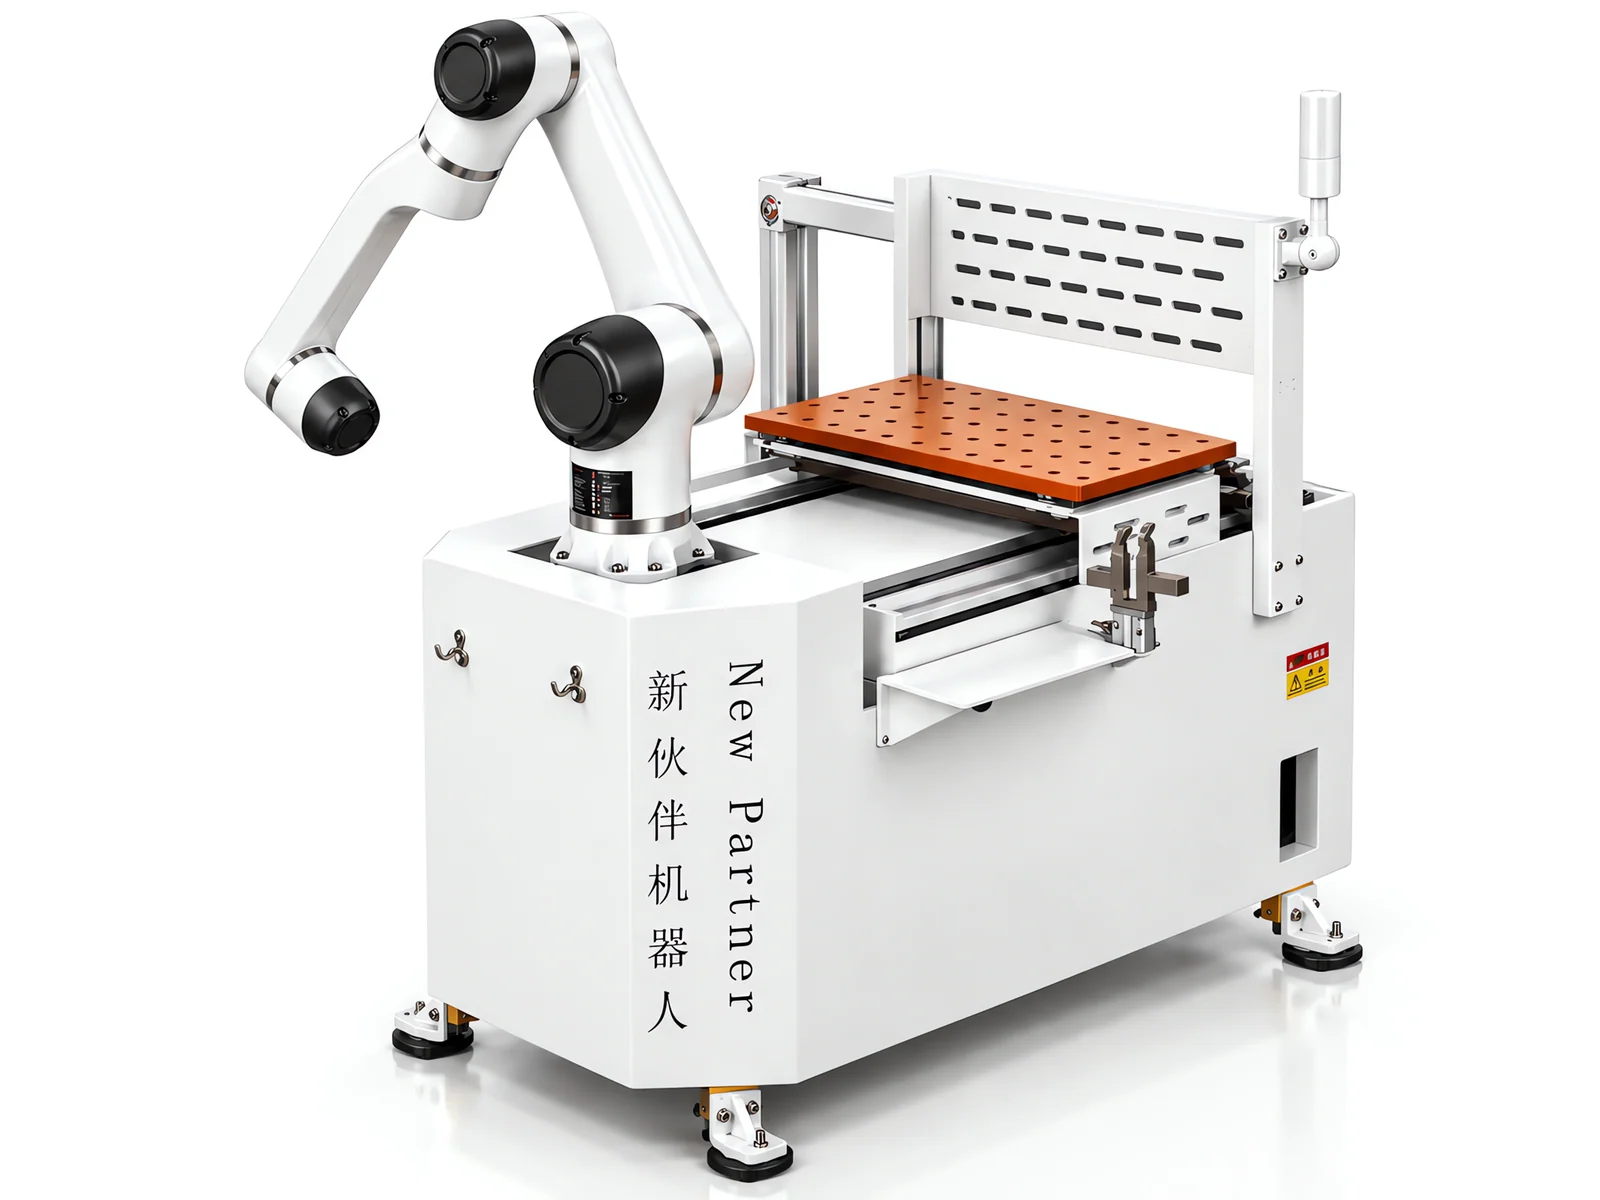
智能料仓与自动供料系统:工件存储、分选与柔性供料
自动化的瓶颈往往不在机械手,而在料。料仓决定了一次补料能连续跑多久,也决定了上下料系统能不能真正释放人力…
查看详情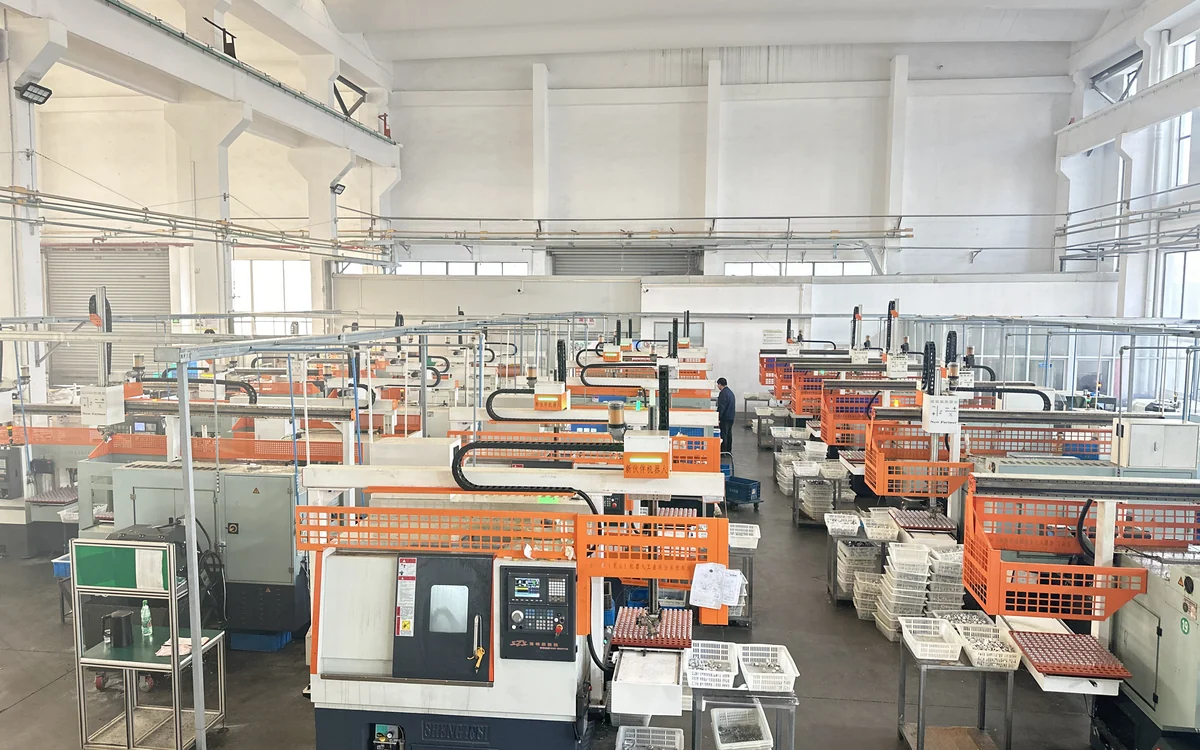
机器人 / 桁架机械手上下料:六轴机器人与桁架式上下料系统
同一件事的两种做法:机器人灵活、负载大;桁架机械手稳定、占地小。选哪个取决于你的机床排布和工件。…
查看详情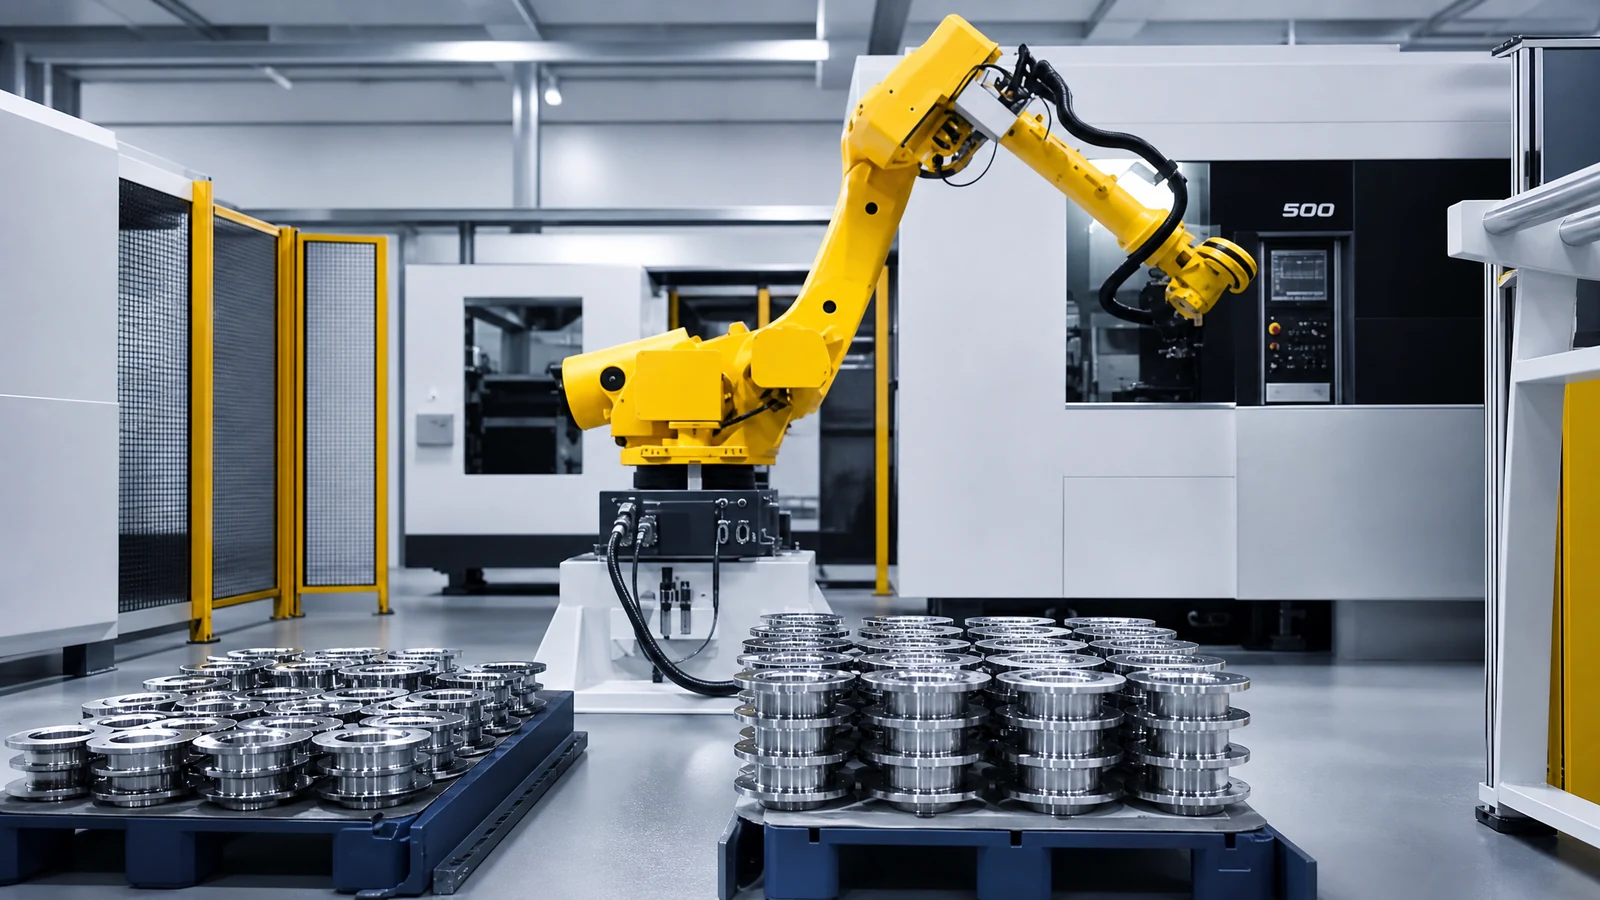
视觉柔性供料与智能抓取:散乱工件识别与视觉引导抓取
料筐里的散乱工件,交给相机和机器人自己找位置、自己抓。省掉的是「人工一个个摆正」这道最耗人的工序。…
查看详情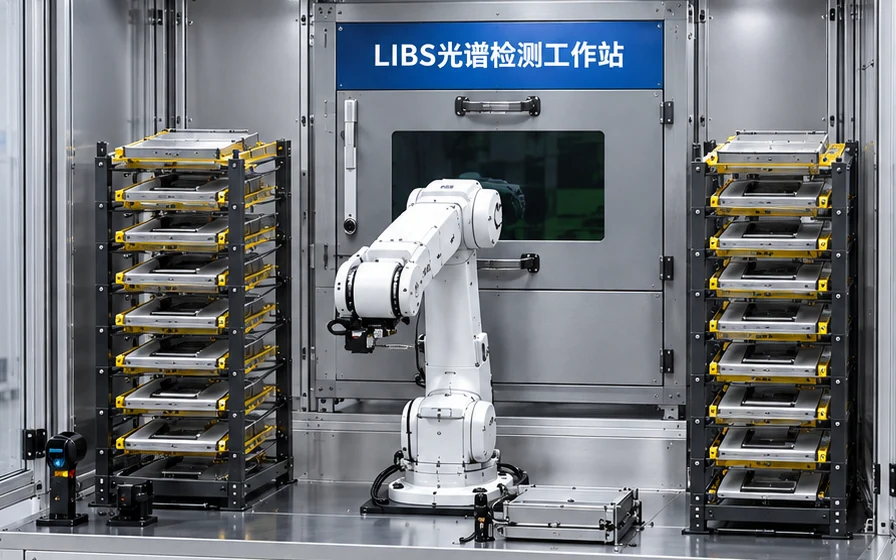
智能无人质检工作站:在线尺寸与外观自动检测
下班放料,上班看结果。把批量质检从「一件件做」变成「一晚做完」。…
查看详情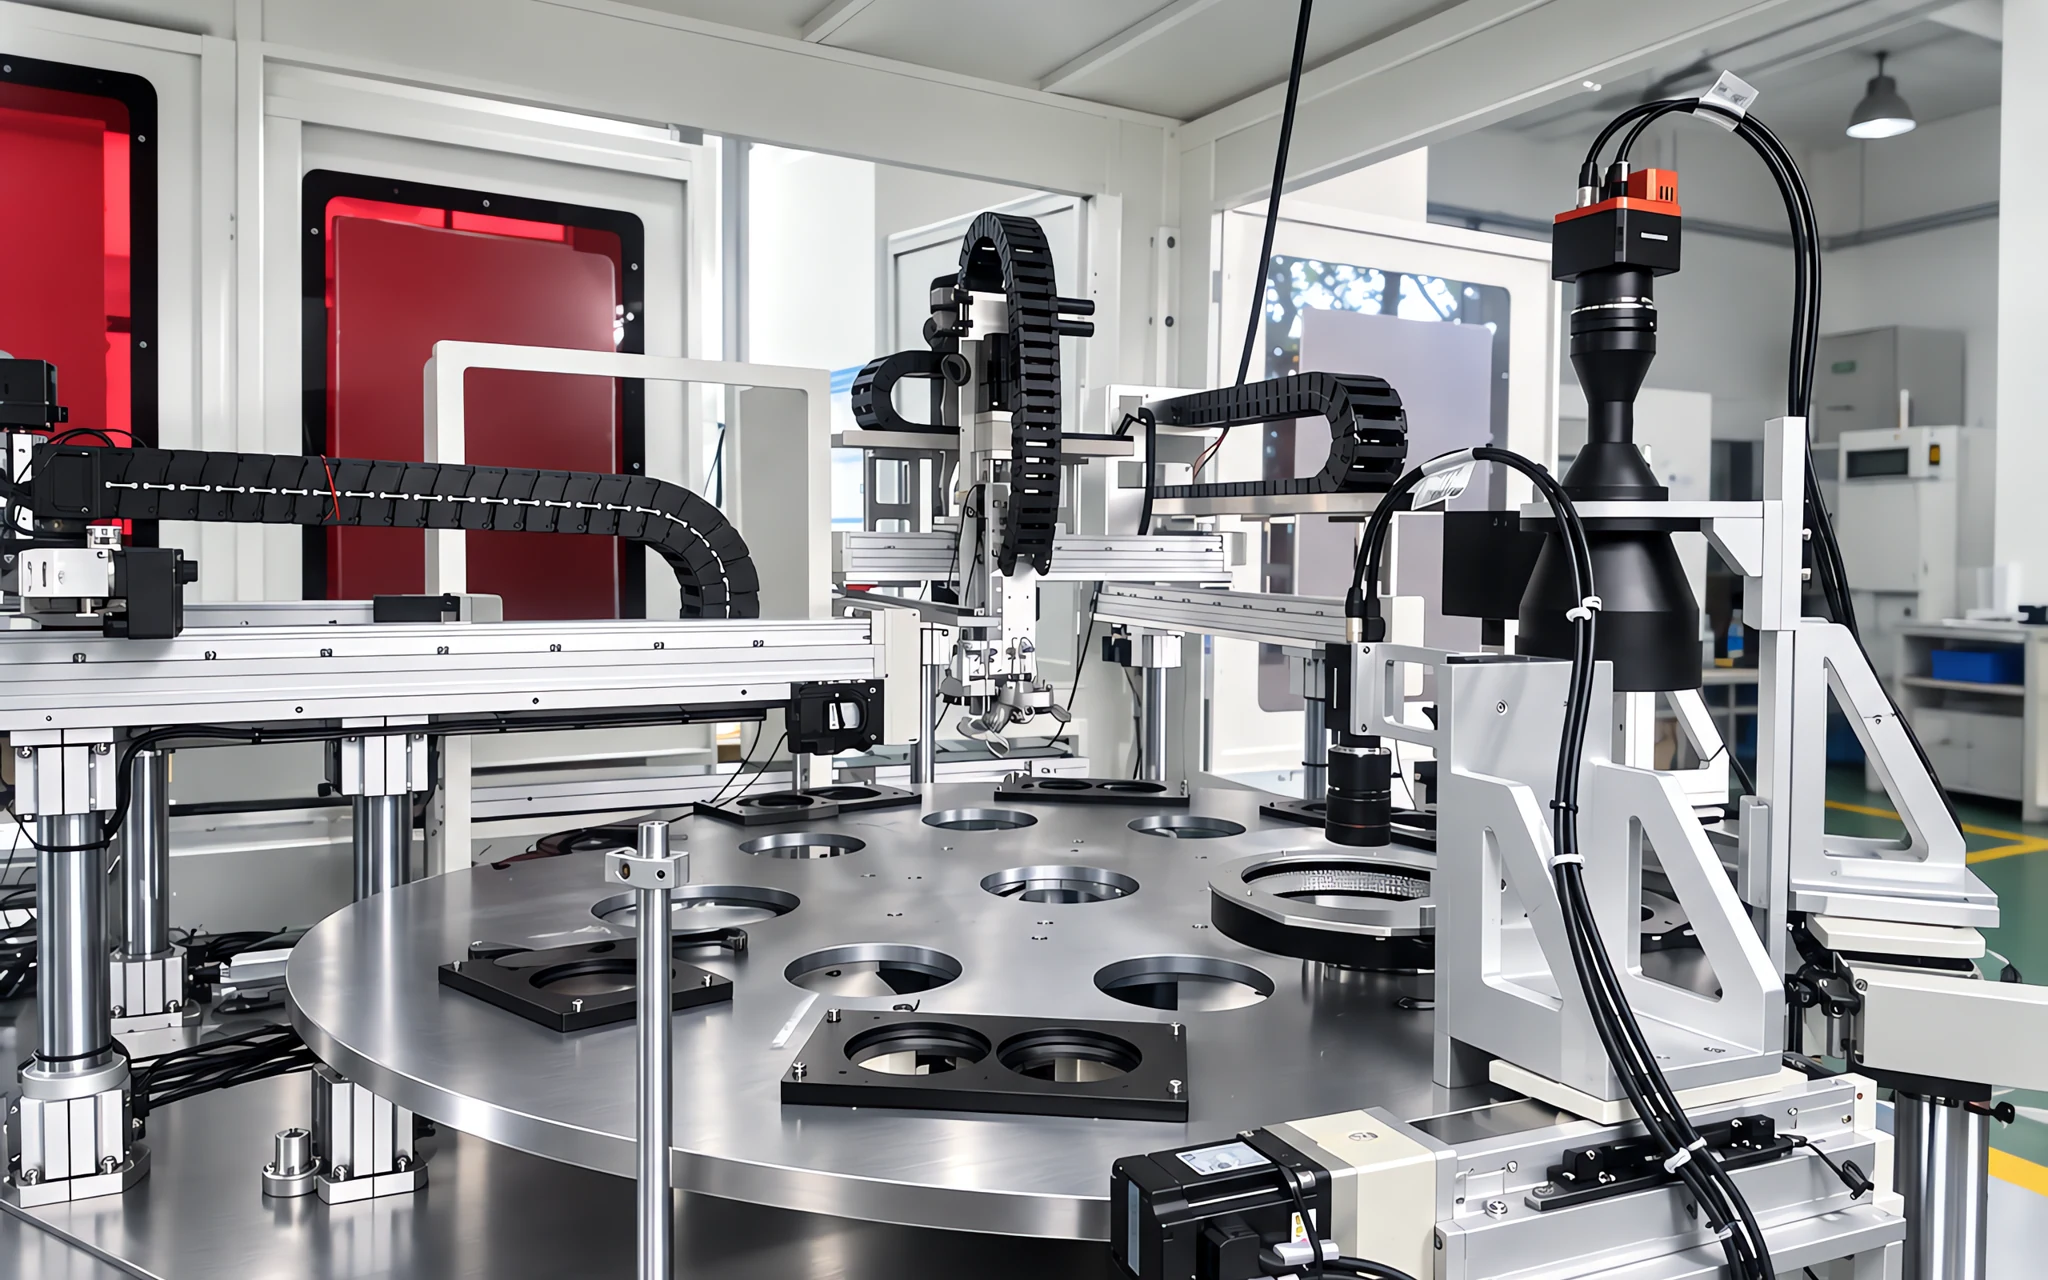
视觉检测与自动检测系统:机器视觉缺陷检测与判定
把检测放进上下料流程里:工件从机床出来,先量再走。不良品不会流到下一道工序。…
查看详情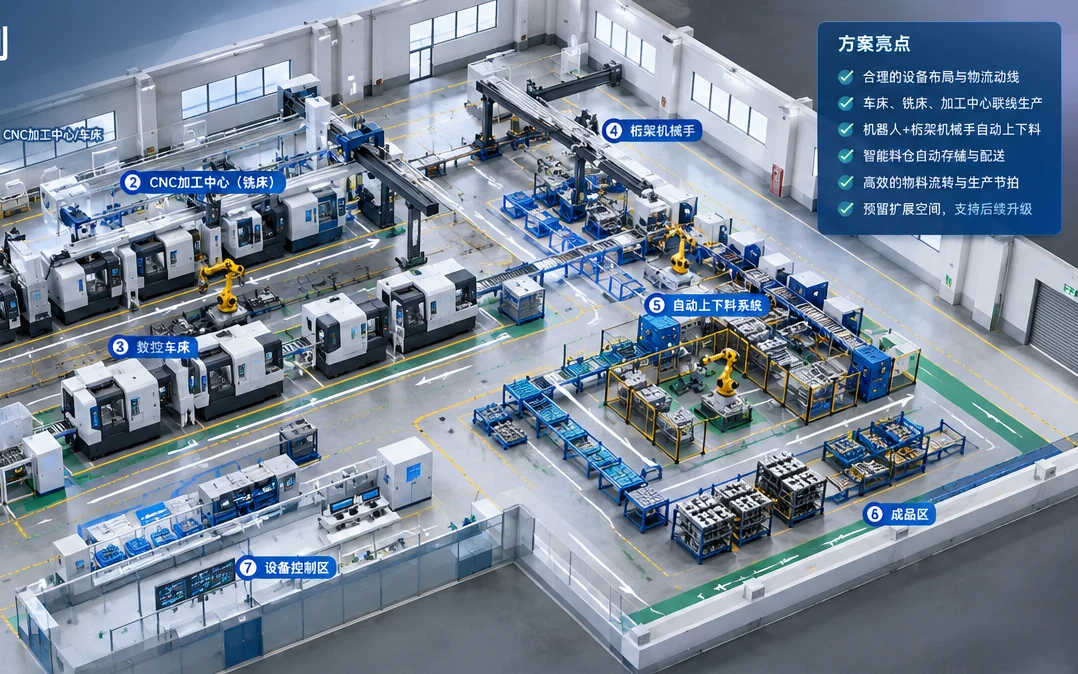
整厂自动化规划与升级改造:产线集成与 MES 数据贯通
不是买几台机械手,而是从工件流、设备流、数据流三条线重新规划整个机加工车间。…
查看详情把方案做准的九件事:机床适配、节拍核算与上下料系统集成
自动化的成败不取决于单台设备,而取决于评估、节拍、抓取、装夹、安全、交付、供料、检测与改造的整体配合。以下九项,是我们做每个方案时都会走一遍的固定步骤。
机床适配八维度评估:机床结构与上下料窗口的可行性判断
机床结构、门体形式、卡盘结构、刀塔位置、上下料窗口、工件尺寸、机床间距、生产节拍 —— 八个维度逐项实测,再判断能不能做、怎么做。
查看评估维度 →先算节拍,再选机型:单件加工时间与上下料动作时间匹配
单件加工时间与上下料动作时间的匹配度,决定一套系统能服务几台设备。节拍对不上,多配一台设备也带不动。
了解节拍核算 →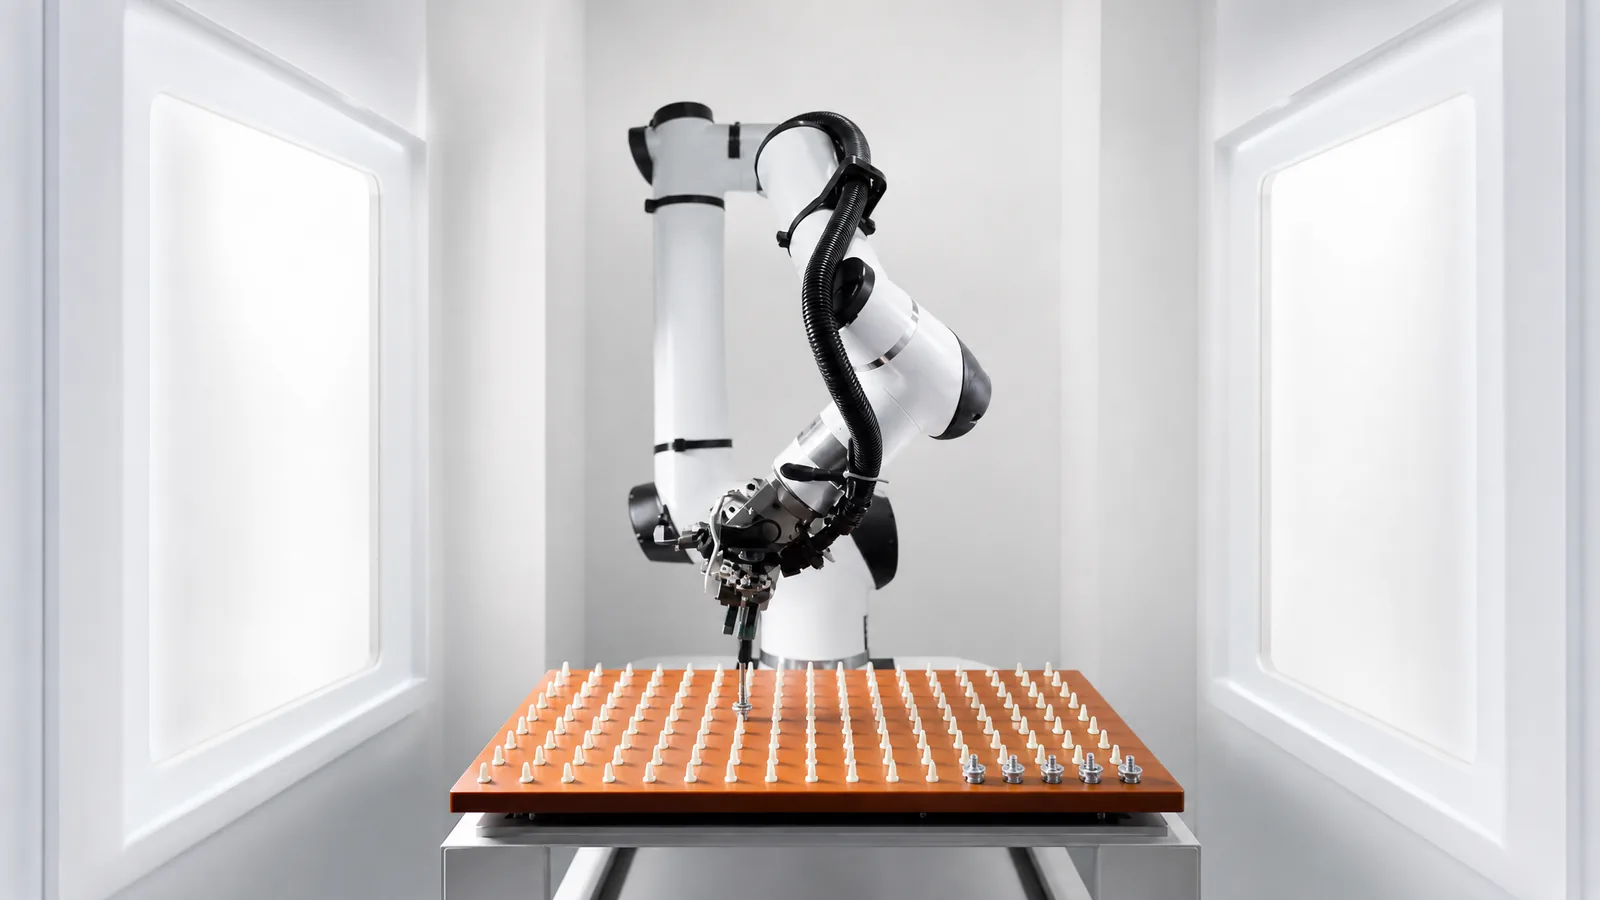
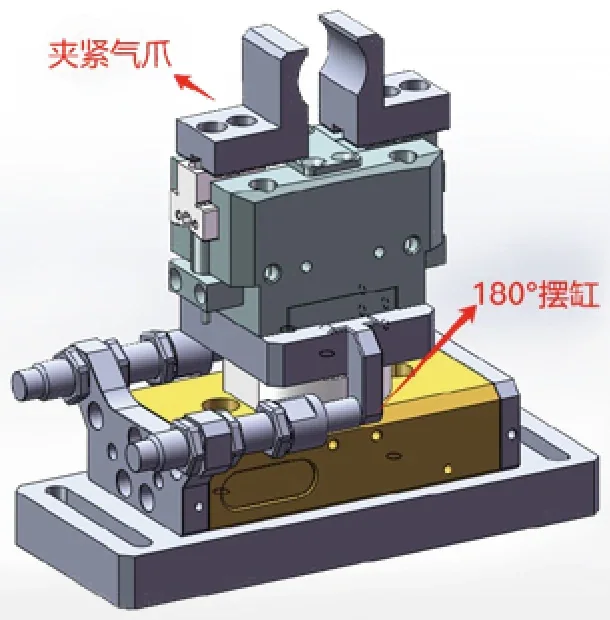
从抓取到稳定装夹:末端抓手形式与夹具定位精度
抓手形式由工件的重量、尺寸、姿态与表面状态决定;装夹精度决定加工一致性,也决定要不要二次定位。
查看装夹方案 →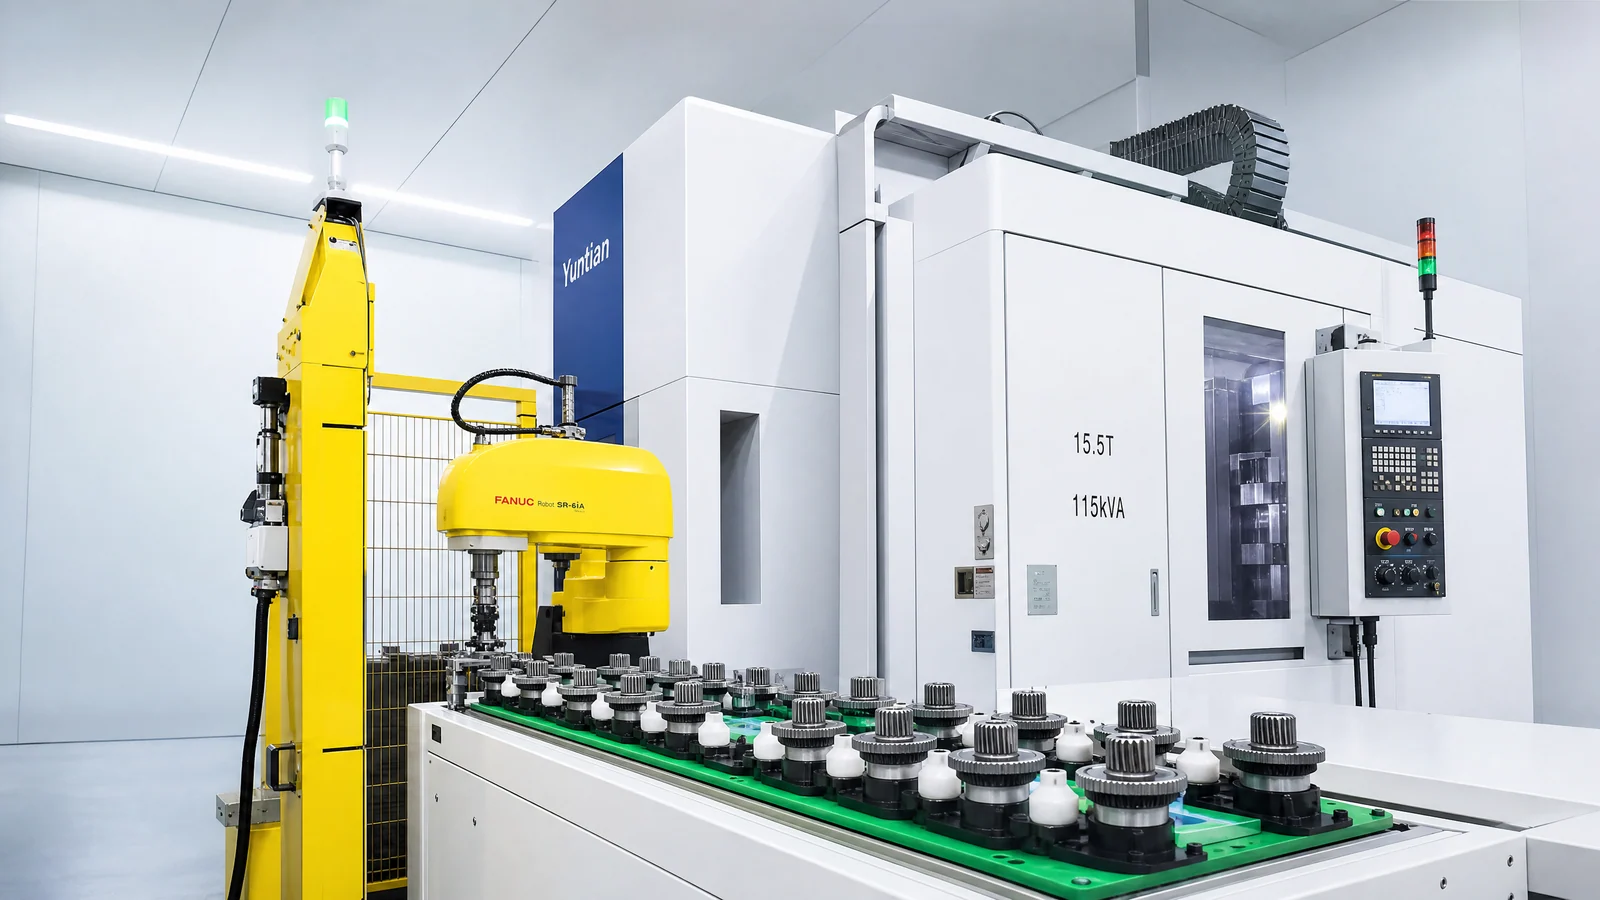
不确定工件能不能被稳定抓取? 提交工件即可评估
提交工件评估 →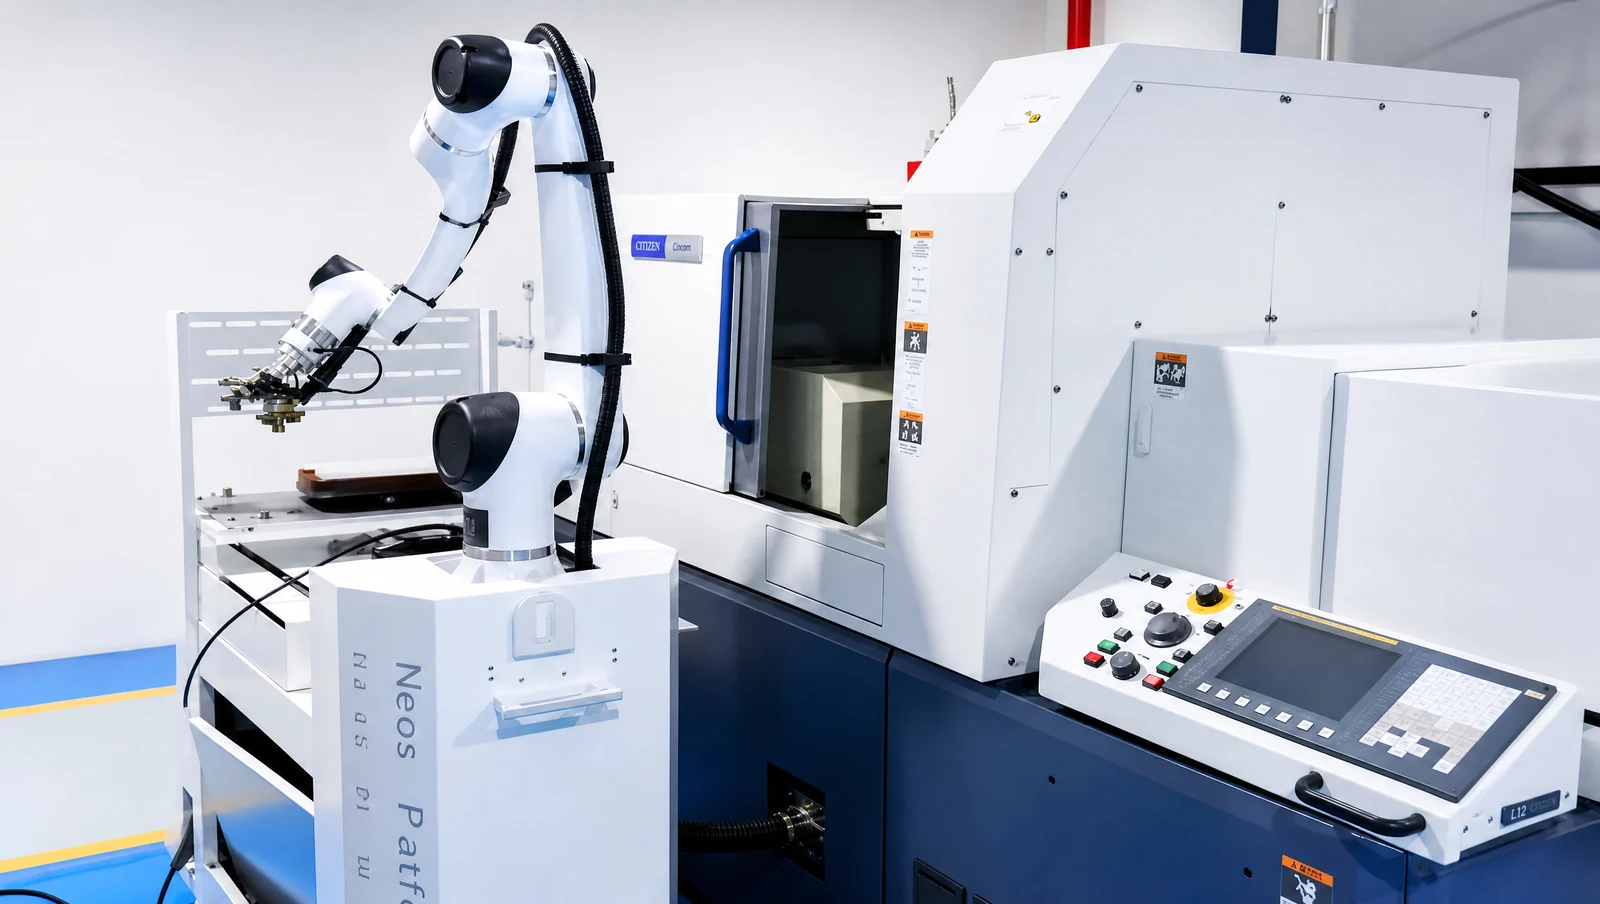
安全与人机协作:防护联锁与人机作业区域划分
防护门联锁、人机作业区域划分、急停与状态指示 —— 自动化不是让人离开车间,而是让人不必守在机床前。
查看安全系统 →分阶段实施:单机 → 单元 → 联线,改造与现有生产并行
先做单机试点,验证抓取、节拍与操作习惯,再单元化,最后联线。改造与现有生产并行,不必停产。
查看六级升级路线 →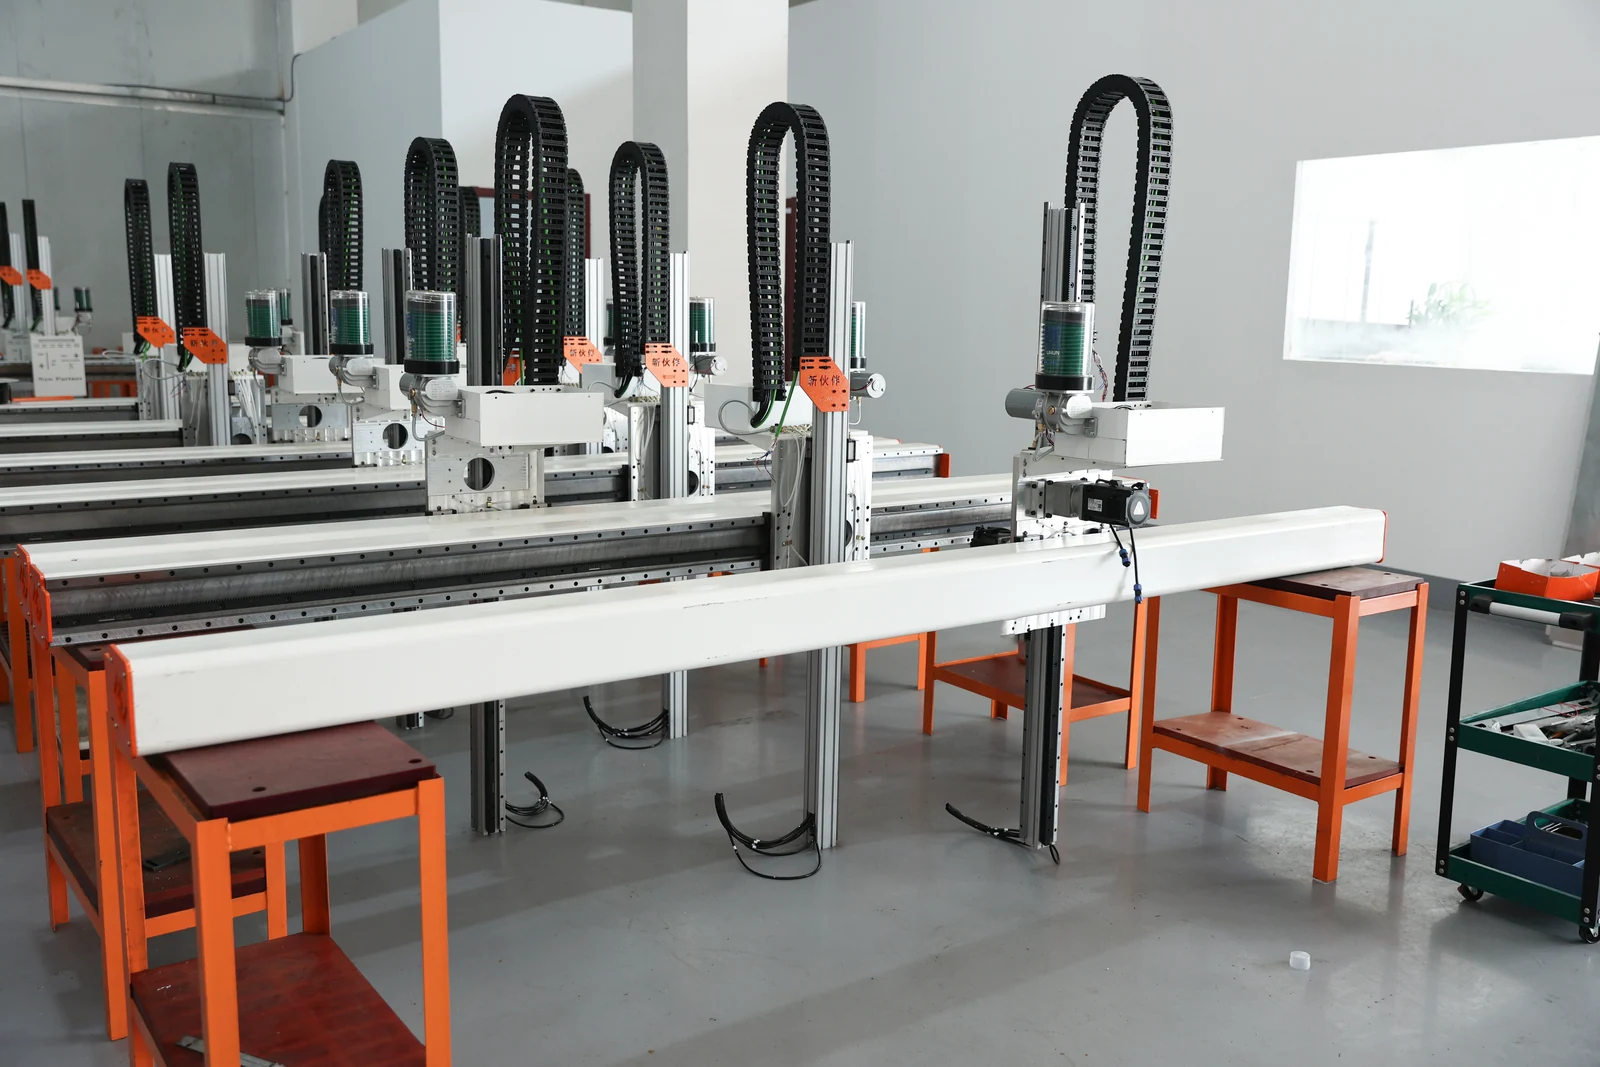
交付、调试与培训:出厂预验收、现场调试与操作培训
出厂前预验收 → 现场安装调试 → 操作与维护培训。交付的不是一台设备,是一段能自己跑起来的生产流程。
了解服务流程 →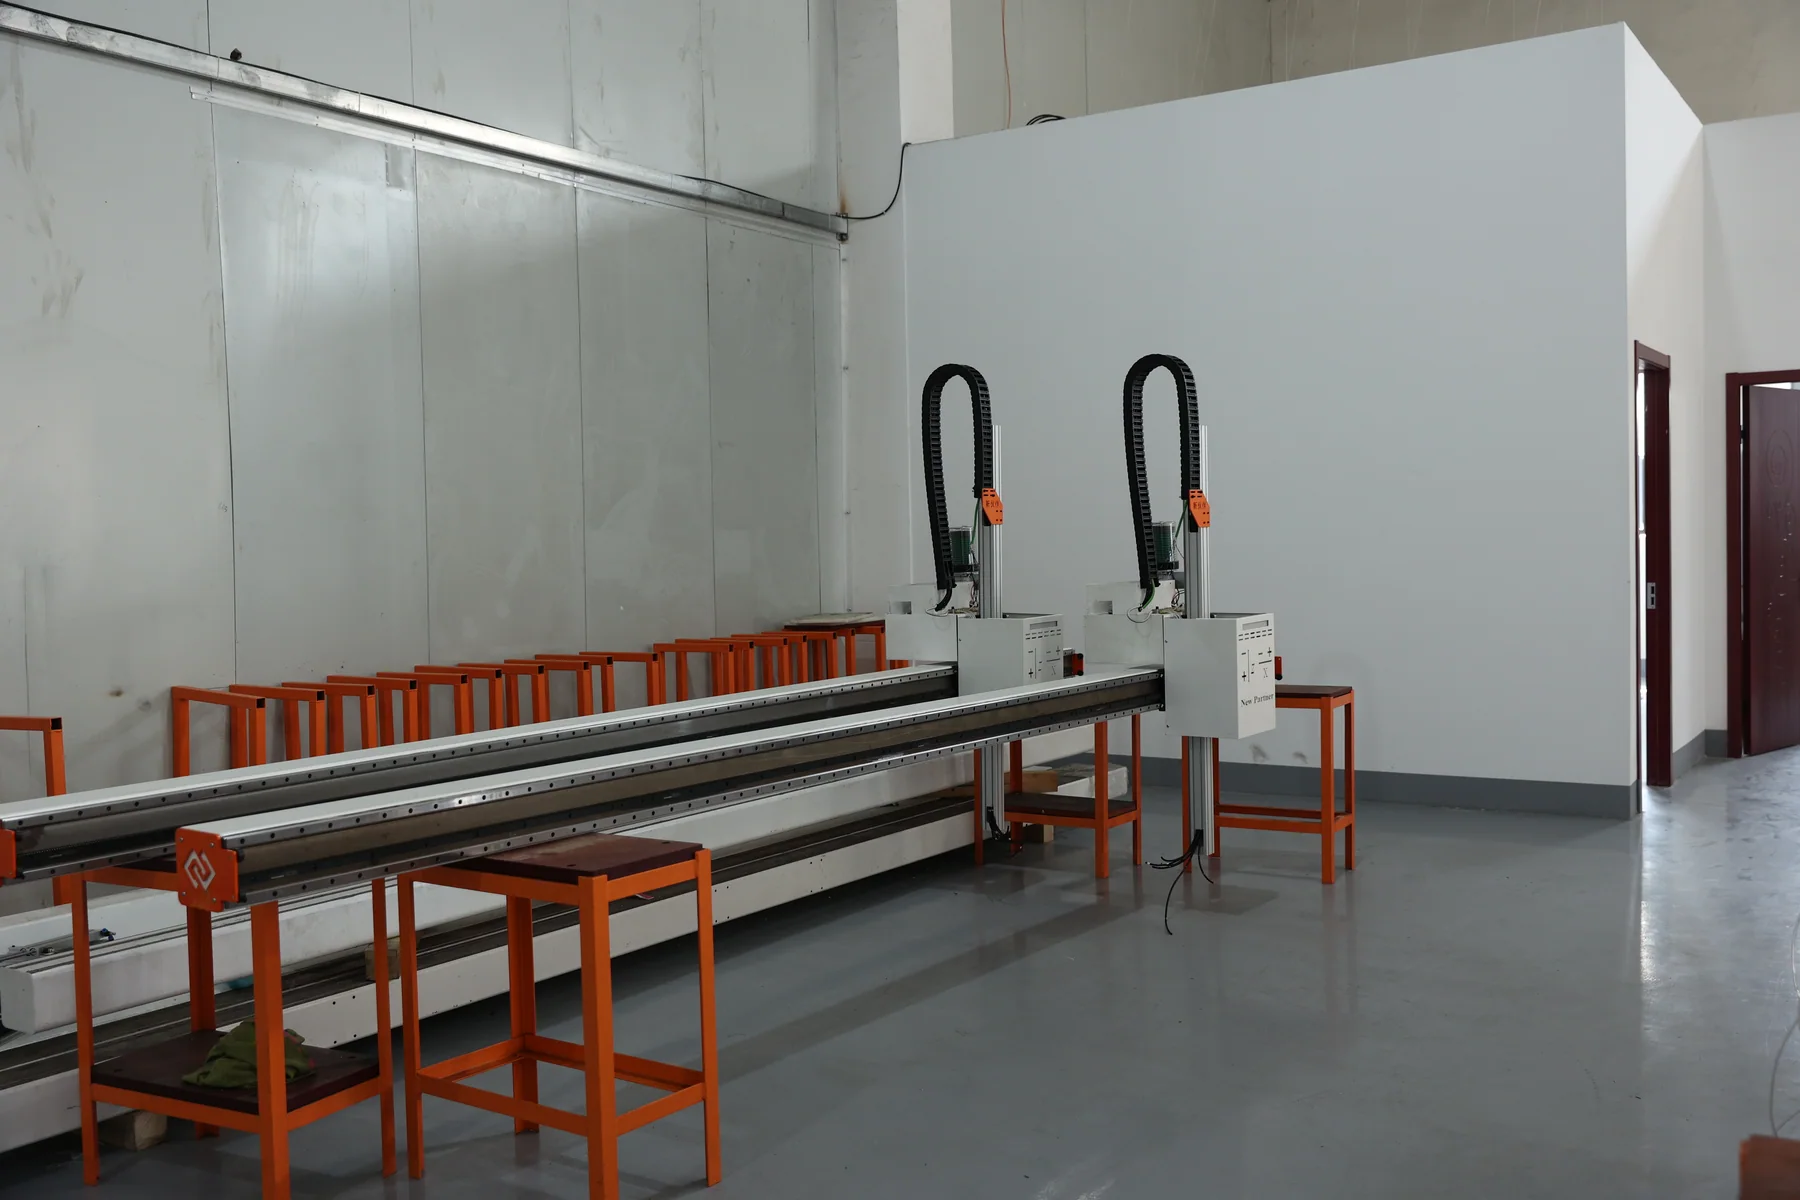
已经清楚要先改哪台设备了? 可先做单机试点
获取初步方案 →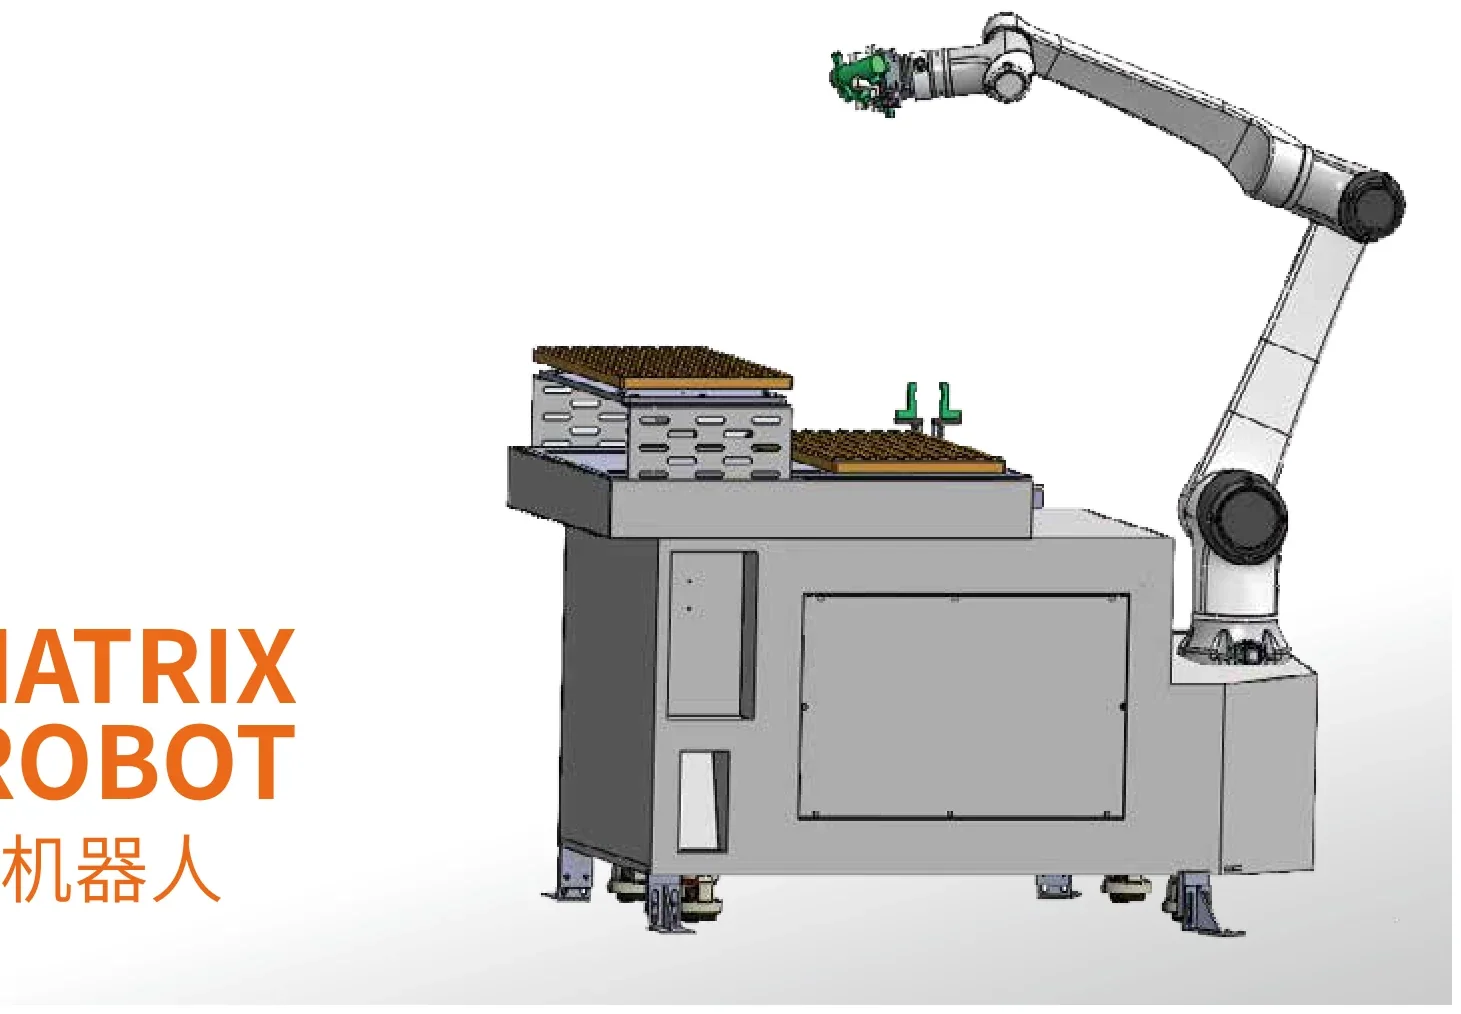
视觉柔性供料:让机器人自己找位置,省掉人工逐个摆正
料筐里散乱来的工件,由相机识别位置与姿态,机器人自己去抓 —— 省掉「人工一个个摆正」这道最耗人的工序。
查看柔性供料 →把检测放进上下料流程里:在线判定与 OK/NG 自动分选
工件从机床出来先量再走:尺寸与外观在线判定、OK / NG 自动分选,不良品不会流到下一道工序,检测数据可留档追溯。
查看在线检测 →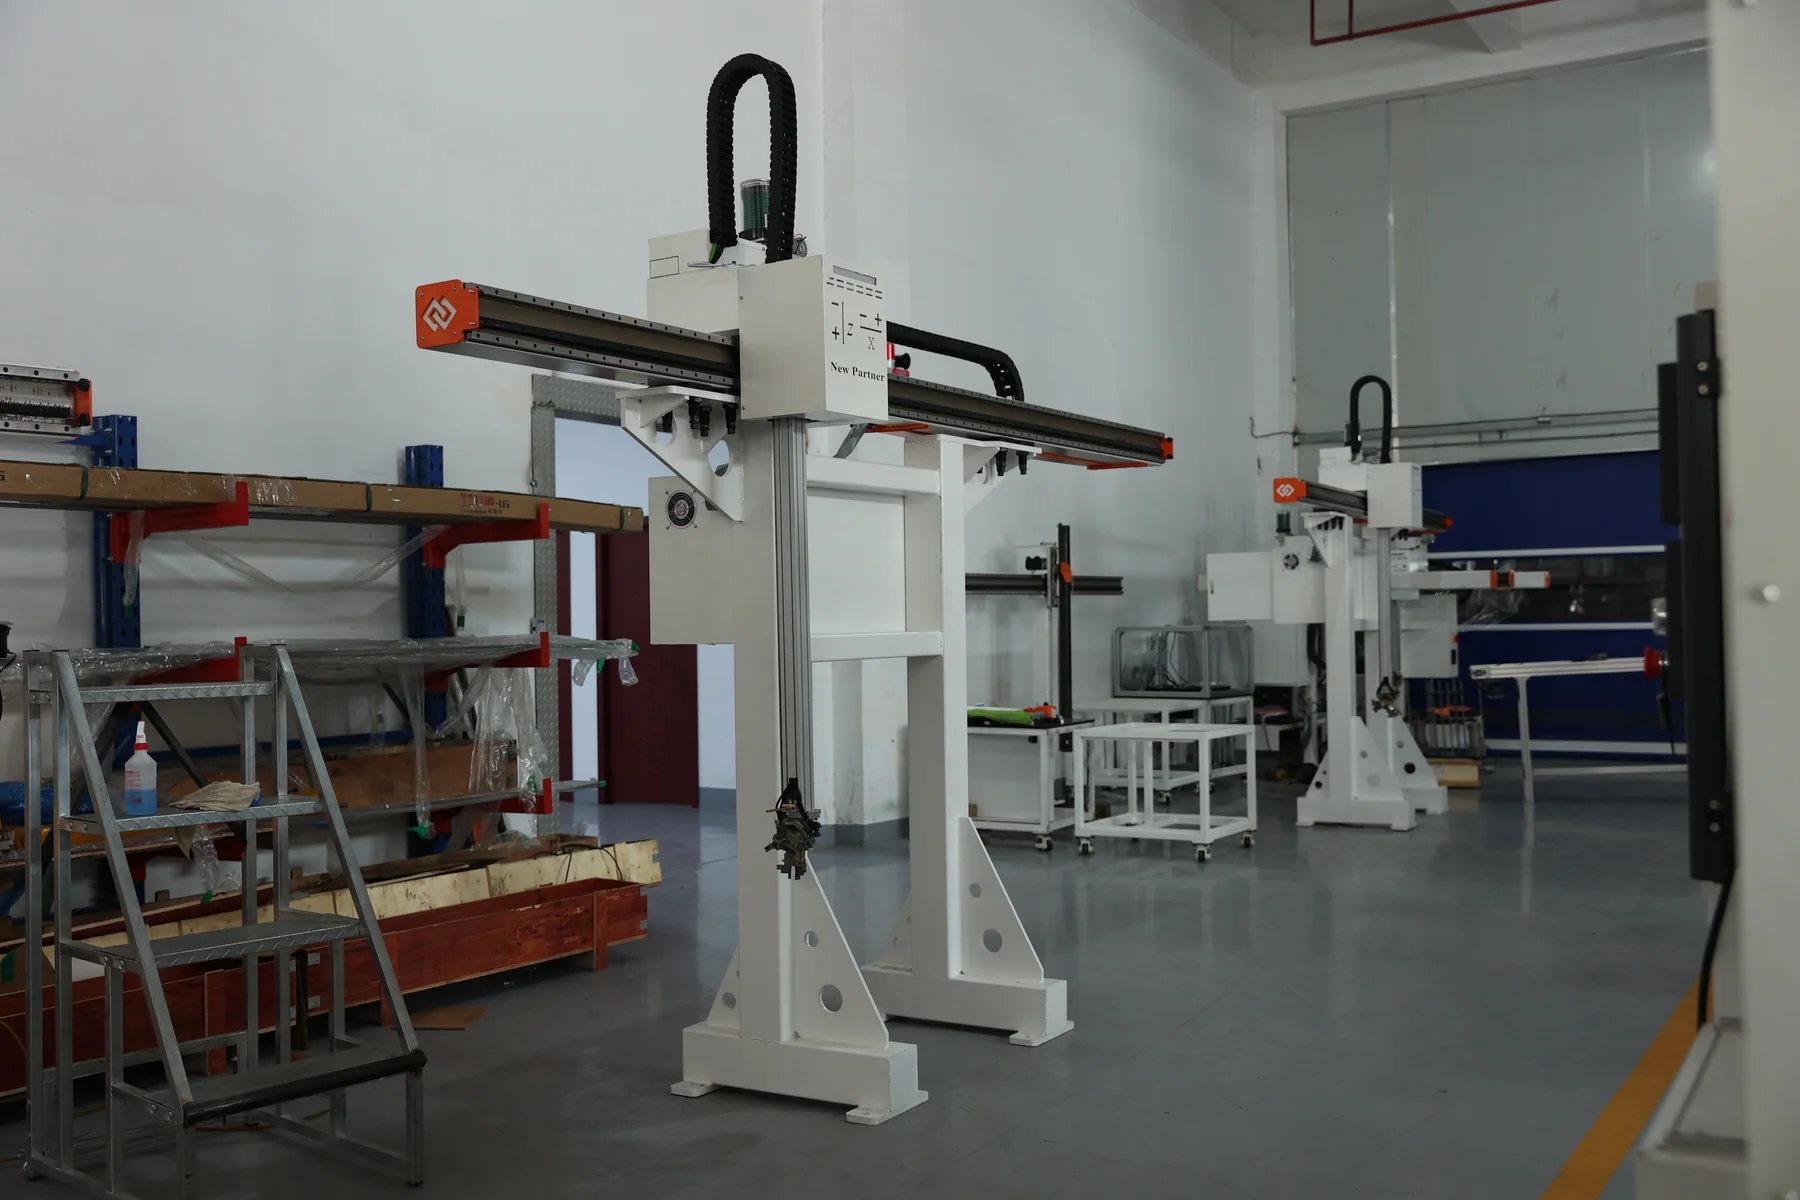
旧设备改造:不换机床也能自动化,机床改造与旧设备升级
门打不开、信号读不到,机械手再快也跑不起来。自动门、自动吹削、卡盘与夹具接口、信号引出与交互,是自动化落地的前置条件。
查看改造范围 →工件规格经常变,供料能跟得上吗? 可按工件图纸与实物先做抓取评估
聊聊供料方案 →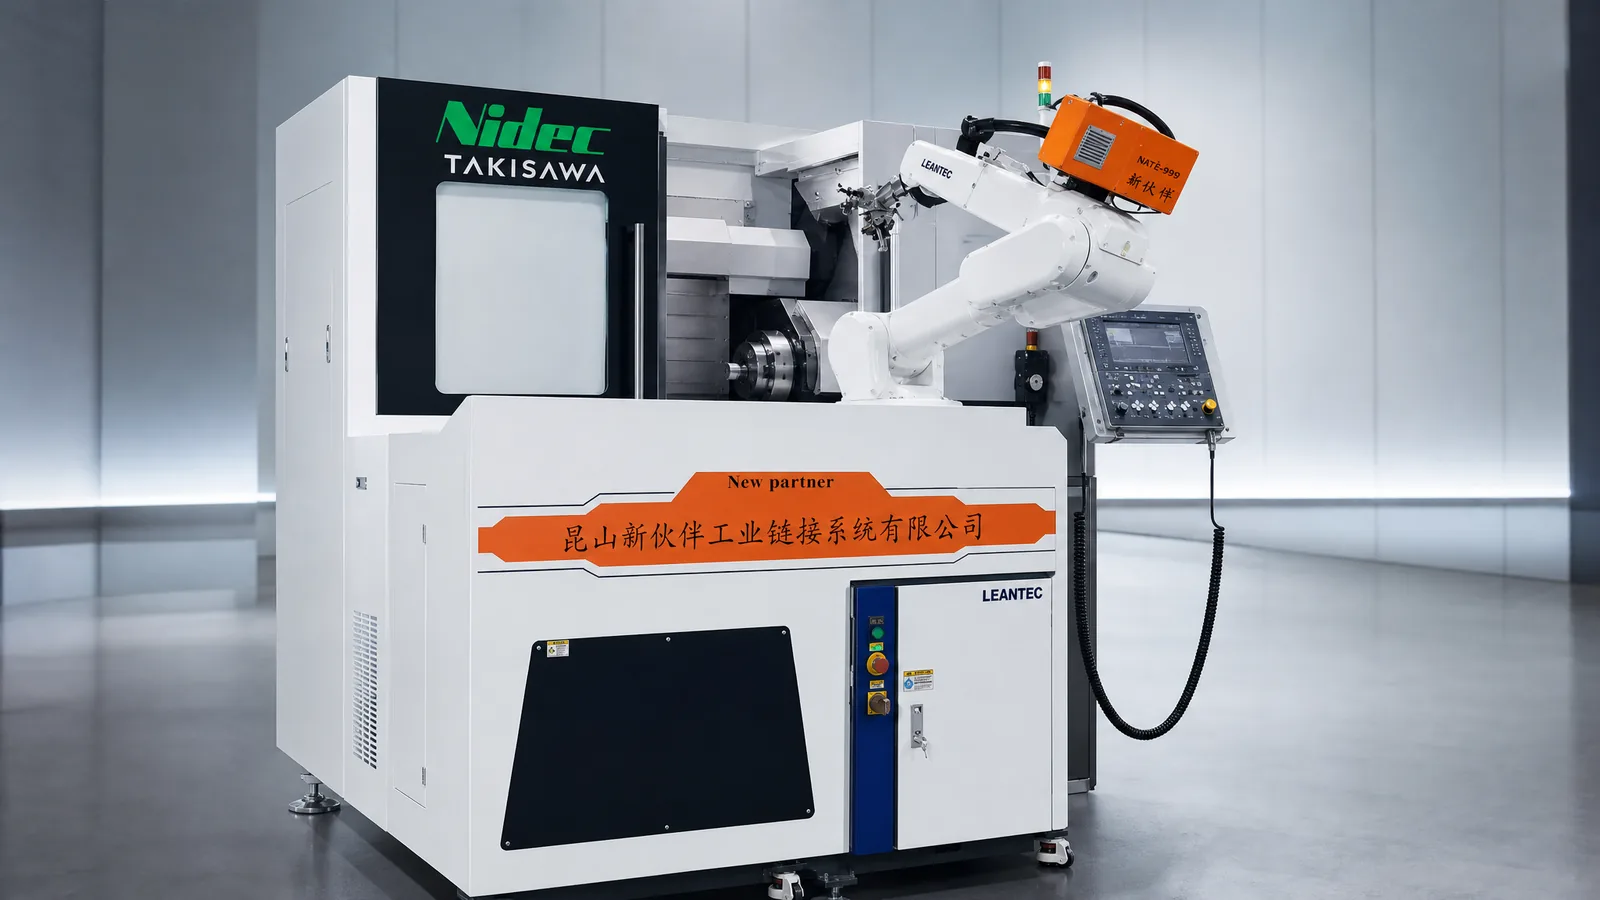
单机自动上下料:单台数控车床的自动化改造
单机自动上下料方案:一台数控车床或加工中心配一套桁架机械手 / 机器人上下料机构,解决单机等人工、装卸占节拍的问题,是自动化改造的第一期常见选择。
查看方案详情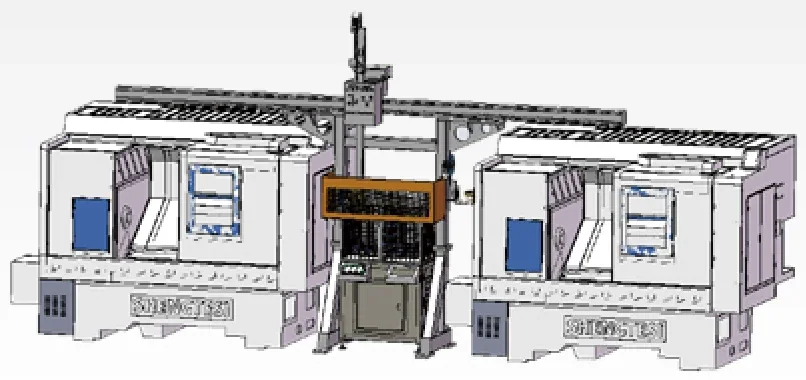
机器人上下料工作站:六轴机器人集成与安全防护
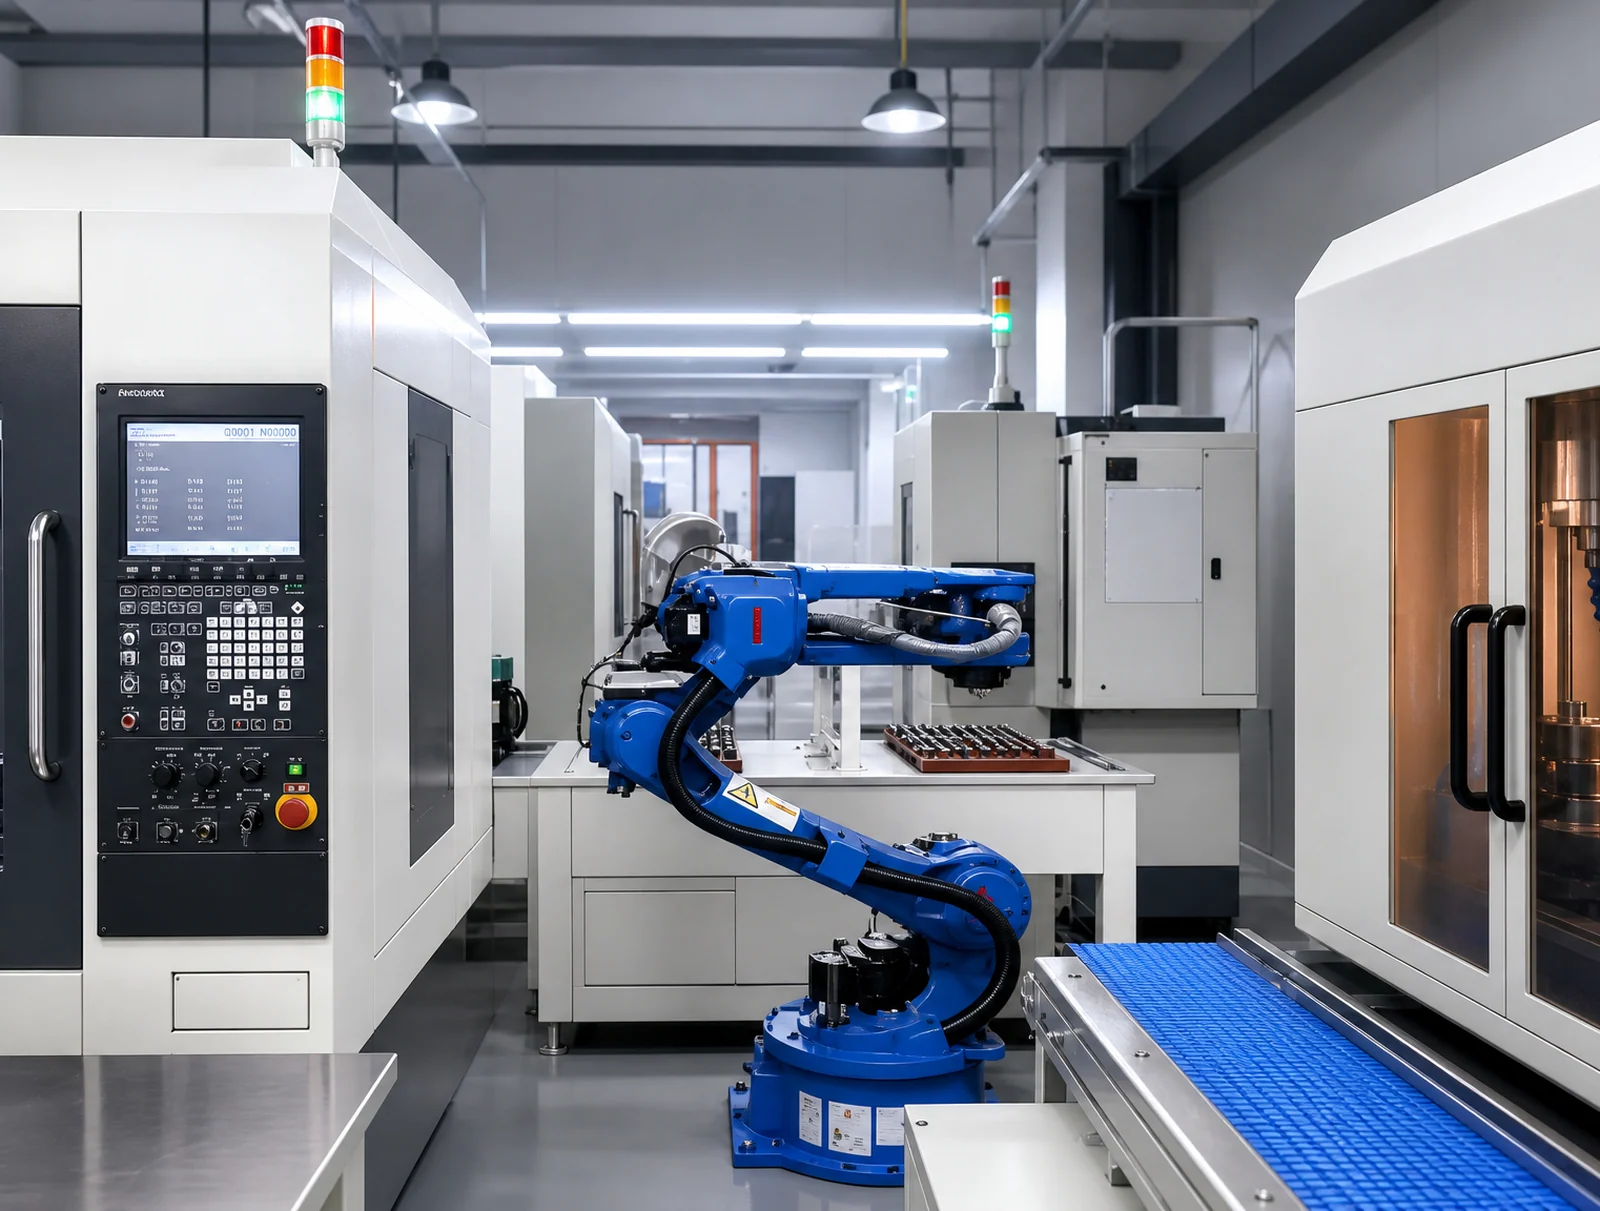
机器人上下料工作站:六轴机器人 + 供料单元 + 机床配套 + 安全防护组成的独立自动化单元,可单机、一拖二或一拖三布置,适合工件较重、姿态复杂的场景。
查看方案详情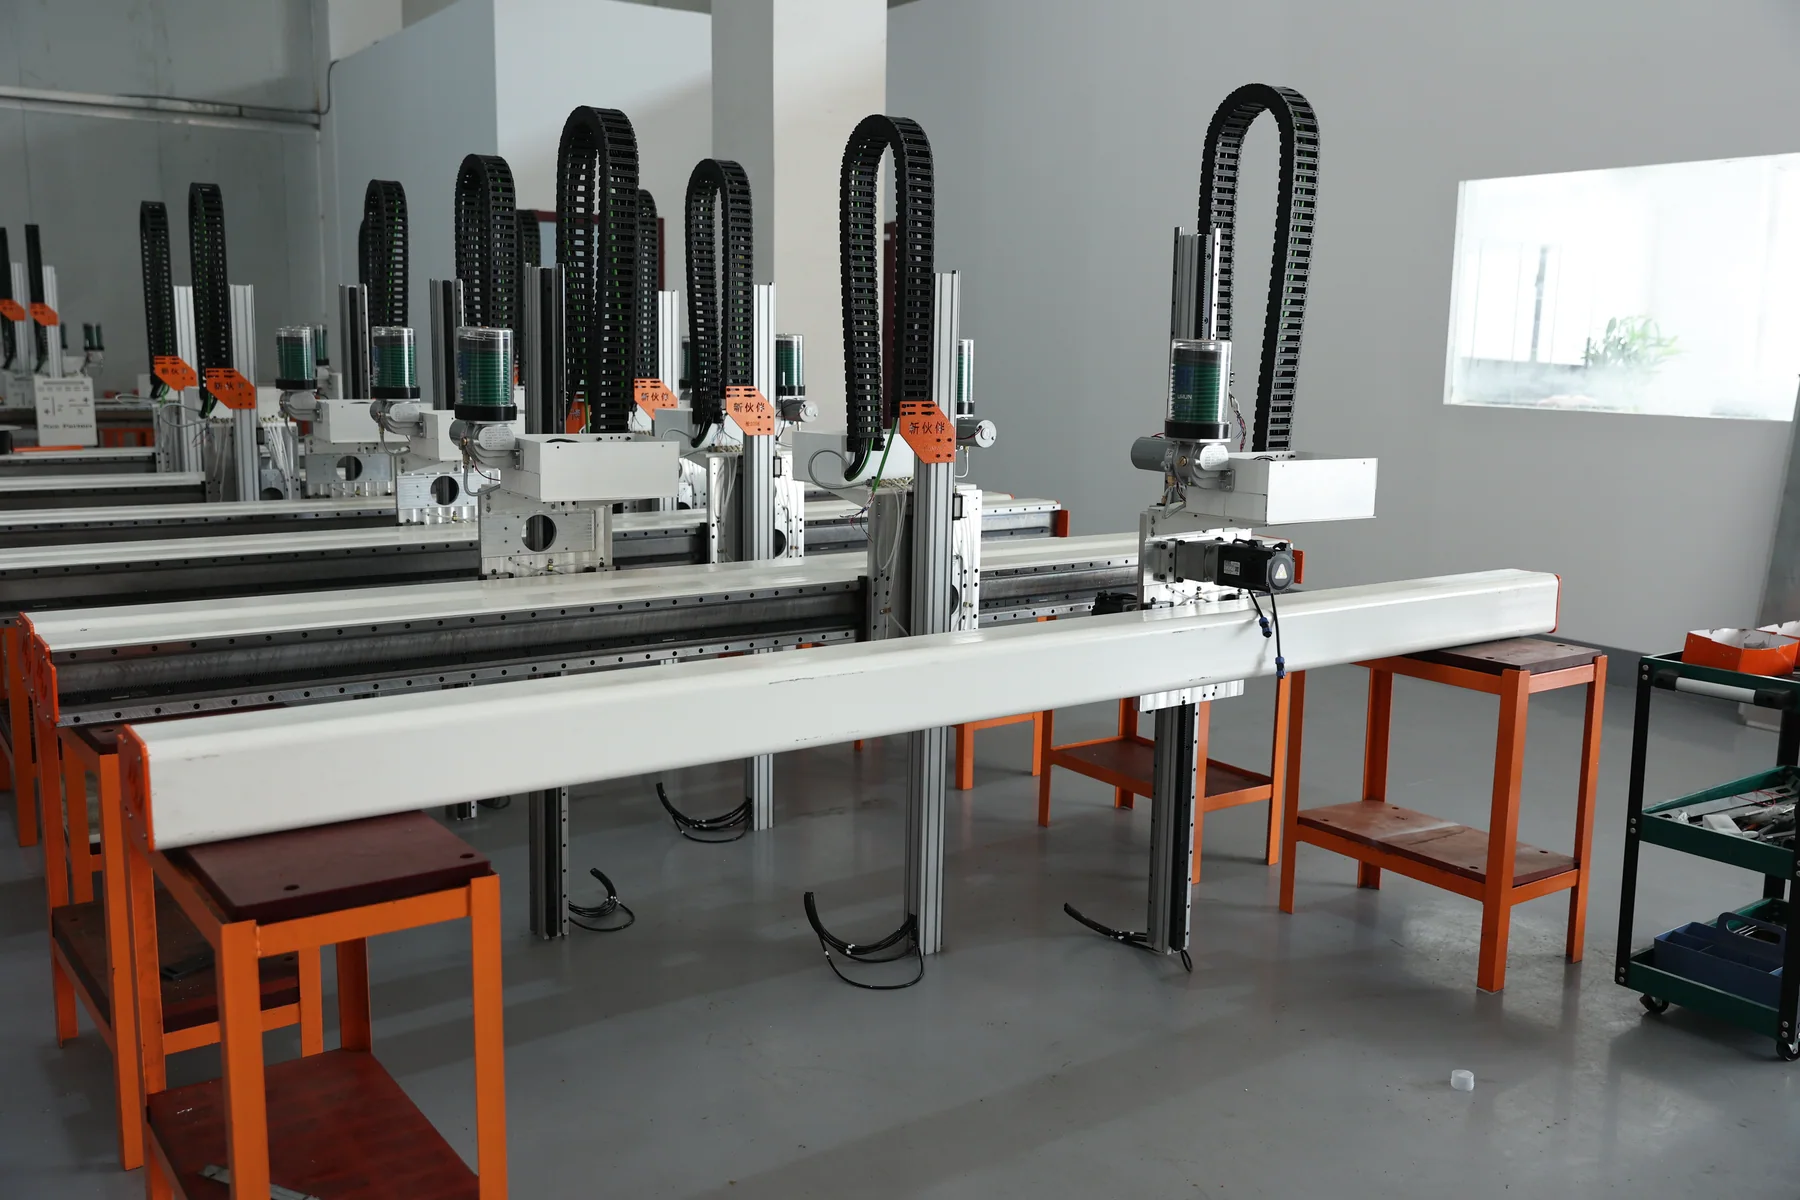
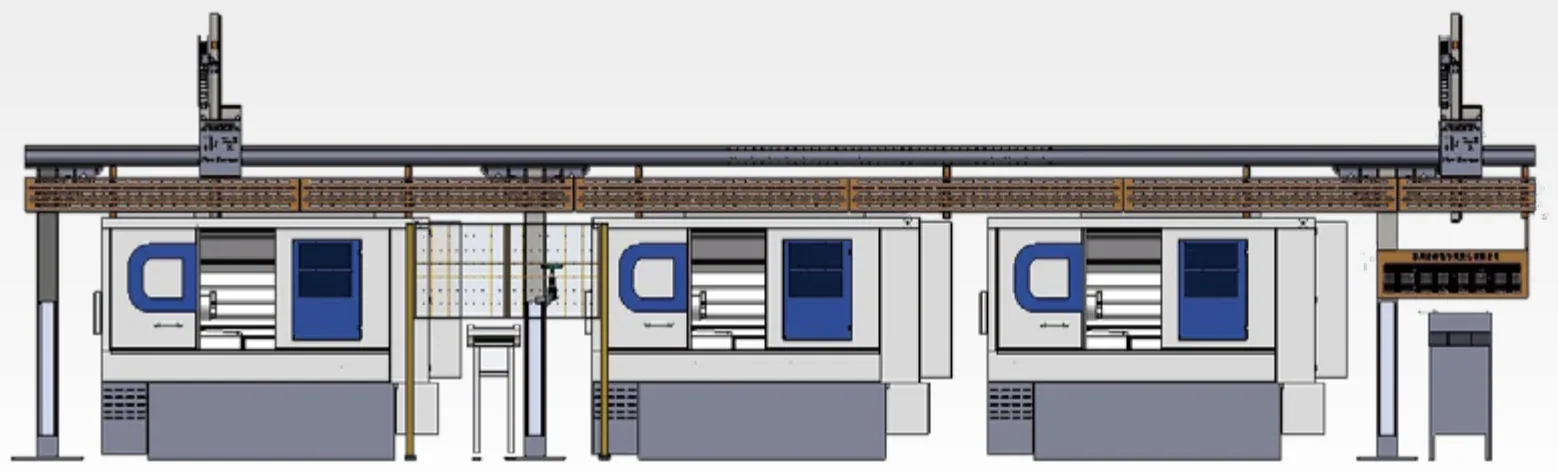
桁架机械手上下料单元:沿机床排布的桁架式自动化
桁架机械手上下料单元:D 系列单机、S 系列二联机与多联机,伺服电机 + 精密齿轮齿条 + 日本新宝减速机,重复定位精度 ±0.03 MM,占地小、移机方便。
查看方案详情
按行业看自动化落点:汽车零部件、轴承、液压件与 3C 精密件
不同行业的工件形态、批量与质量要求不同,自动化的切入点也不同。以下为八个行业方向中的六个,其余见行业应用总览。
汽车零部件:发动机与底盘零件自动上下料
批量大、节拍紧、一致性要求高 —— 汽车零部件是自动化收益最直接的领域之一。
查看场景 →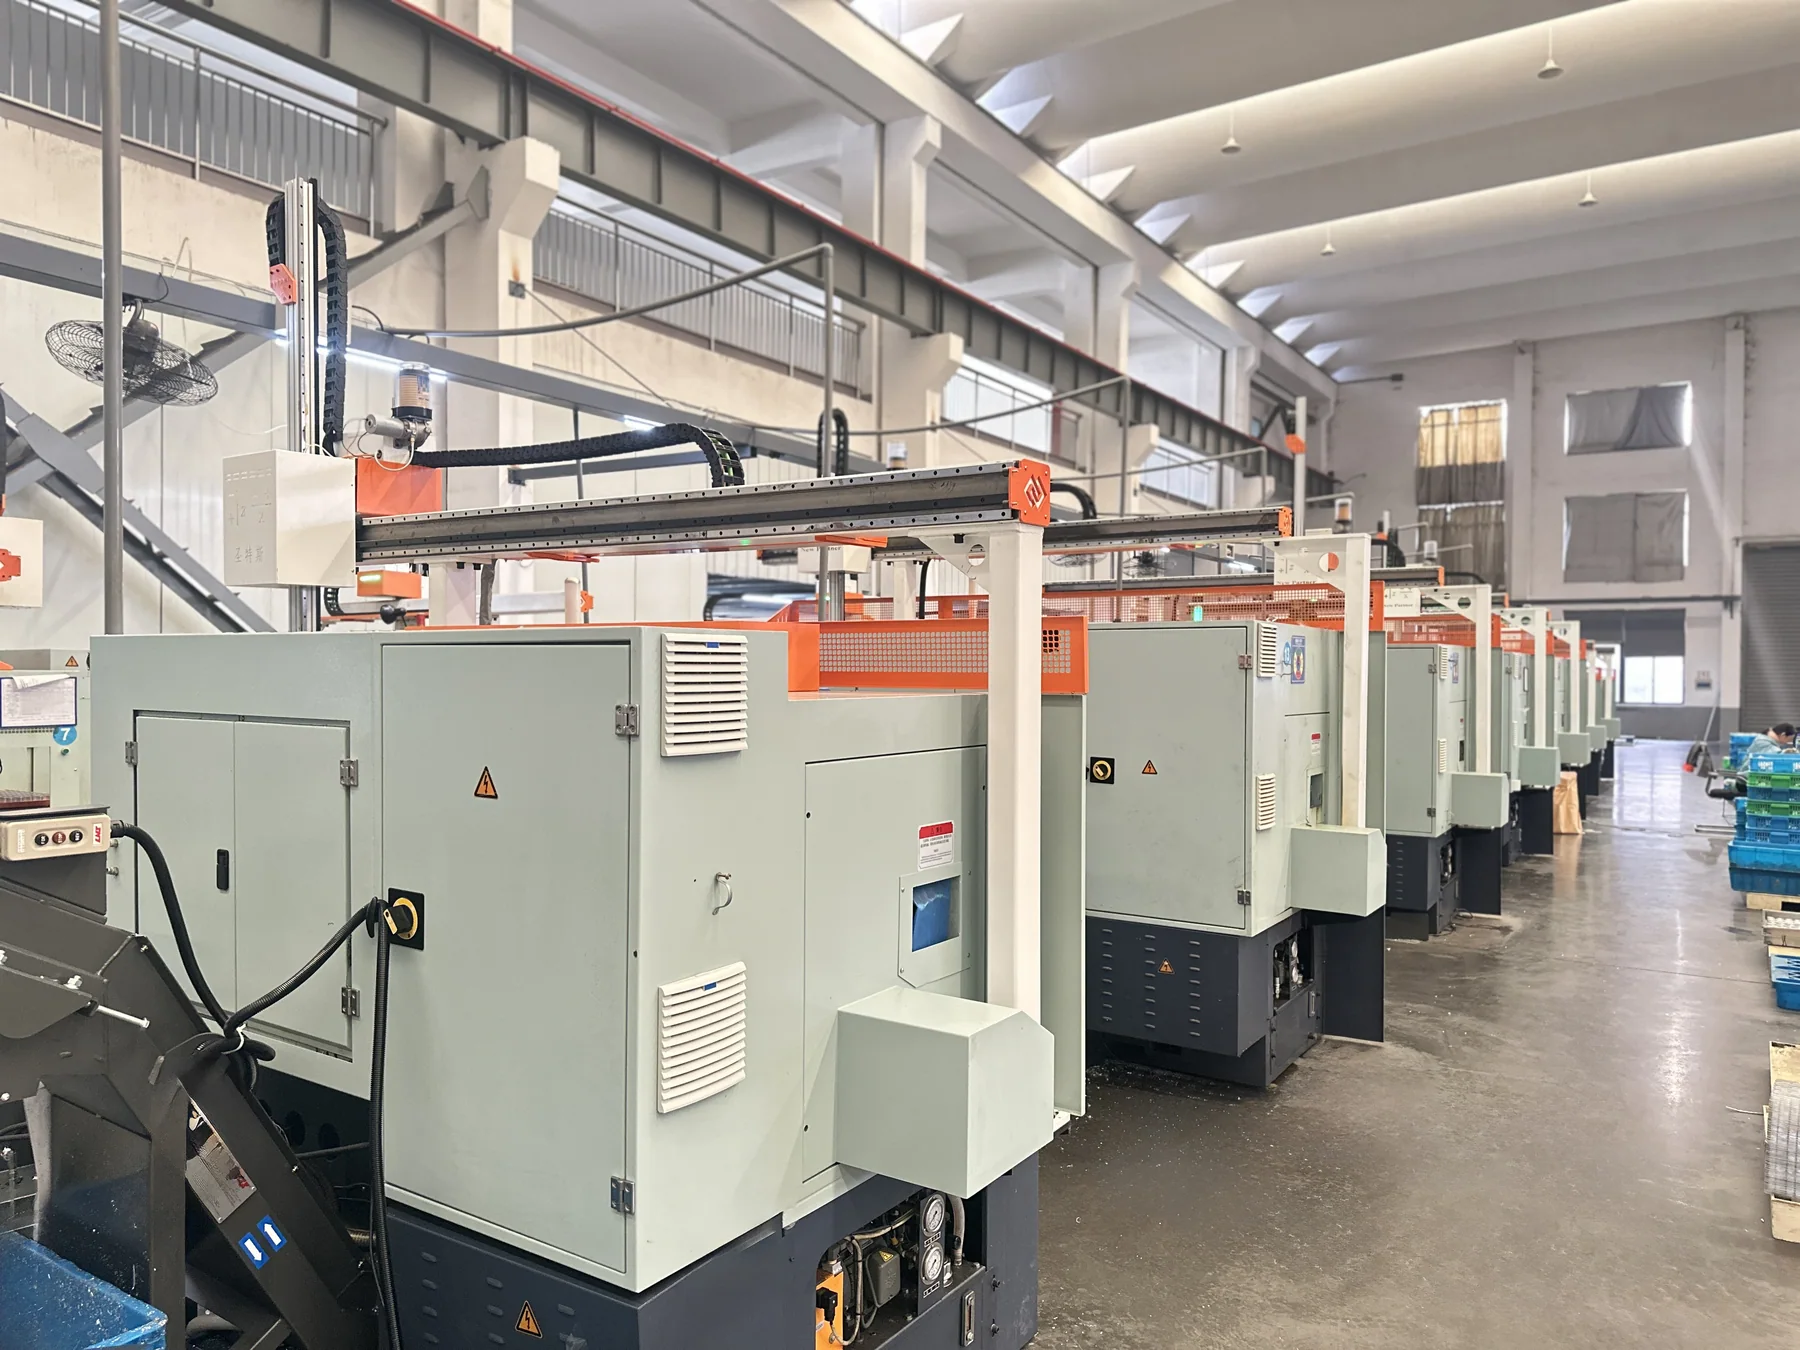
新能源汽车与液冷件:电池包与液冷接头加工自动化
液冷接头、电机端盖这类零件,批量上来之后自动化优势很明显。
查看场景 →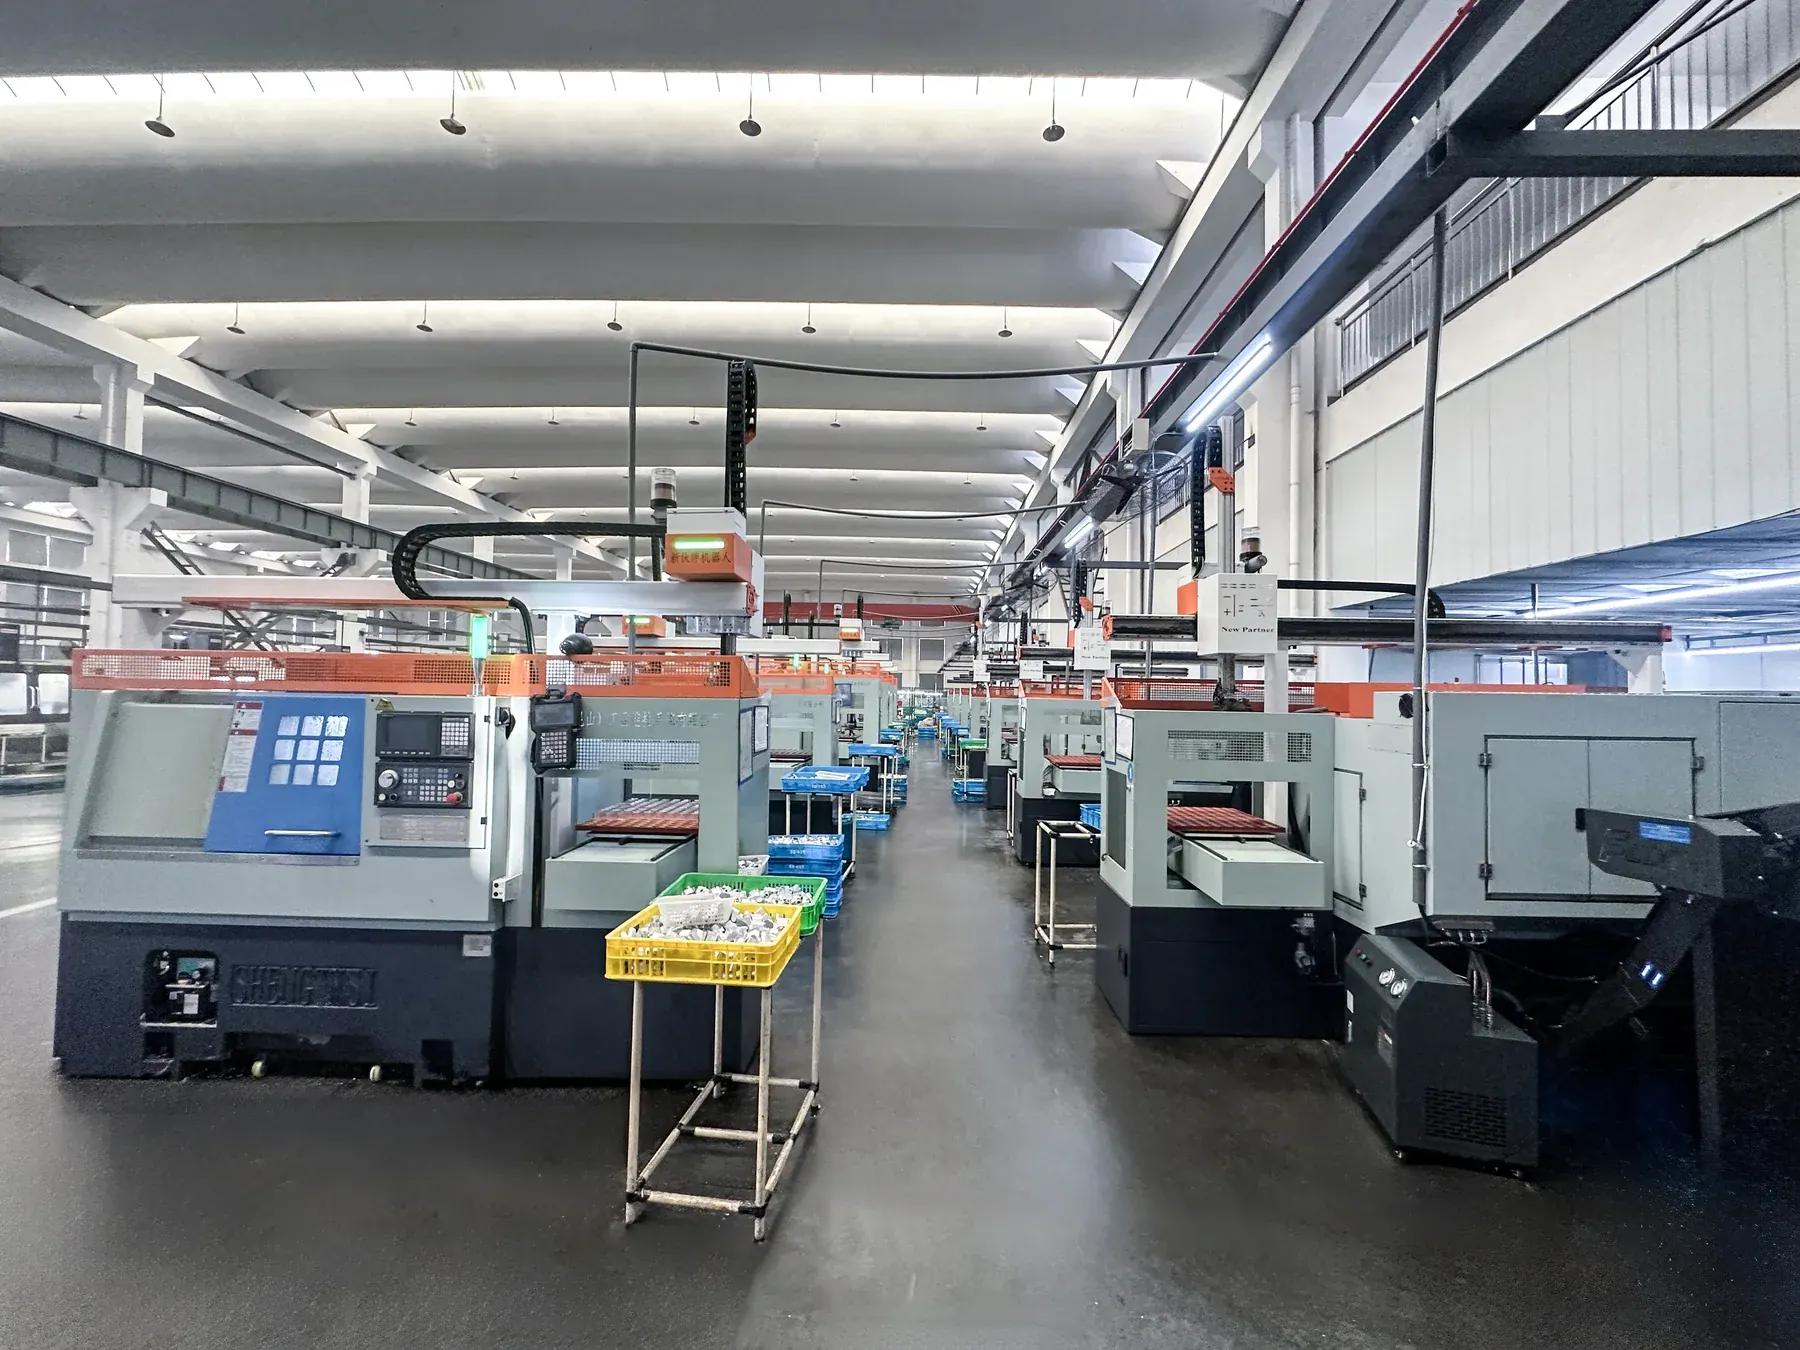
轴承与传动件:套圈与轮毂轴承上下料单元
盘套类零件形状规整、批量大,是机器人上下料适配性最好的品类之一。
查看场景 →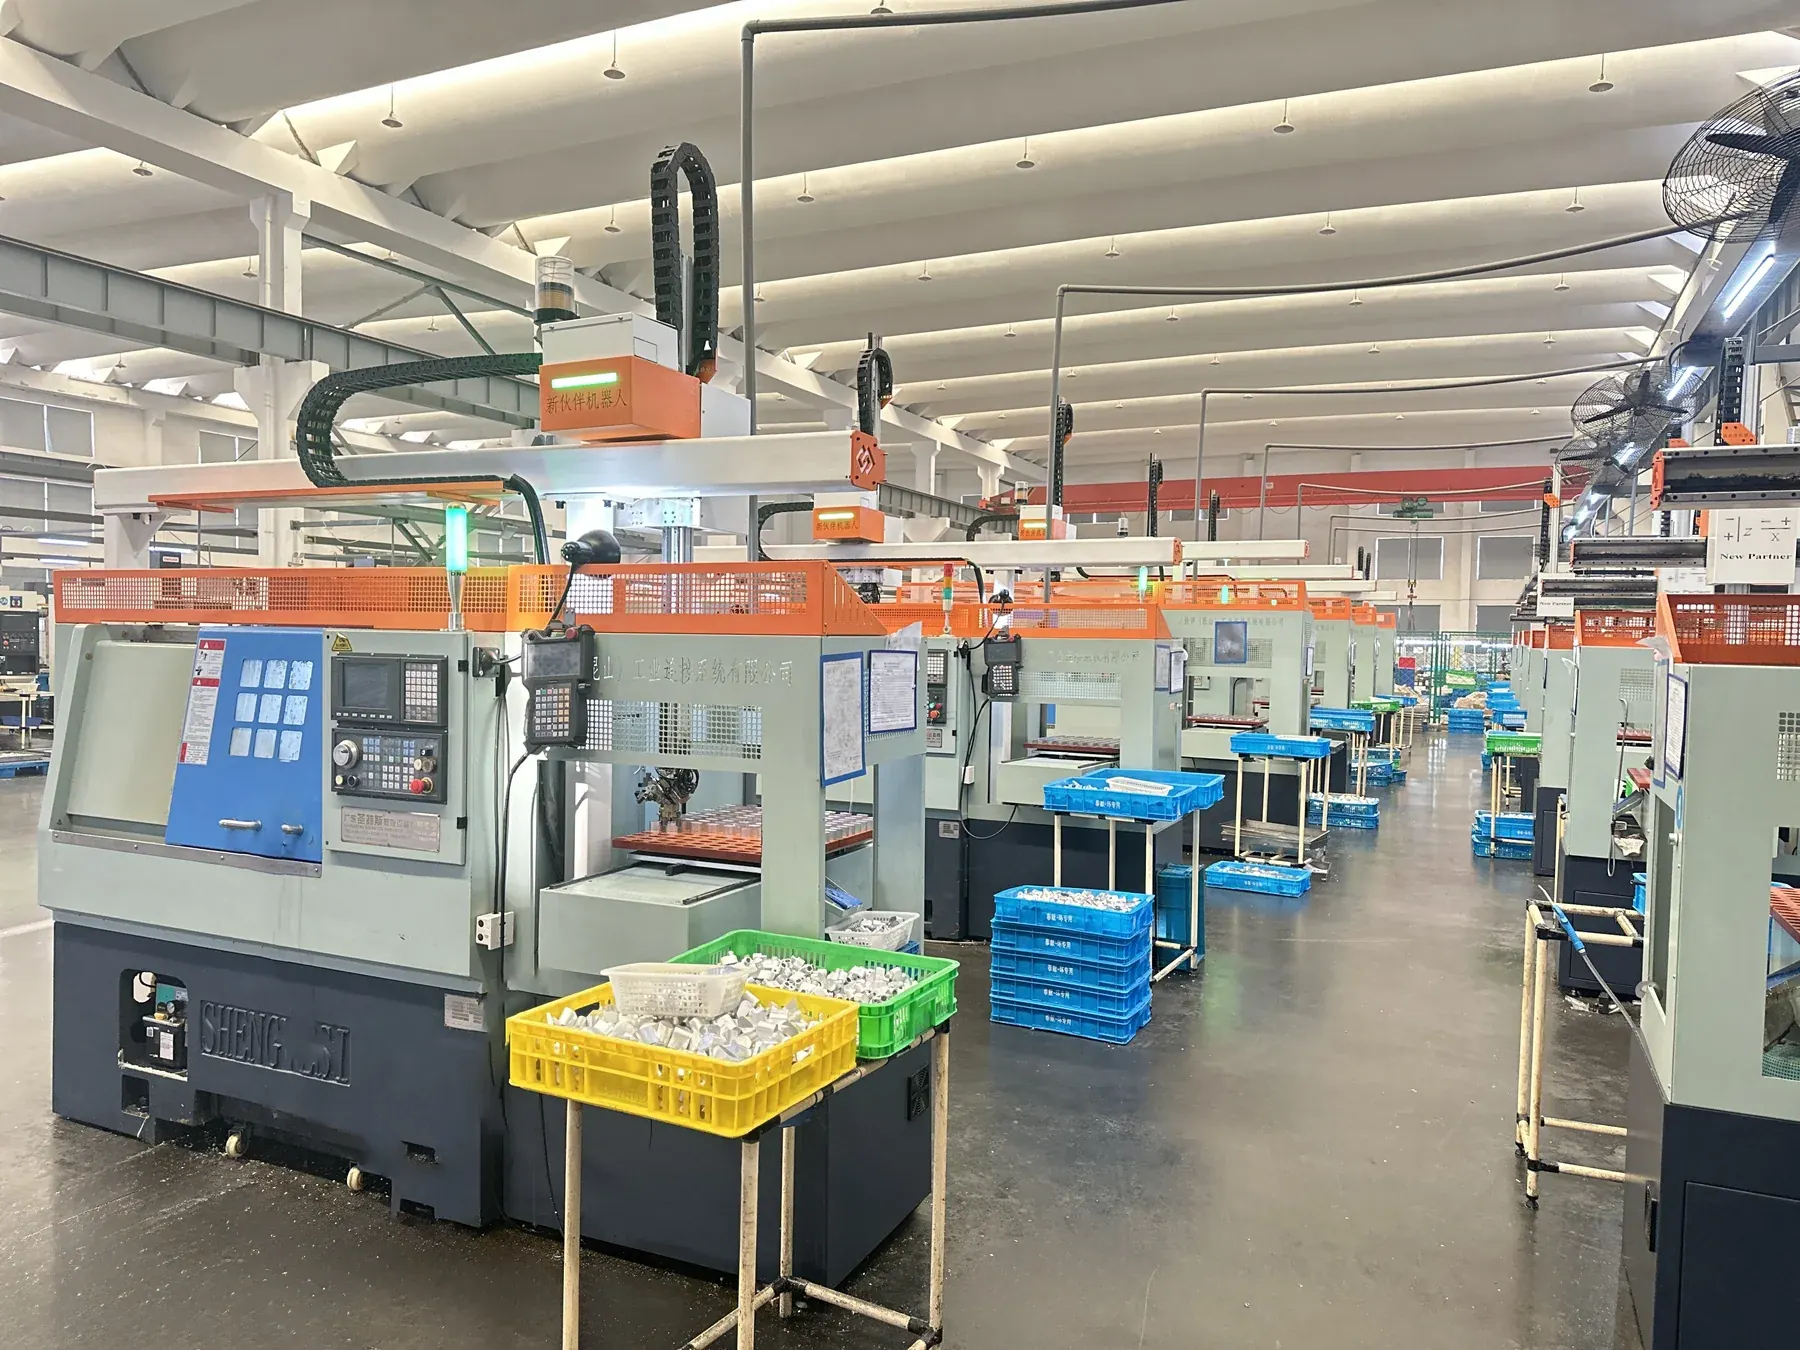
精密五金与紧固件:小件批量机加工自动化
小件、高精度、大批量 —— 伺服料盘的定位精度正好对上。
查看场景 →3C 电子与精密结构件:精密结构件上下料与检测
钻攻机节拍快、设备成排布置,一拖二到一拖三是这类产线的标准解法。
查看场景 →医疗器械与精密件:医疗精密件自动上下料
材料贵、精度高、批量适中 —— 自动化的价值在于稳定与可追溯。
查看场景 →真实装机现场,按业务线归档:桁架机械手与机器人上下料实例
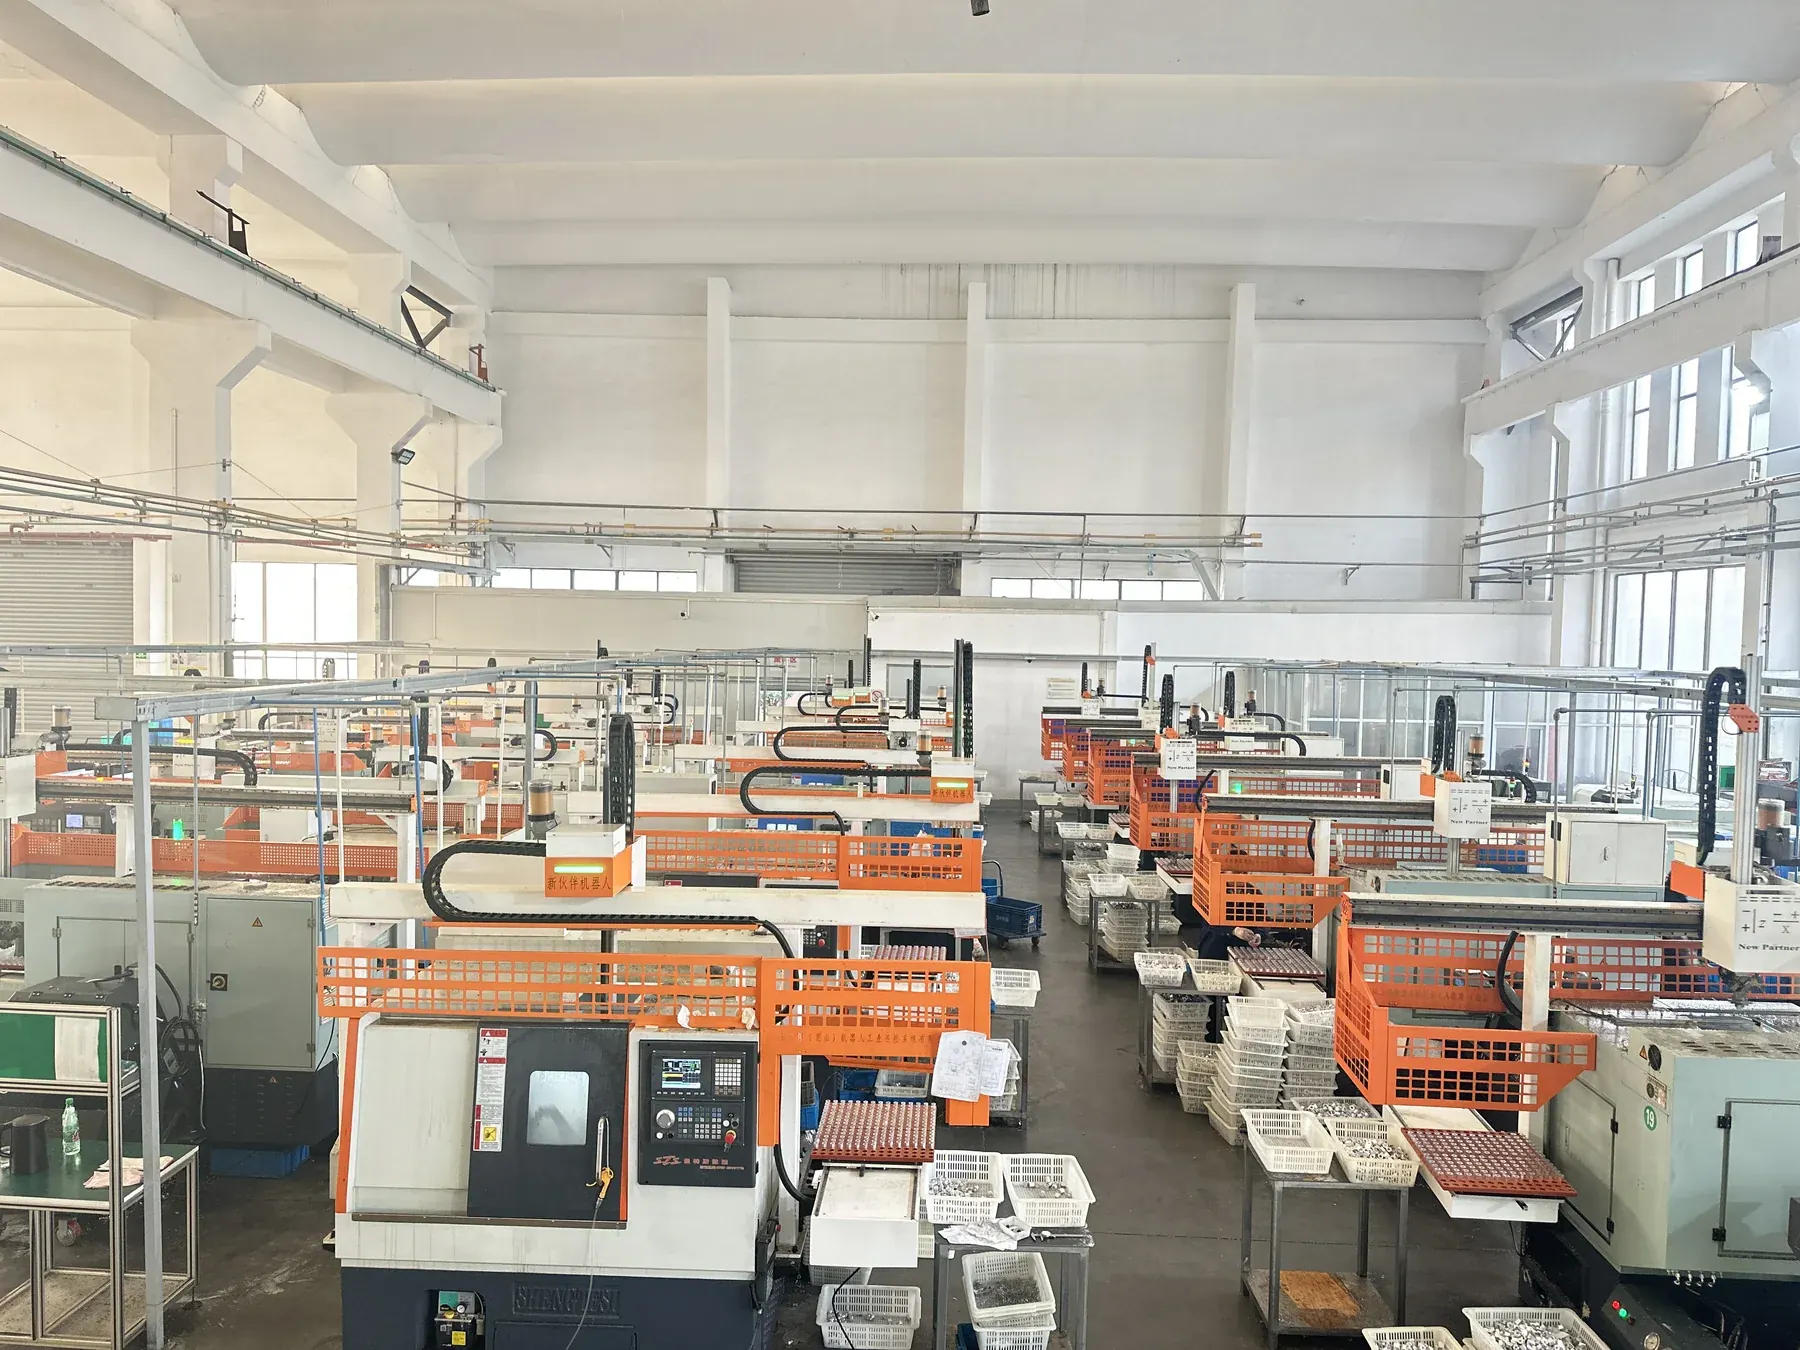
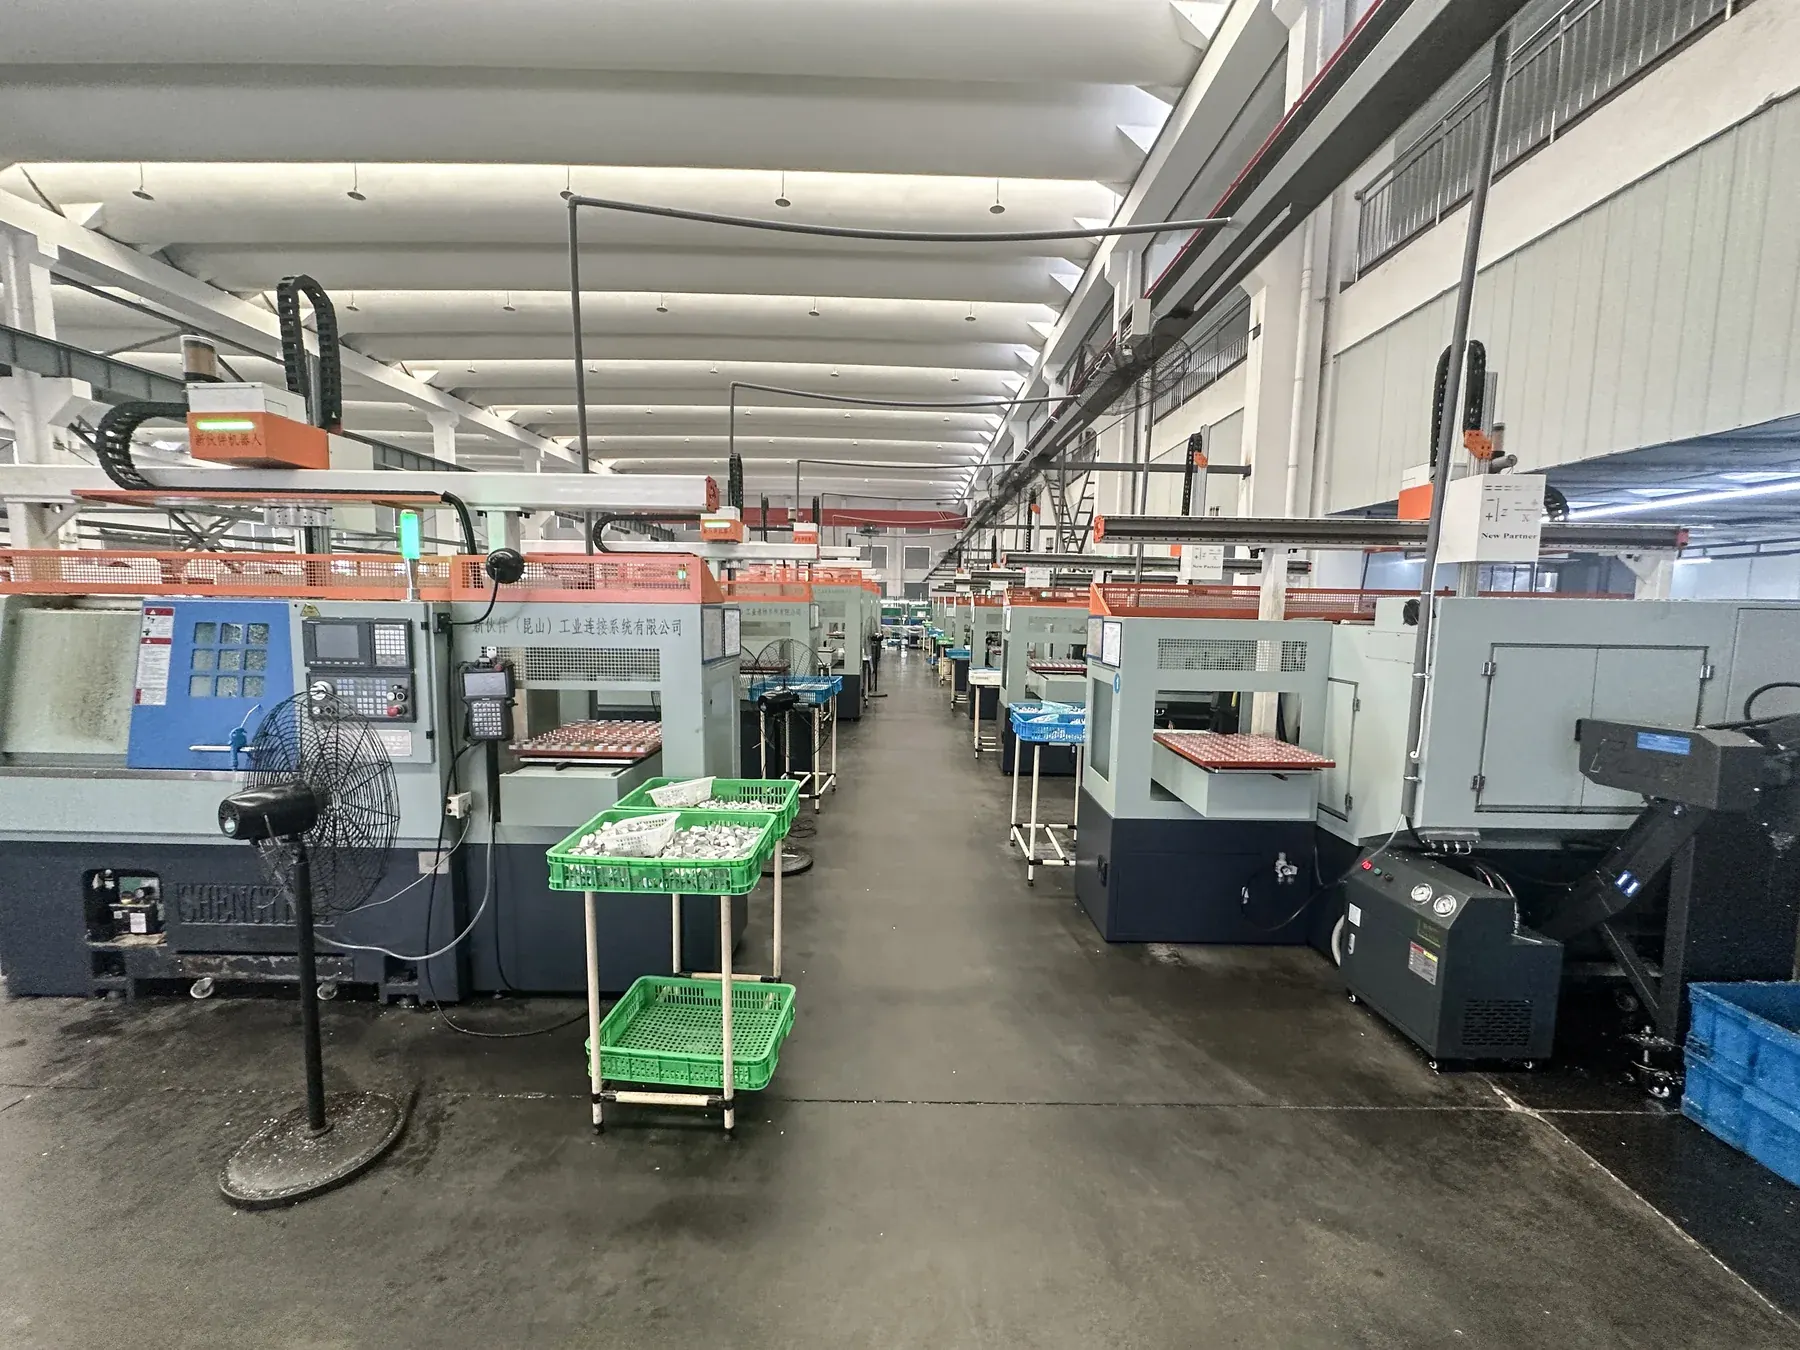
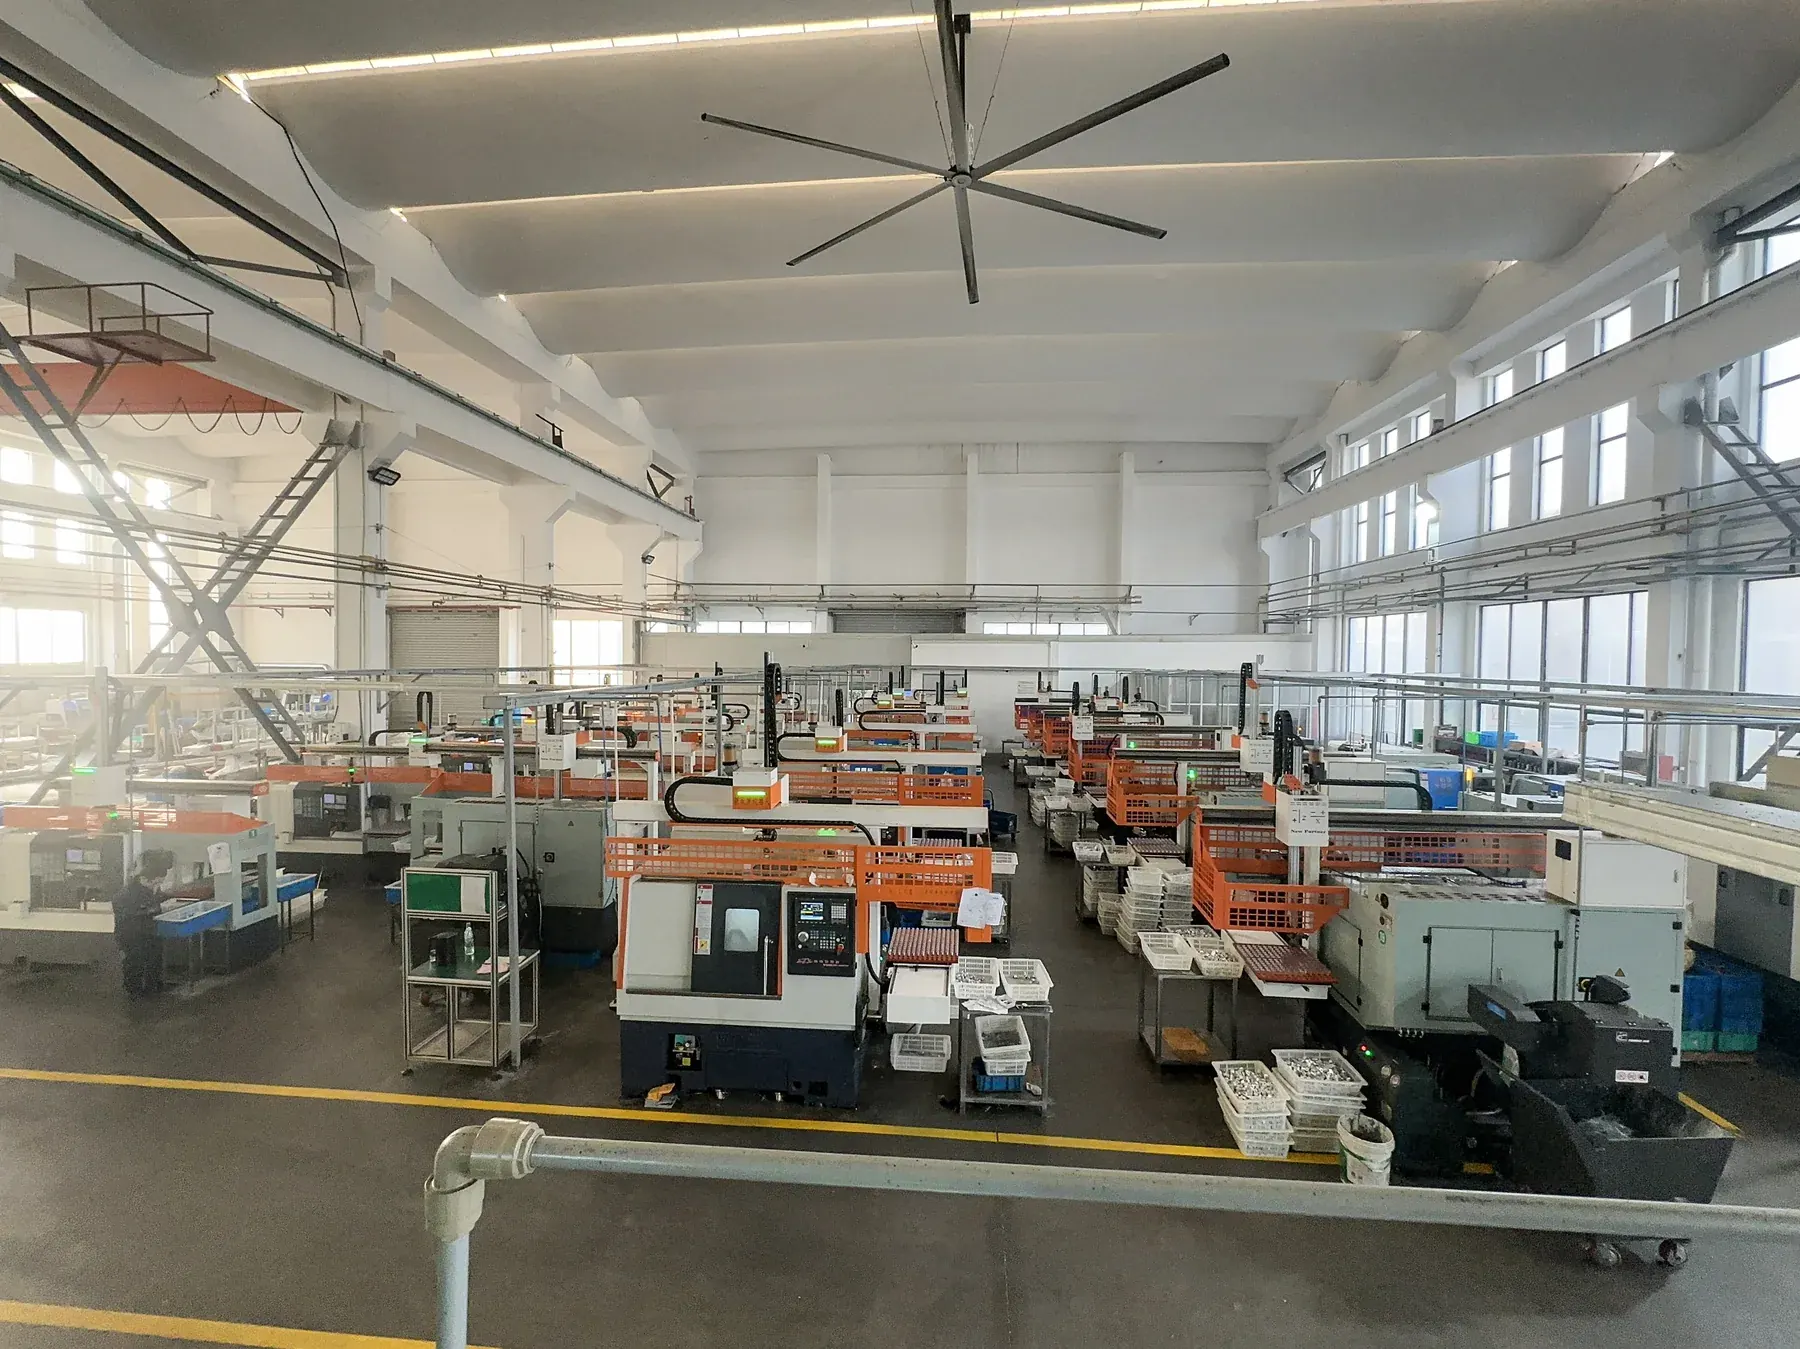
以下照片来自桁架机械手装配车间与客户机加工车间现场。案例库采用严格准入规则:未经客户书面授权不公开名称,无实测依据的节拍、产能与投资回报数据一律不写。
数控车床自动上下料:车床上下料的桁架与机器人配置
现场实拍:装机与产线形态,详见案例与现场专区
查看详情CNC 加工中心 / 铣床自动化:铣削单元的机器人上下料配置
现场实拍:装机与产线形态,详见案例与现场专区
查看详情钻攻加工中心上下料自动化:钻攻机上下料单元与节拍设计
现场实拍:装机与产线形态,详见案例与现场专区
查看详情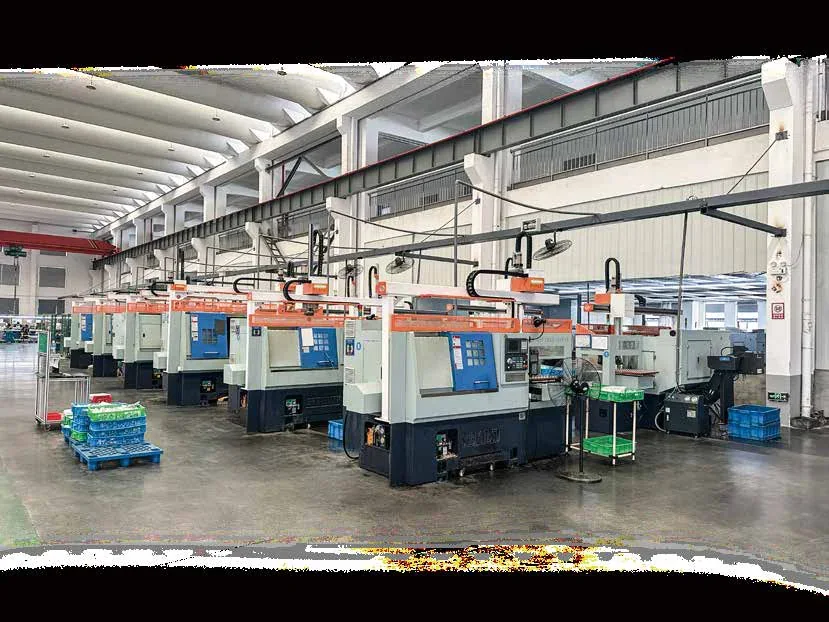
智能料仓与自动供料:工件存储与柔性补料配置
现场实拍:装机与产线形态,详见案例与现场专区
查看详情机器人 / 桁架机械手上下料:两种上下料形式的选型对比
现场实拍:装机与产线形态,详见案例与现场专区
查看详情视觉检测与自动检测:在线检测与不良品分选
现场实拍:装机与产线形态,详见案例与现场专区
查看详情9 条业务线的知识主题:从选型到落地的专业问答入口
每条业务线都有自己的知识主题:定义、流程、选型、装夹、供料、检测与常见问题,全部落在对应页面的章节里。
从一台机床的上下料,到整个车间的自动化:分阶段实施的产线升级路径
看看新伙伴如何把上下料做进产线:真实产线集成案例
十个方案页,按设备台数与工序组织:上下料单元与产线配置
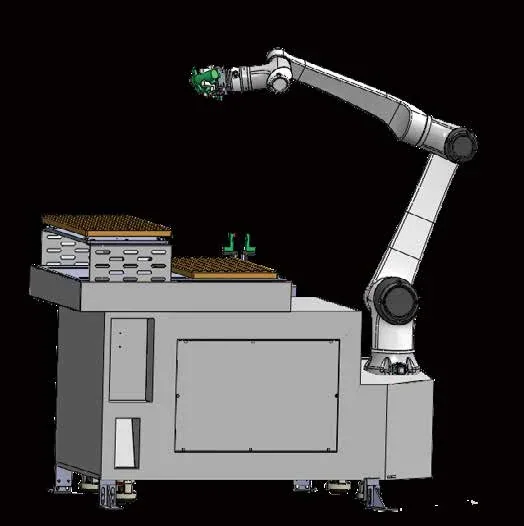
桁架 D / S 系列、XHB 料仓机器人与功能单元:桁架机械手与料仓机器人产品线
八个行业方向的自动化落点:汽车、轴承、液压与 3C 等
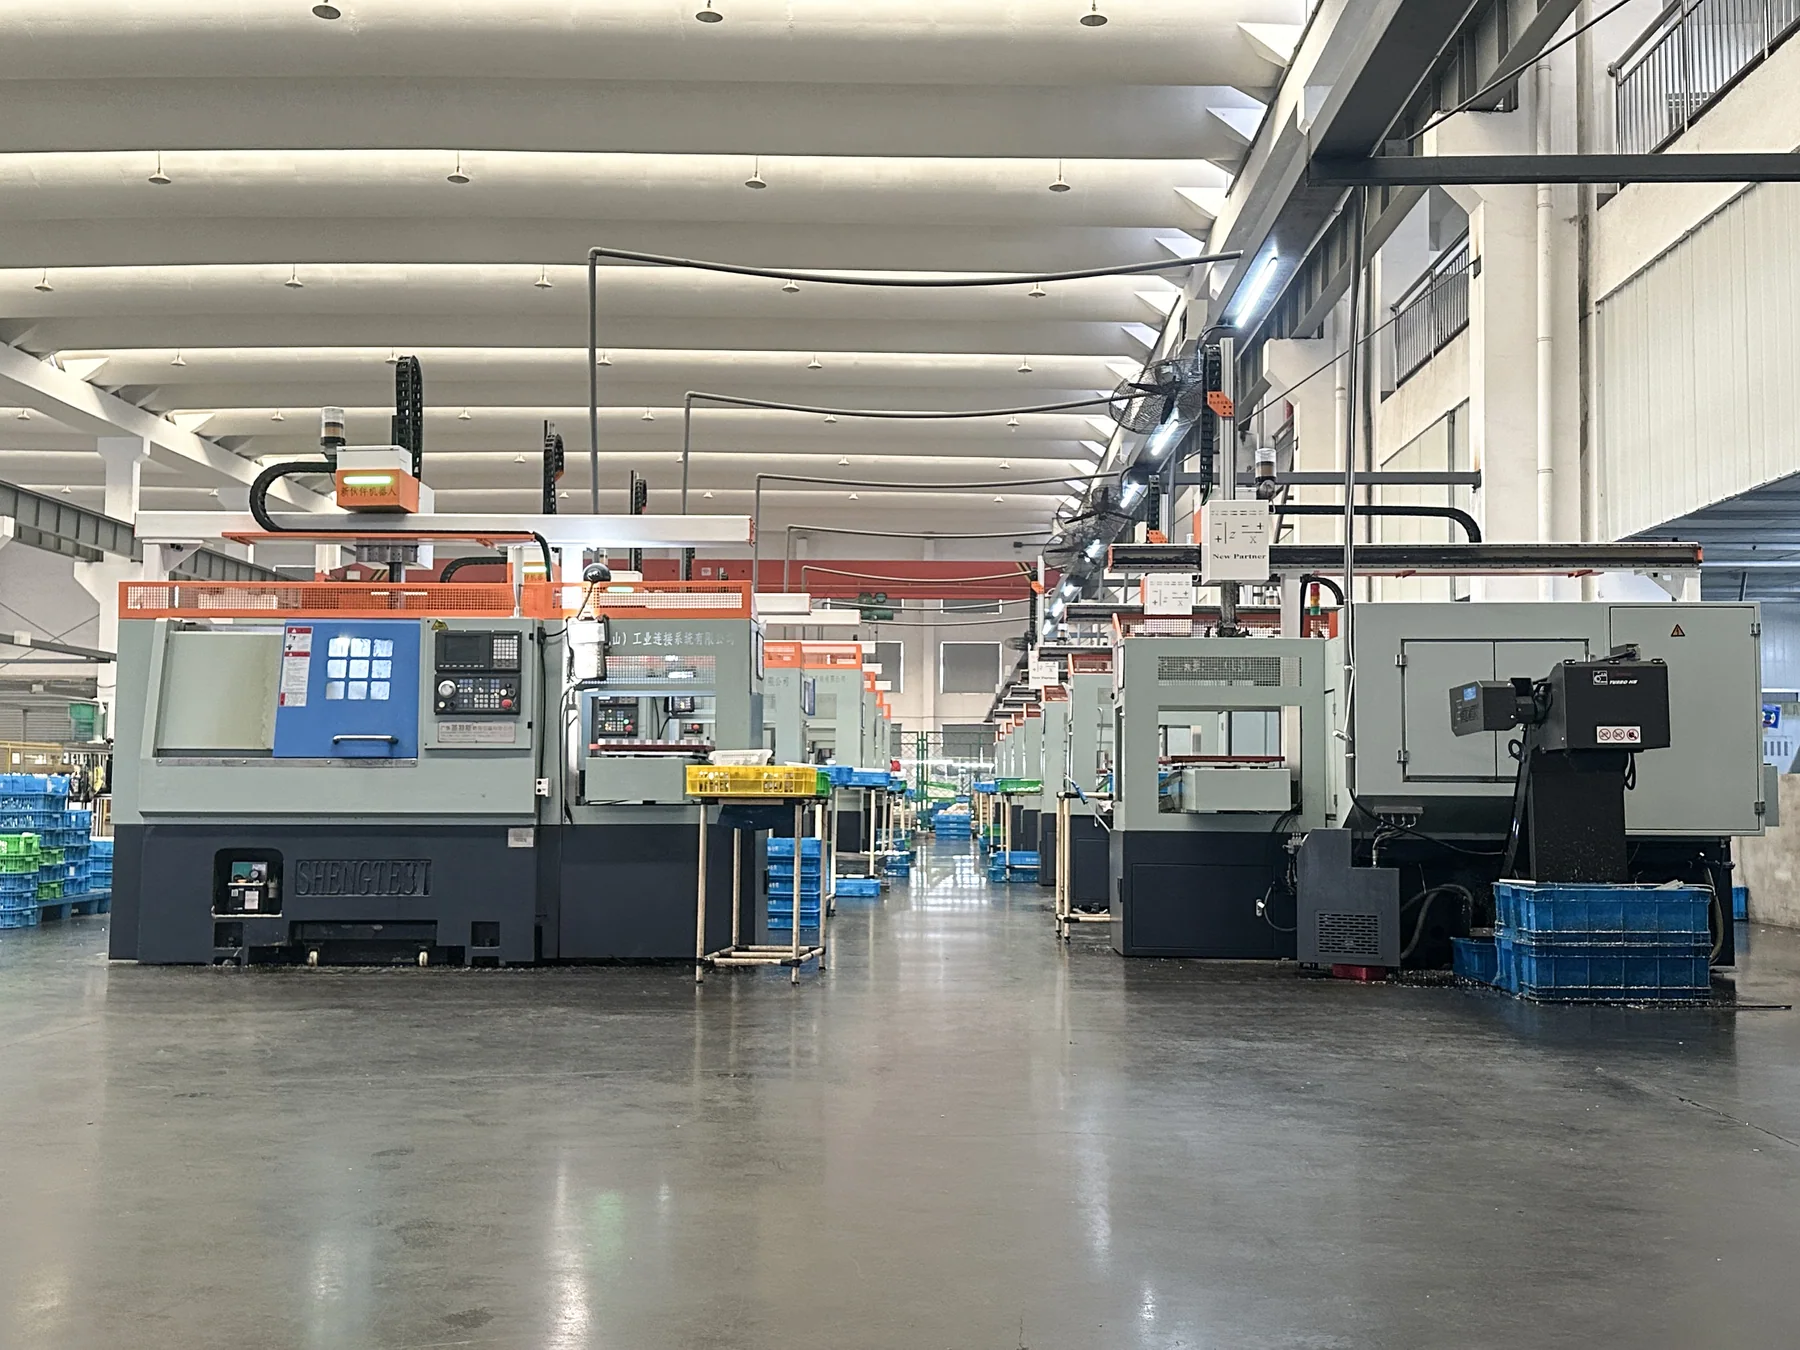
结构 / 门体 / 卡盘 / 刀塔 / 窗口 / 工件 / 间距 / 节拍:机床适配评估的八个维度
五十个机床品牌各自的自动化落地方案:品牌机型自动化适配入口
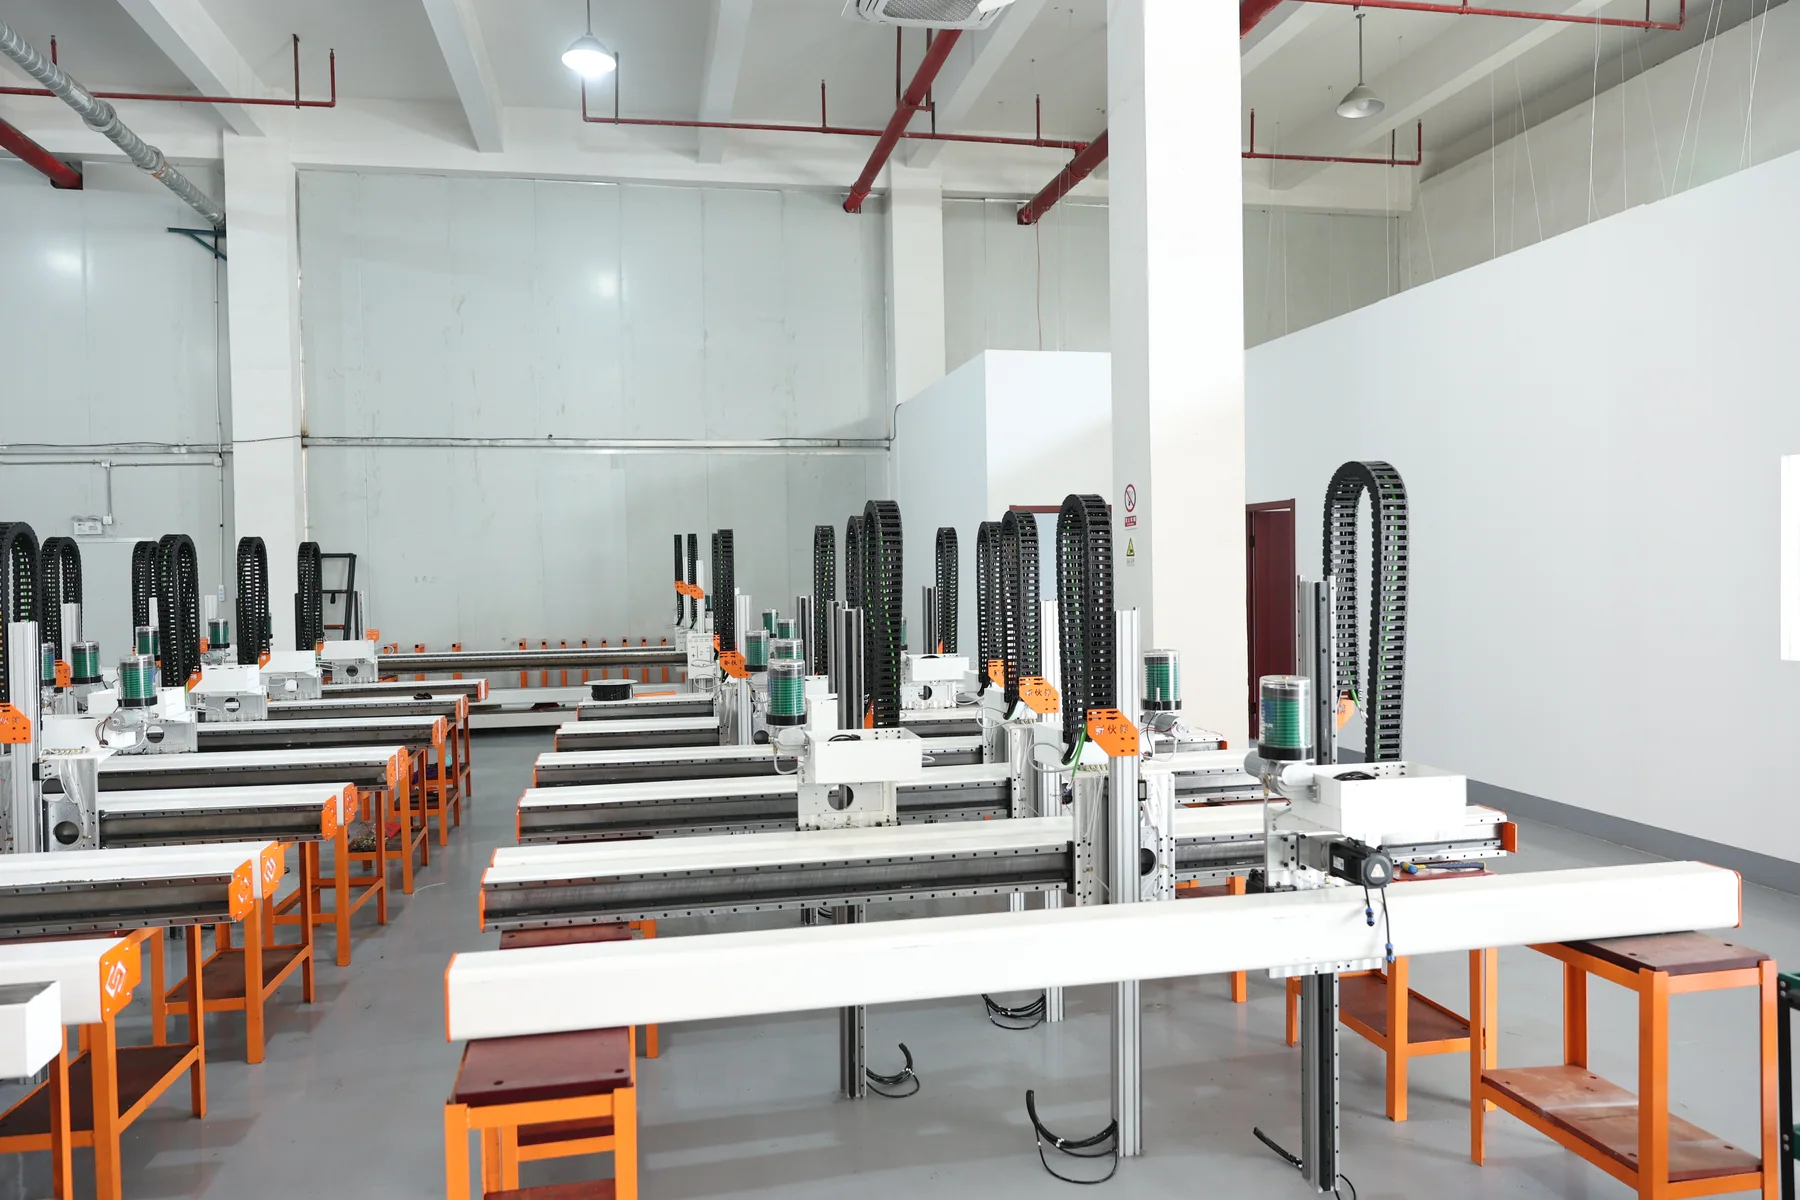
桁架装配车间与客户机加工车间实拍:上下料系统装机现场
提交工件与机床信息,获取可行性评估:工件、机床与产能信息清单
昆山新伙伴是做什么的?机床上下料自动化厂家介绍
成立于 2017 年的高新技术企业,专注数控机床、加工中心上下料自动化生产线与桁架式机器人的研发、制造与销售,是 ABB、日本电装、ESTUN 等机器人本体厂家的合作伙伴。
机器人和桁架机械手上下料怎么选?两种上下料形式的差异
两种形态各有取舍:六轴机器人灵活、负载大,适合工件较重、姿态复杂或需要兼顾翻转与检测的场景;桁架机械手稳定、占地小,适合沿机床排布方向一次覆盖多台设备。选哪种取决于机床排布、工件重量与节拍要求。
一套系统能服务几台设备?节拍匹配与多机联线
取决于节拍匹配度:单件加工时间与上下料动作时间的匹配,决定一套系统能服务几台设备。桁架机械手 X 轴行程 2.4 – 7.5 M,可覆盖单机、二联机到三台以上多机联线;方案阶段会先测算节拍,再确定机型与布局。
旧机床能不能改造成自动化?机床改造条件与评估
取决于机床结构与信号条件:自动门、自动吹削、卡盘与夹具接口、信号引出与交互,是自动化落地的前置条件。适配情况按结构、门体、卡盘、刀塔、窗口、工件、间距、节拍八个维度逐项评估后再判断。
改造期间需要停产吗?分阶段实施与并行生产
不必整体停产。建议分阶段推进:先做单机试点,验证抓取、节拍与操作习惯,再单元化、最后联线,改造与现有生产并行。
启动一个项目需要提供哪些资料?工件、机床与产能信息清单
建议提供:工件图纸或实物照片、机床型号与结构照片、当前日产量与人工配置、工序划分与单件加工时间。我们据此输出一份含适配评估、方案构成与实施建议的初步方案,评估不收费。
更多问题见各业务线与方案页内 FAQ,也可以直接 提交工件与机床信息,或致电 15050202625。