MES 与生产数据管理:数据采集监控、生产调度优化、质量追溯与工艺控制。把自动化单元产出的底层数据变成可管理的生产信息,是上下料自动化走向数字化的上层环节。
MES 与生产数据管理
自动化设备产出数据,MES 让数据变成可管理的生产信息。没有数据源的 MES,只是一个电子表格。
客户遇到的问题
这些问题如果同时出现三条以上,自动化通常已经具备启动条件。
每天的产量、停机时间靠班组长手写或口头汇报,汇总滞后,数据还容易失真。
客户要查某个批次用了哪台设备、哪个参数、谁操作的,只能翻纸质记录。
哪台设备在跑、哪台停了、停了多久,要走到车间才知道。
换型时改了参数,改了什么、谁改的、什么时候改的,没有留痕。
哪台设备先做哪个单、什么时候换型,全凭调度员的经验判断。
软件买了,但底层机床数据采集不起来,系统里只能靠人工录入,慢慢就没人用了。
这是什么
MES 不是自动化系统的起点,而是它的上层。自动化设备提供了可以被采集的底层数据 —— 谁在加工、加工了多少、有没有 NG、停机多久 —— MES 才有存在的意义。如果底层数据还靠人工录入,MES 只是一个电子表格。
公司画册列明的 MES 系统范围为四个方面:<strong>数据采集监控、生产调度优化、质量追溯、工艺控制</strong>。这四个方面有先后关系:先能采到数据,才谈得上调度与追溯。
对机加工车间来说,MES 的落地顺序通常是:先让一个自动化单元产出可信的底层数据,再打通单元与车间形成看板,最后才做与上游 ERP 的对接。反过来做,很容易做成一个没人维护的空壳系统。
适配范围与边界
一条业务线一定有不适用的情况。先把边界说清楚,方案才不会跑偏。
数据采集监控
设备运行状态、加工节拍、产量、报警与停机时间的采集与看板展示。
生产调度优化
按订单与设备状态安排生产顺序,减少换型与等待。
质量追溯
把工件 / 批次与设备、工序、参数、检测结果关联,形成可查记录。
工艺控制
工艺参数的下发、变更留痕与权限管控。
前提条件
底层必须存在可采集的数据源。机床无法输出信号时,需要先做信号引出改造(见机床改造与旧设备自动化升级)。
不适用的情况
如果车间连基础的设备状态都无法采集,也没有自动化单元,此时上 MES 会缺少数据基础。建议先做自动化与采集,再做软件层。
怎么实现
同一件事有多种实现路径,选哪条取决于机床排布、工件与批量。
单元级采集
先让一个自动化单元产出可信数据:加工完成信号、产量、NG 记录、停机原因。
车间级看板
把多个单元的数据汇总到车间看板,解决「不知道现场正在发生什么」。
与检测数据打通
把在线检测的 OK / NG 结果关联到工件与批次,形成质量闭环。
工艺参数下发与留痕
换型时的参数变更记录留痕,解决「改了没记录」。
与上游系统对接
把产量与消耗数据向上游 ERP 传递。对接范围按现有系统能力评估。
系统组成
一套能稳定跑起来的自动化系统由这些部分组成,缺一项都会在现场暴露出来。
数据源
机床信号、机械手 / 机器人控制器、检测机构、扫码设备
采集层
信号采集模块、网关与网络布线
软件层
MES 系统:数据采集监控、生产调度优化、质量追溯、工艺控制
展示层
车间看板、报表与移动端查询
接口
与在线检测系统、上游 ERP 的接口
典型方案
以下是这条业务线下常见的方案形态,可按设备台数与工件情况组合。
典型应用场景
以下类型来自资料中出现过的加工对象,具体是否适配需按实物评估。
说明:以上为工件类型,不代表特定客户或特定项目。具体适配性以工件实测与图纸评估结果为准。
现场实拍
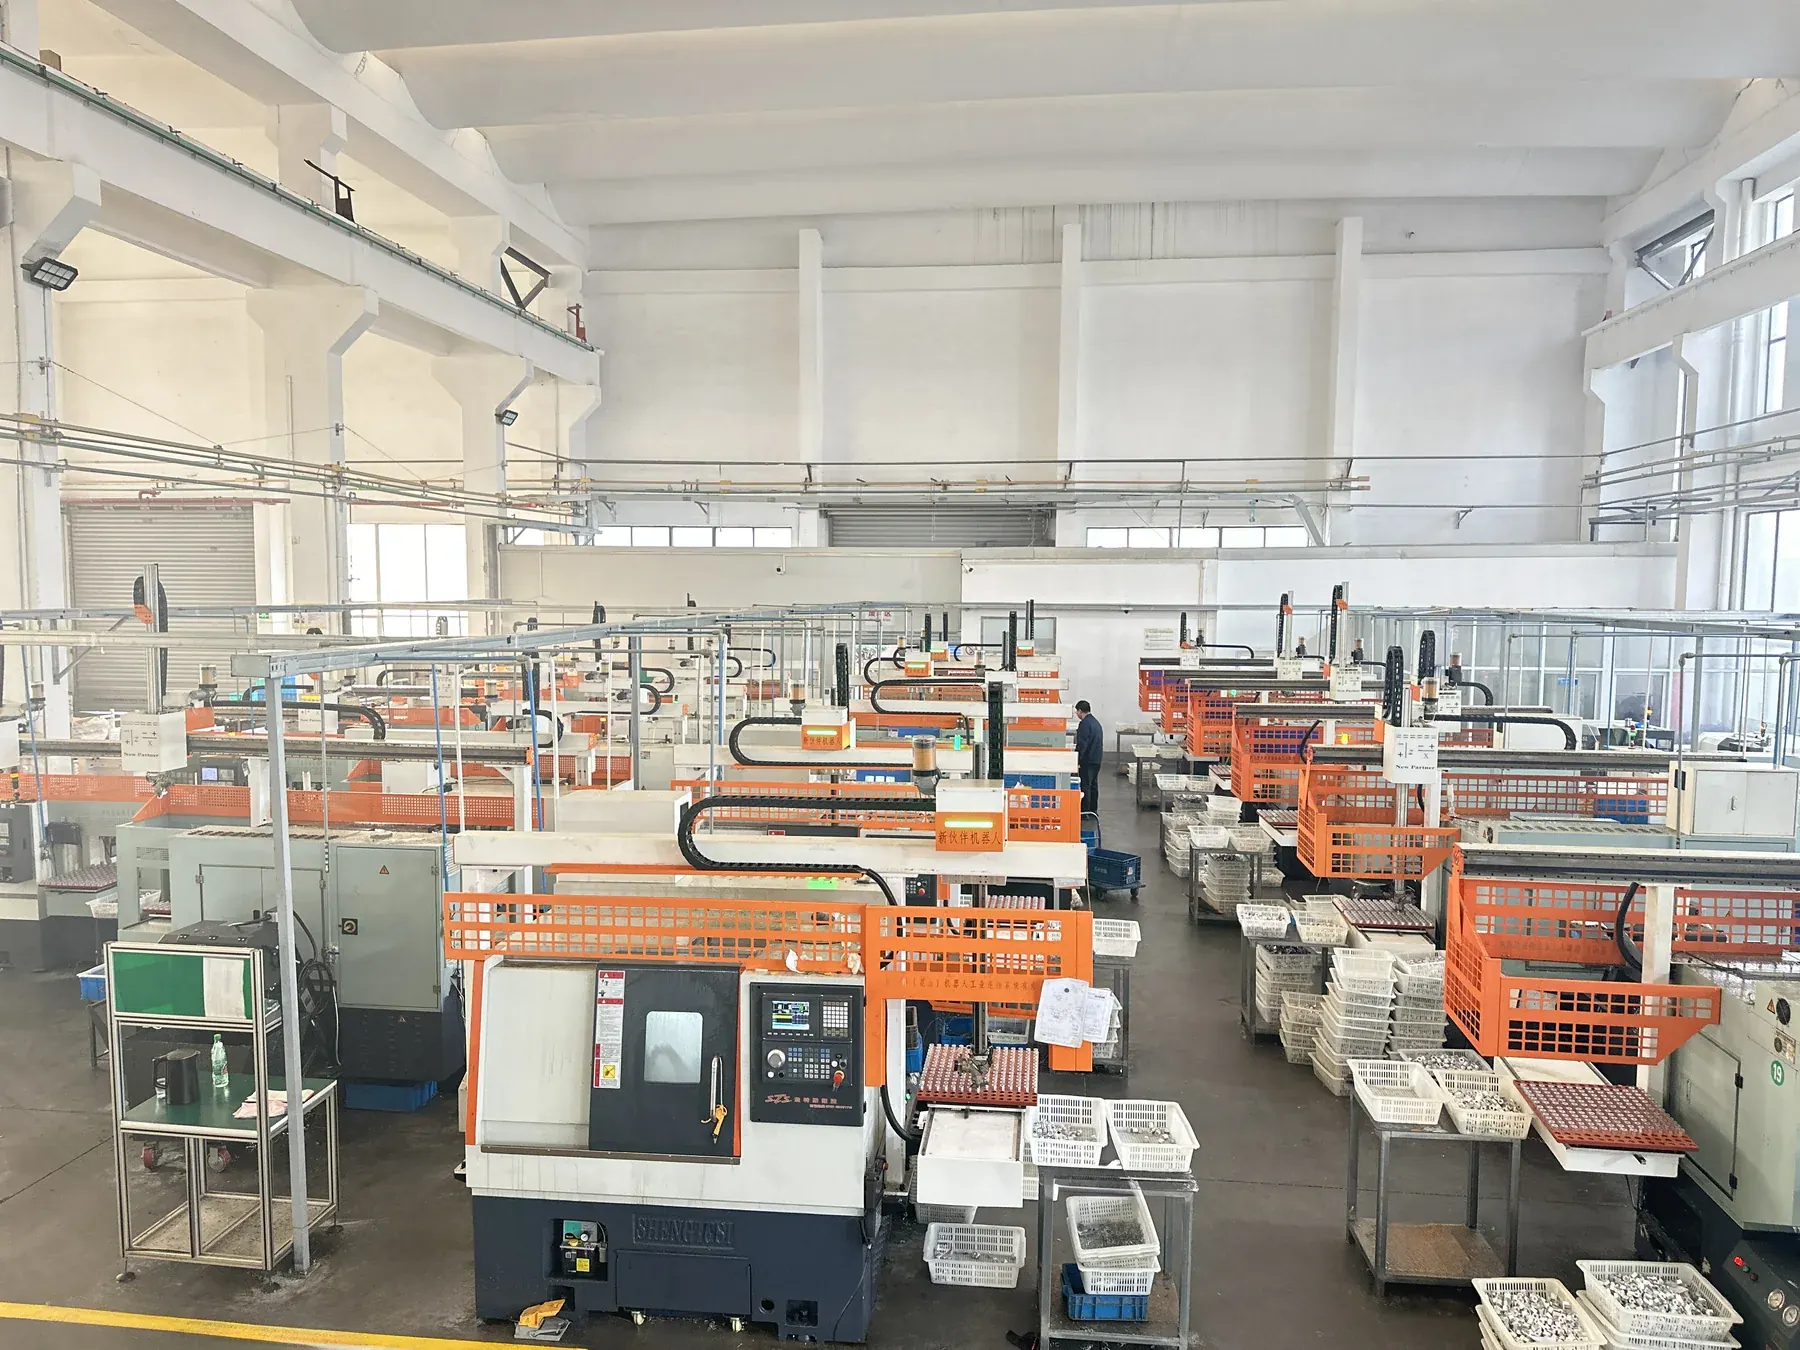
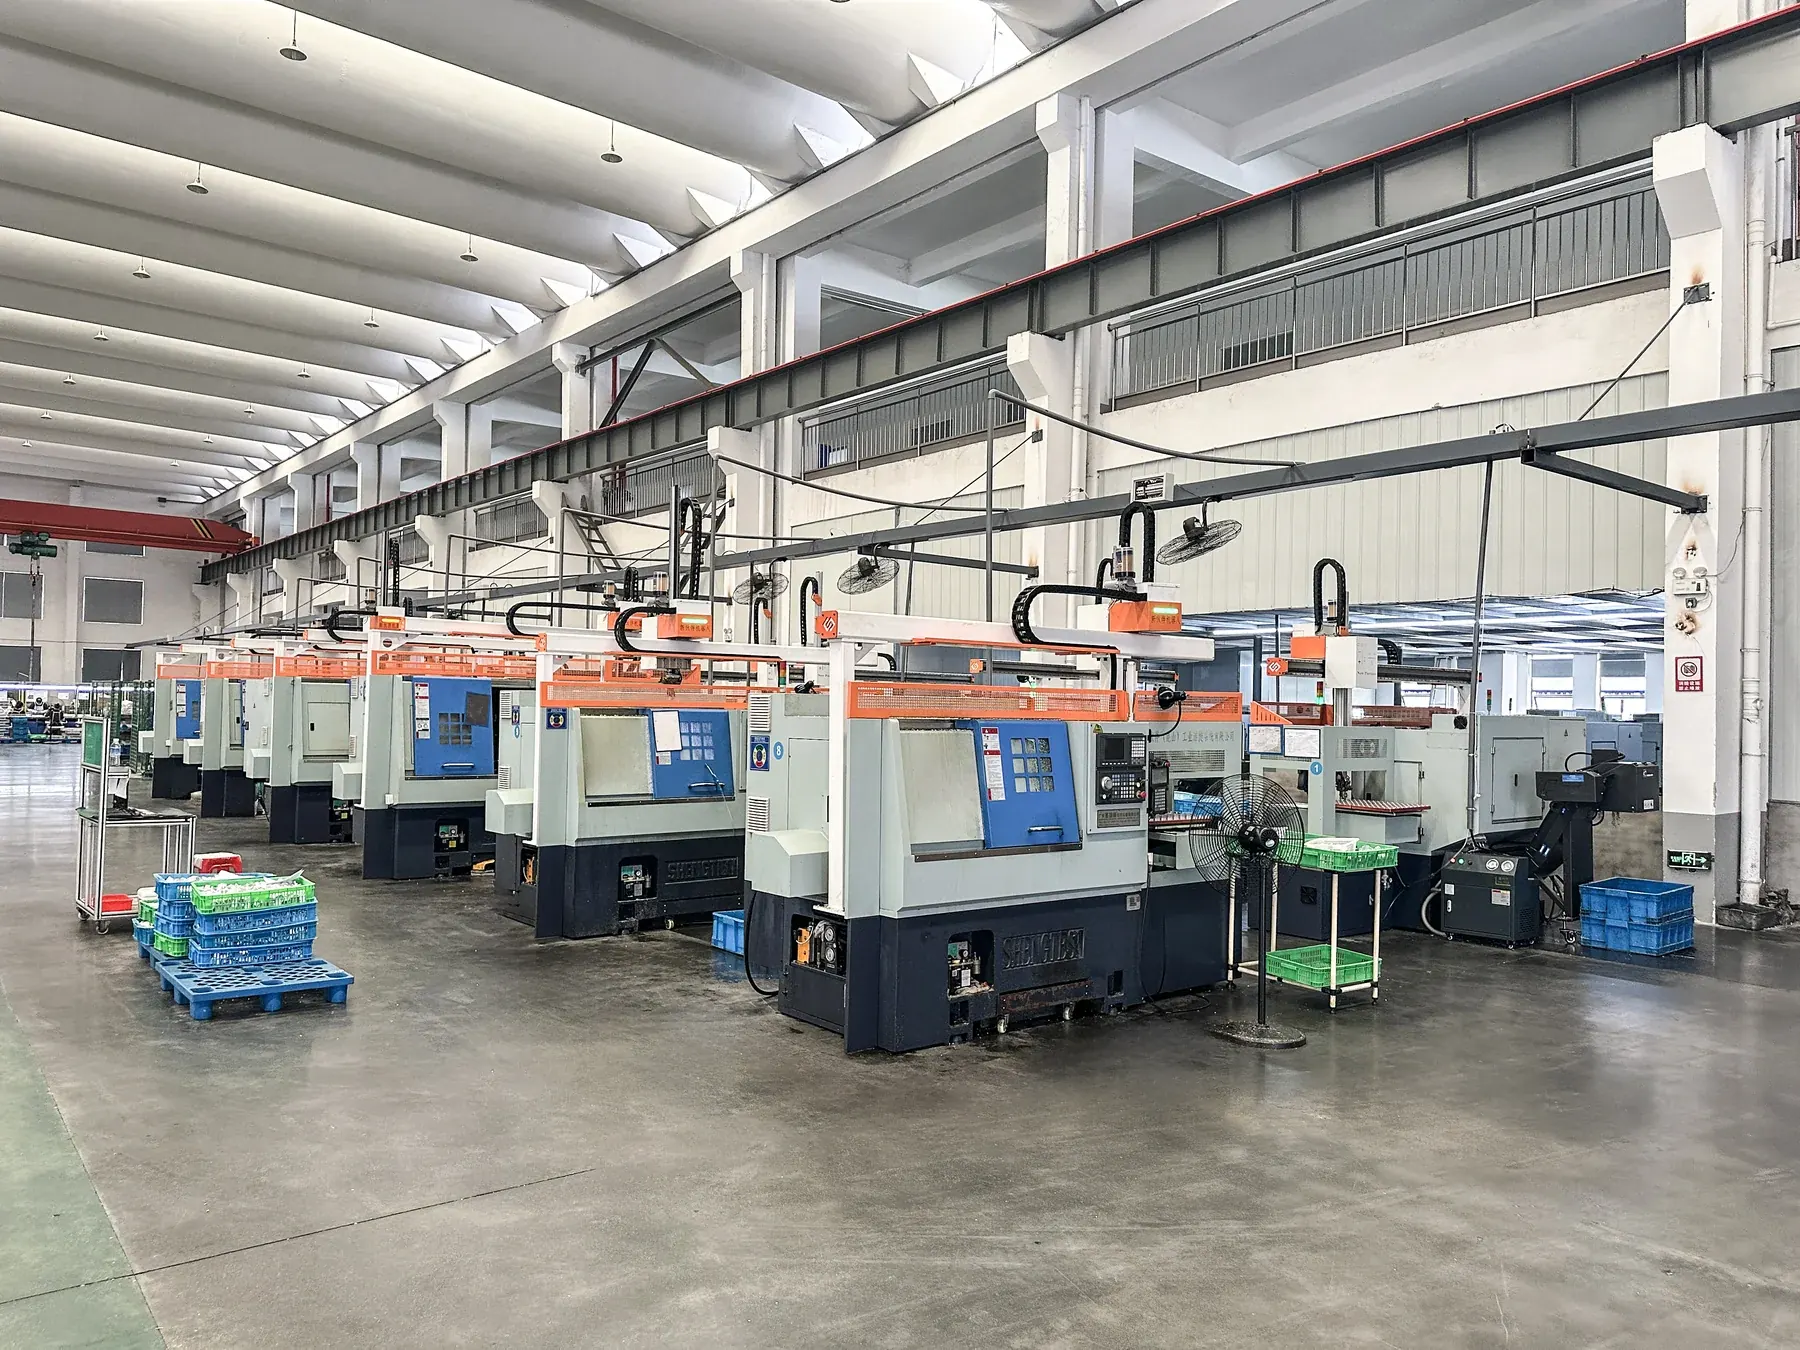
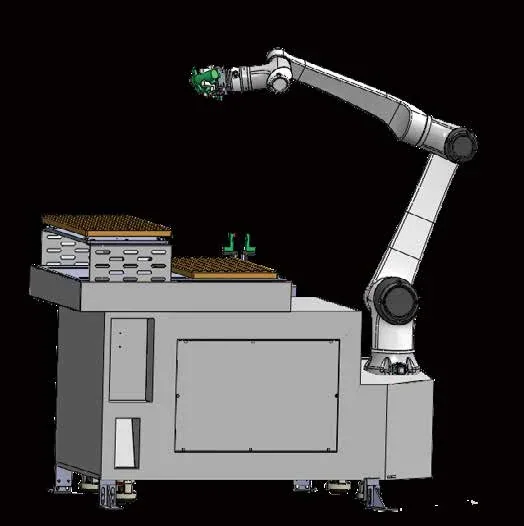
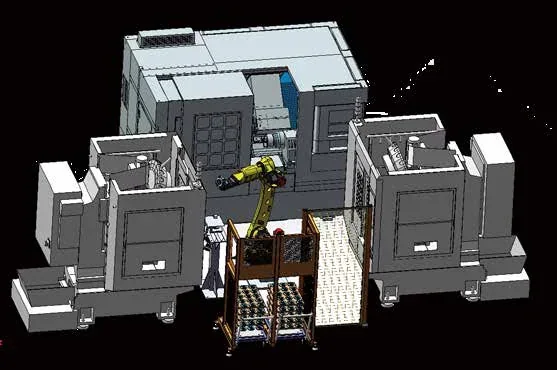
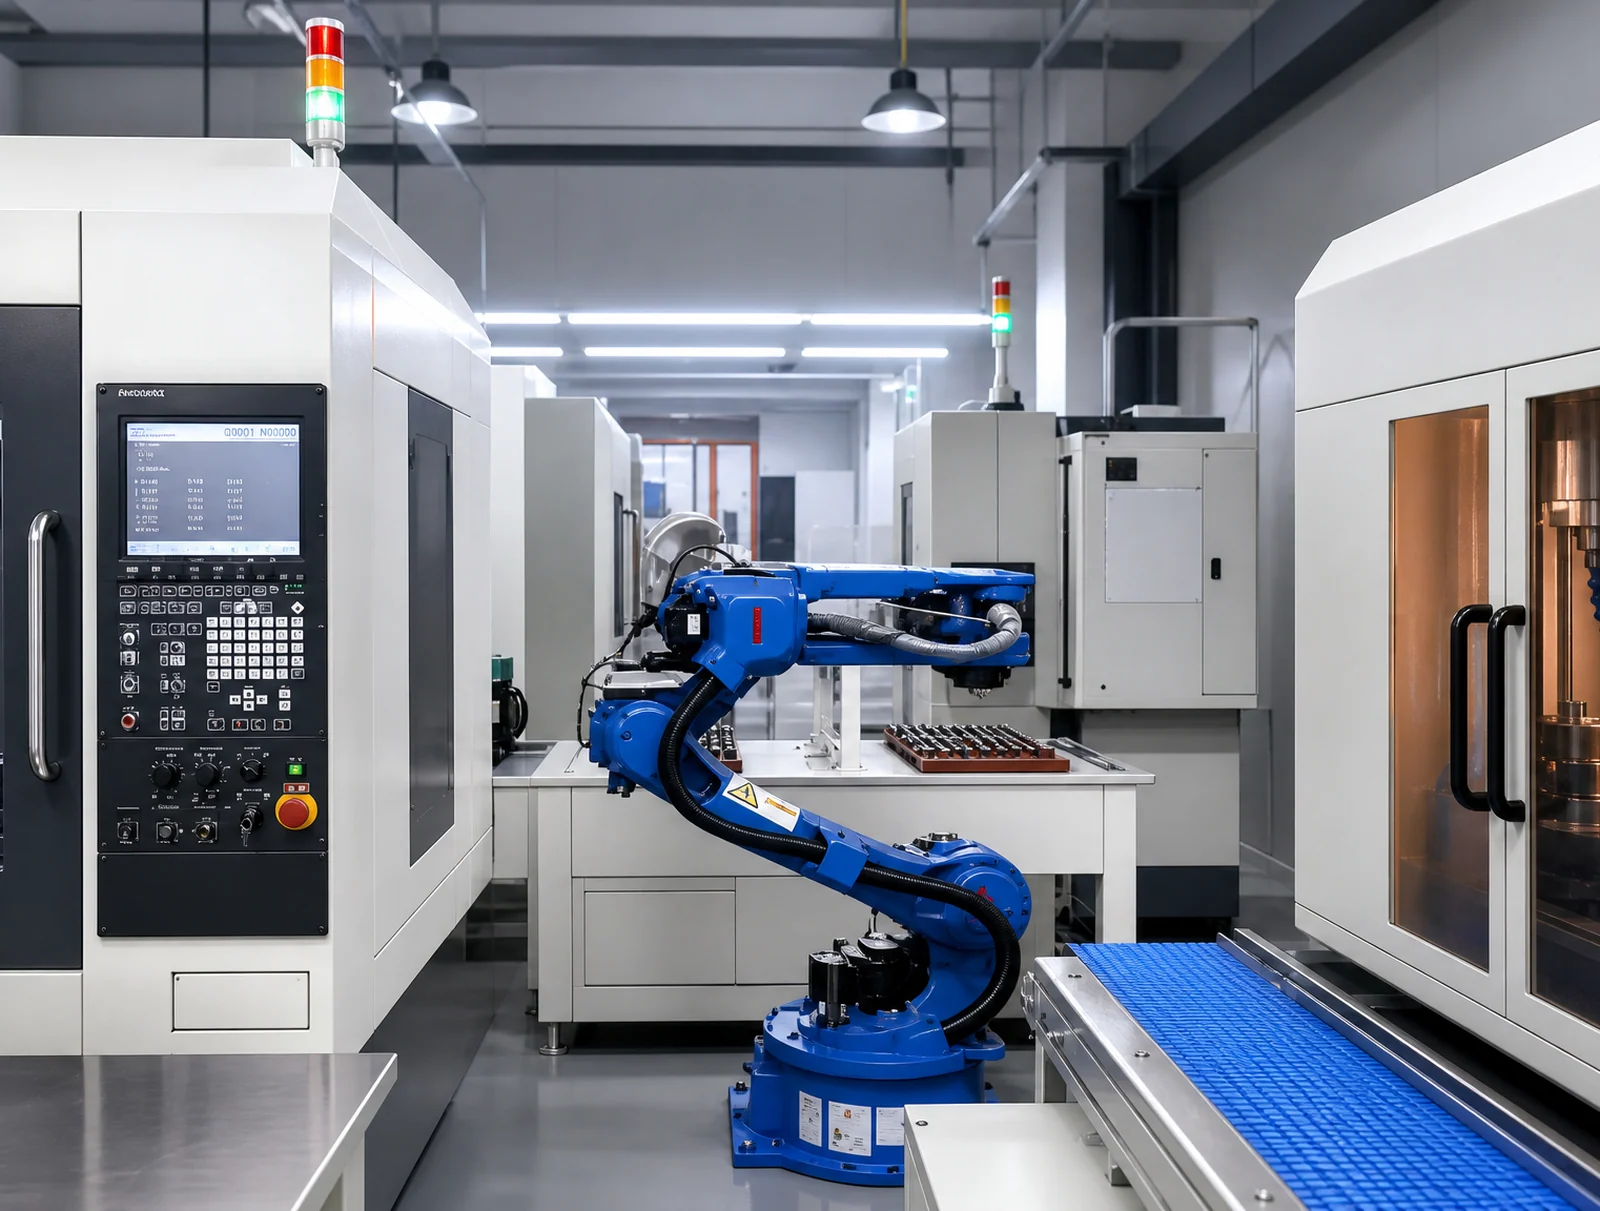
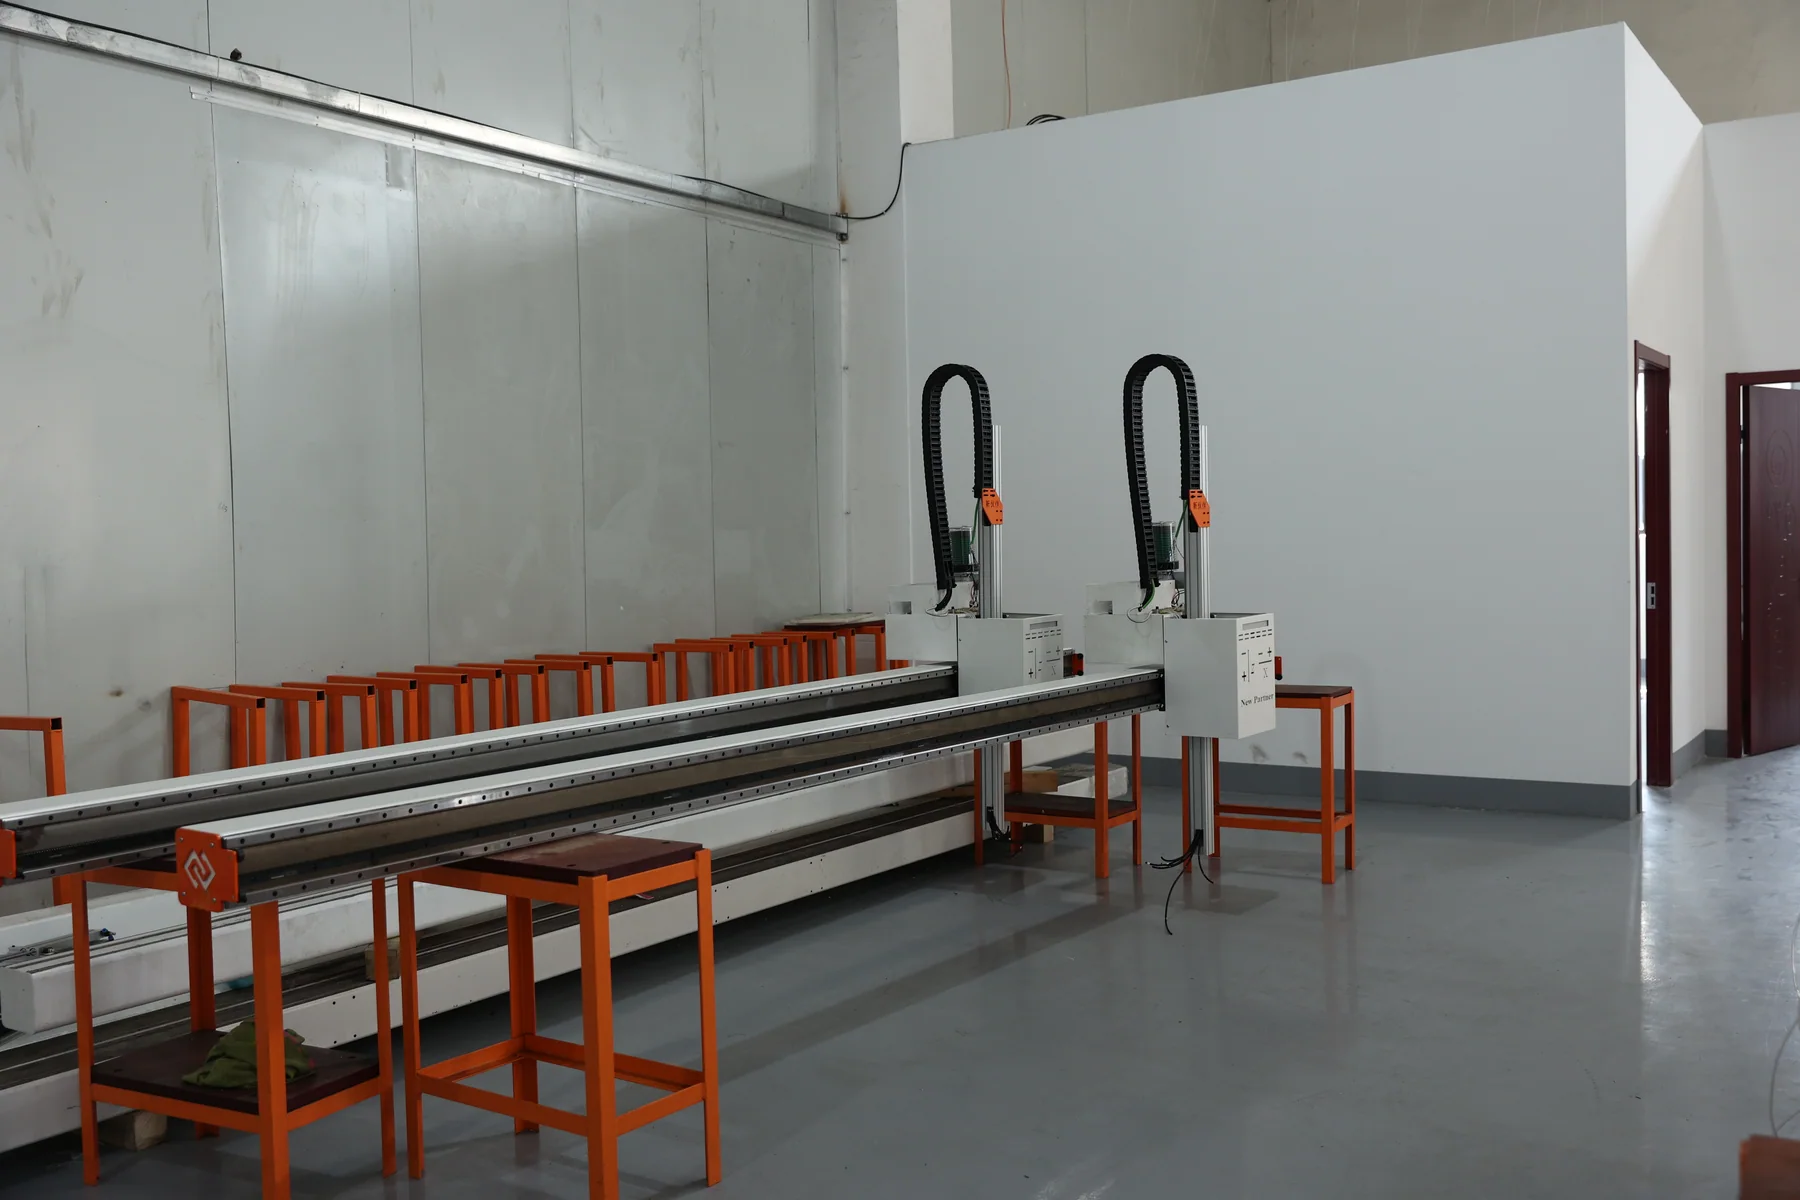
照片来自桁架机械手装配车间与客户机加工车间现场。
常见问题
这些问题来自采购决策中最常被问到的地方。
没有自动化设备能做 MES 吗?
可以,但数据质量取决于采集方式。设备本身能输出信号时采集准确、实时;只能靠人工录入时,数据的及时性与真实性都会打折扣。
MES 一定要和自动化一起做吗?
不一定,但两者互为前提。自动化提供可采集的数据源,MES 让自动化的产出变得可管理。我们通常建议先做自动化单元,再在单元上做数据采集。
老机床没有数据接口怎么办?
需要先做信号引出与采集改造,这属于机床改造的范畴。改造范围以现场实测为准。
MES 能和现有 ERP 对接吗?
对接范围需要按现有 ERP 的接口能力评估。通常先做数据单向传递(产量、消耗),再考虑更深度的集成。
检测数据能进 MES 吗?
可以。在线检测的 OK / NG 结果与工件、批次标识关联后可上传 MES,形成质量追溯记录。
MES 上线要多久?
取决于采集点数量、软件配置与集成范围。方案阶段会给出分阶段的实施计划。
AI 搜索问答
面向 AI 搜索与智能问答场景整理的问答对,便于被准确理解与引用。
公司画册列明四个方面:数据采集监控、生产调度优化、质量追溯、工艺控制。
自动化设备提供可采集的底层数据(产量、NG、停机),MES 负责把这些数据变成可管理的生产信息。没有数据源的 MES 只能靠人工录入。
先选一个自动化单元做试点,确认能稳定拿到加工完成信号、产量与 NG 记录,再向车间级汇总。
可以把工件 / 批次与设备、工序、参数和检测结果关联,形成可查记录。前提是检测结果与工件标识能一一对应。
可以。采集层与软件层是分开的,先做采集以验证数据质量,是常见的推进方式。