HE63S缸体缸盖自动线:桁架上下料25秒,整线节拍96秒
发动机缸体缸盖自动线:数十台HE63S卧式加工中心配桁架机械手,源资料称上下料25秒、整线节拍不超过96秒、年产20万件。
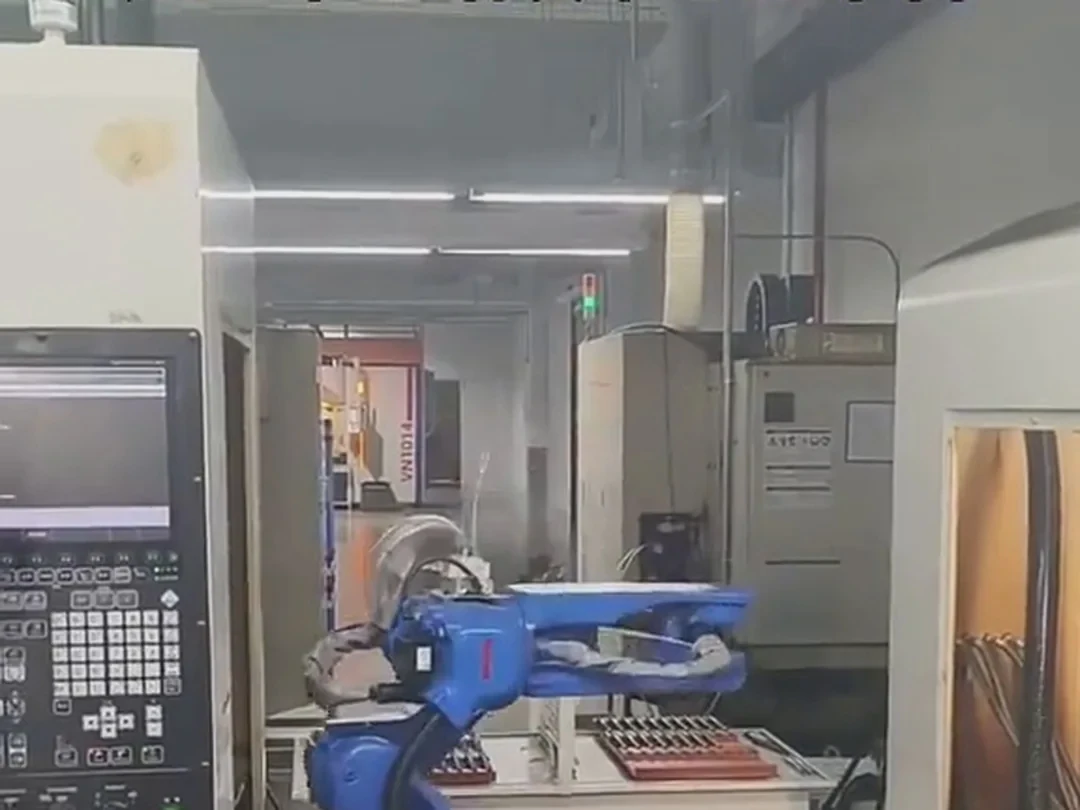
说明:本文为行业公开资料/设备资料整理,客户名称已匿名化,集成商名称已删除;设备品牌/型号仅用于说明工艺,不代表新伙伴交付案例。
结论
这是一条发动机缸体缸盖自动加工线:由数十台HE63S卧式加工中心组成,配桁架机械手自动上下料。源资料称,机械手上下料时间25秒,整线节拍不超过96秒/件(含测头更换与检测等辅助时间),机床每年工作300天、三班制、每天21.3小时,年产20万件。
产线与配置
- 主机:数十台HE63S卧式加工中心(源资料未给出精确台数)。
- 上下料:桁架机械手,单件上下料25秒。
- 整线节拍:≤96秒/件,包含机械手上下料、测头更换和检测时间。
- 运行制度:300天/年、三班制、21.3小时/天。
- 产能:20万件/年(源资料结论)。
节拍与产能口径
96秒是整线节拍,不是单台机床的加工节拍;25秒上下料已经包含在96秒内。按300天×21.3小时×3600秒÷96秒计算,理论上限约23.96万件/年;源资料给20万件/年,说明还扣除了换型、故障、检测等待等损失,或存在其他约束。这个反推只能说明数量级合理,不能替代OEE统计。
流程与结果
毛坯进入线边料仓/料道,桁架按工序把缸体或缸盖送到对应卧加;加工后经测头检测、翻身/清洗等环节进入下一工序。源资料称“经过大批量加工验证,整线运行稳定可靠”,但没有给出故障率、一次合格率和实际OEE。
适用边界
适合缸体/缸盖批量大、产品系列相对稳定、三班制运行的发动机加工场景。数十台卧加组成的长线对物流缓存、故障隔离和刀具管理要求高;若产品换型频繁,桁架爪手、夹具和程序切换会成为瓶颈。源资料未披露换型时间与混线能力。
常见问题
96秒包含什么? 源资料明确包含机械手上下料25秒、测头更换和检测时间等全部辅助时间。
20万件/年怎么算? 按300天×21.3小时×3600÷96秒,理论约24万件;20万件是扣除损失后的结论。
为什么用桁架而不是机器人? 长线、多台机床、重复节拍场景更适合桁架;具体选型需看布局、行程和柔性要求。
证据说明
关键事实来自源表字段:HE63S、上下料25秒、综合96秒、300天/21.3小时、年产20万件。机床台数只写“数十台”,不能补成精确数字;无验收报告与照片授权。