电机端盖产线:4台C-46XS双主轴车铣复合+桁架机械手,节拍85秒
电机端盖自动上下料案例:4台至上C-46XS双主轴车铣复合机床配桁架机械手。源资料称综合节拍由约135秒降至85秒,含配置、流程、结果口径与适用边界。
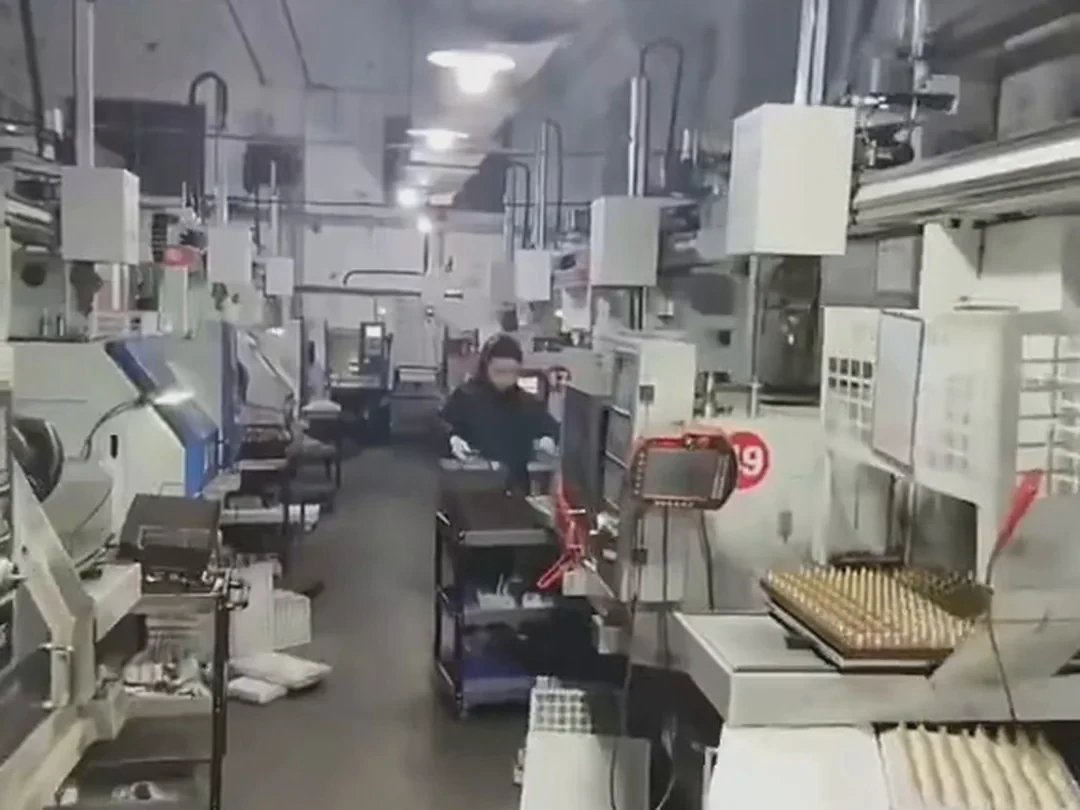
说明:本文为行业公开资料/设备资料整理,客户名称已匿名化,集成商名称已删除;设备品牌/型号仅用于说明工艺,不代表新伙伴交付案例。
结论
这是一条面向电机端盖的批量加工单元:4台至上C-46XS卧式双主轴车铣复合机床,配桁架机械手自动上下料。源资料称,端盖三道工序合计的综合节拍由约135秒降到85秒,一名操作员从看2台单机提升到看4台设备。85秒和良率数据均来自厂商资料,公开使用时应标注口径,不能当作第三方验收结论。
工件与生产背景
客户为某地的电机零部件供应商(源资料未披露企业名称),加工电机端盖,材质为铝合金或45#钢,单件重约0.8kg。源资料给出的月产能需求约15万件;这是需求口径,不是单线实测产出,需按4台设备、85秒节拍和实际班次另行核算。
系统配置
- 机床:4台C-46XS卧式双主轴车铣复合机床,源表“一拖几”为4,即一套桁架机械手服务4台机床。
- 上下料:桁架机械手,工件在机床与料仓之间自动转运。
- 精度:源资料称定位精度±0.005mm,C轴定位精度0.005°以内。
- 节拍:源表上下料节拍10秒,综合节拍85秒;原文明确85秒为三道工序合计,不是单次上下料时间。
流程与结果
毛坯由料仓/料道进入桁架抓取范围,机械手完成上料、下料与工序间转运,4台机床按工序分配。源资料称,改造后单件综合节拍由约135秒降至85秒,批次交验合格率由96.5%提升并稳定在99.2%以上,Cpk由1.0提升至1.33以上,生产周期由3天压缩到1天以内。
人员方面,源资料称一名操作员由操作两台单机增加到照看四台C-46XS,夜班基本实现无人化连续生产。这里的“无人化”是源文表述,并未给出毛坯补给、刀具寿命管理、异常停机处置和巡检安排;实际能否无人值守,取决于料仓续航、断刀/尺寸异常检测和排屑是否稳定。
适用边界
这套配置适合中小型回转体/端盖类零件、批量稳定、工序可在一组双主轴机床上连续完成的项目。若工件重量、尺寸差异大,或换型频繁,桁架爪手、料仓盘位和程序切换会成为瓶颈。85秒节拍也不能直接推导出15万件/月,必须按设备数量、班次、OEE和换型时间核算。
常见问题
85秒包含上下料吗? 源资料称85秒为三道工序合计的综合节拍,上下料单列10秒;两者不是同一个口径。
4台机床为什么只用一套桁架? 源表“一拖几”为4,说明一套桁架服务4台机床;具体节拍分配需看工序顺序和料仓位置,源资料未给出更细的时序。
夜班真的无人吗? 源资料称“夜班基本实现无人化”,但没有给出无人值守时长、异常处置和人员巡检安排,不能作为无条件的无人化承诺。
证据说明
关键事实来自源表字段:机床型号、机床台数、上下料方式、一拖几、上下料节拍、综合节拍、定位精度、效益描述。客户名称匿名,无验收报告、无现场照片授权;公开页应保留“源资料称”限定,并在获得客户授权后补充项目照片与验收数据。