CNC单机上下料方案:90秒加工周期,机器人取放18-22秒
CNC单机机器人上下料方案:90秒加工周期,机器人取成品+吹屑+装毛坯+启动机床控制在18-22秒;源资料称设备利用率可从约60%提升到90%,但无客户样本。
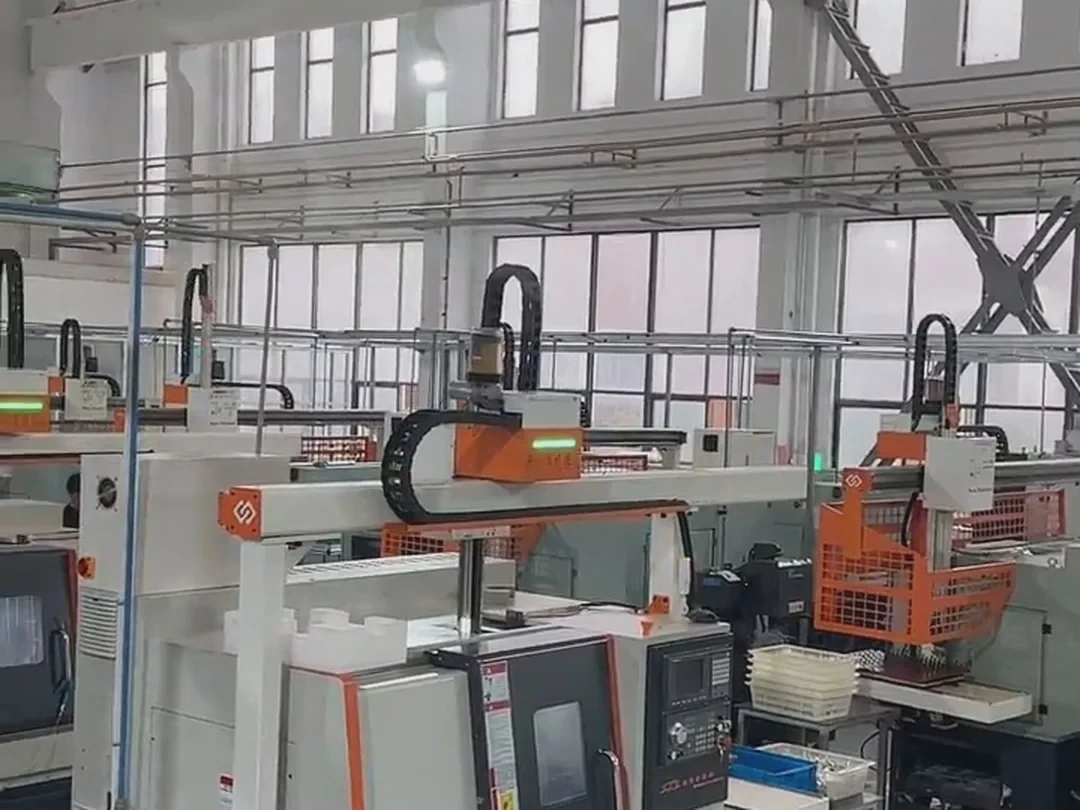
说明:本文为行业公开资料/设备资料整理,客户名称已匿名化,集成商名称已删除;设备品牌/型号仅用于说明工艺,不代表新伙伴交付案例。
结论
这是一个CNC单机上下料方案:机床加工周期90秒,机器人完成取成品、吹屑、装毛坯、启动机床,控制在18-22秒,留足机床内切削时间。源资料称,合作客户产线设备利用率从约60%提升到90%,单台CNC等效产能提升明显;但这组数据没有客户名、样本量和统计周期。
方案构成
- 机床:CNC加工中心/数控车床(单机)。
- 机器人:某六轴机器人品牌BRTIRUS系列,10-50kg负载段,重复定位精度±0.05mm。
- 上料:振动盘或料道。
- 布局:机器人值守+桁架/地轨/关节臂三种布局可选。
- 节拍:加工90秒,机器人取放18-22秒。
节拍怎么匹配
90秒加工周期里,机器人只占18-22秒,剩余时间留给切削;这样机器人不会“抢”机床时间,也不会“拖”节拍。若加工周期短于30秒,单台机器人看一台机床可能不划算,需要考虑一拖二/一拖三;若工件重量超过50kg,要换更大负载机器人。
结果口径
“设备利用率60%→90%”是厂商方案的说法,没有给出统计周期、样本客户、班次与停机定义;“投资回收期12-18个月”也没有给人工成本、维护费用与投资额。公开页应写成“源资料称”,不能当作普遍结论。
适用边界
适合中小件、加工周期30秒以上、工件重量10-50kg、批量稳定的CNC单机。若工件需要多面装夹、去毛刺、清洗,机器人取放时间会增加;若来料散堆,需要视觉/振动盘排序。安全围栏、门控互锁和缺料报警是必配,不能只用机器人本体。
常见问题
18-22秒够吗? 对90秒加工周期够用;加工周期越短,机器人占比越高,需要重新算一拖几。
设备利用率真能到90%吗? 源资料称合作客户从约60%提升到90%,但无样本与统计口径,不能普遍化。
投资回收期12-18个月可信吗? 需要人工成本、班次、维护与投资额;源资料未给,不能直接引用。
证据说明
关键事实来自源表字段与原文:90秒、18-22秒、±0.05mm、10-50kg、利用率60%→90%、回收期12-18个月。属厂商方案页,无客户名与验收数据。