8秒节拍的CNC上下料工站:六轴机器人+车铣复合中心配置
六轴机器人CNC上下料工站:Φ50×80mm、0.8kg圆柱钢件,机器人5秒+CNC 3.8秒并行,源资料称总节拍8秒;日产10000件与20小时运行存在算术冲突。
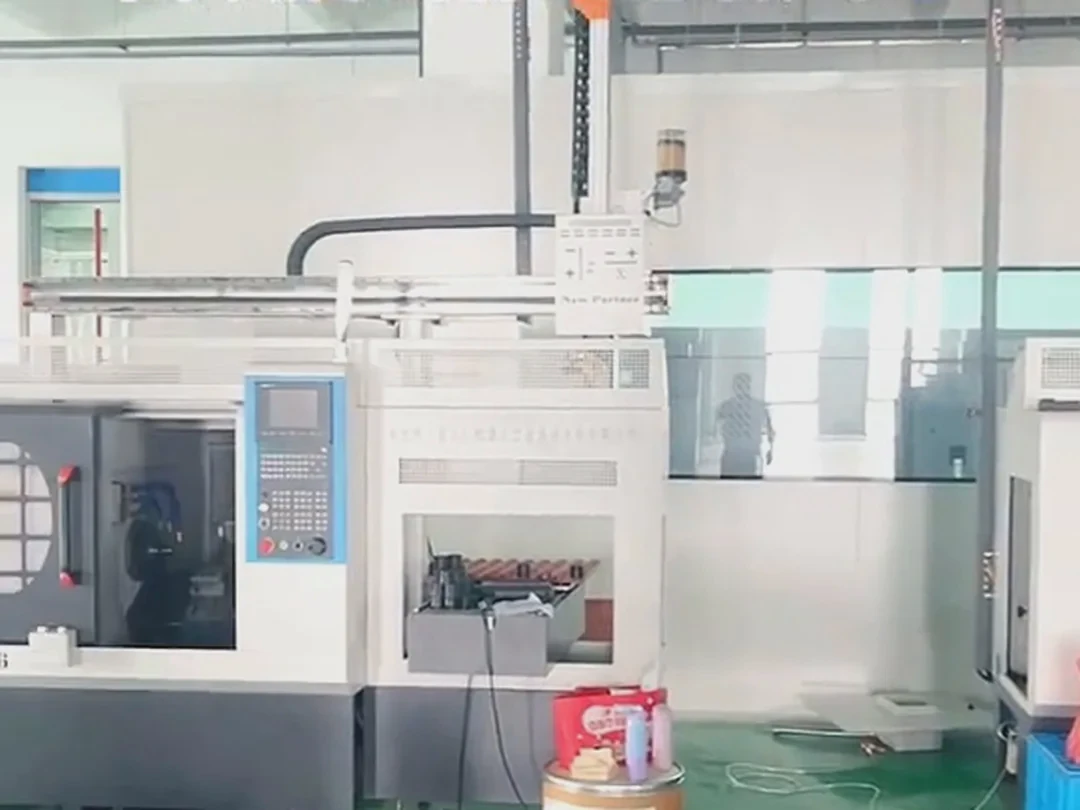
说明:本文为行业公开资料/设备资料整理,客户名称已匿名化,集成商名称已删除;设备品牌/型号仅用于说明工艺,不代表新伙伴交付案例。
结论
这是一个面向小型圆柱钢件的CNC上下料工站:六轴机器人、车铣复合中心,工件Φ50×80mm、重0.8kg。源资料称机器人取放5秒、CNC加工3.8秒,两者并行后总节拍8秒,节拍稳定在8.0±0.2秒,并做了72小时连续运行测试。同一份资料又称20小时有效运行可日产约10,000件,这与8秒节拍的算术结果不一致,需要先核对。
配置与流程
- 机器人:六轴,取放循环5秒。
- 机床:车铣复合中心,单件加工约3.8秒(含换刀)。
- 工件:圆柱钢件,Φ50×80mm,800g,来料皮带末端单列到位。
- 节拍:机器人5秒与CNC 3.8秒并行,总节拍8秒。
- 其他:硬件国产化率>85%、BOM约¥9.6万、交付周期6周、取放程序从200余行缩减到50行(均为源资料说法)。
流程上,毛坯由皮带单列到位,机器人抓取送入车铣复合中心;加工完成后取件,进入下一循环。8秒由机器人取放与机床加工并行决定,不是简单相加。
产能口径冲突
按8秒/件、20小时有效运行计算:20×3600÷8=9,000件/日,不是10,000件。若要做到10,000件,需要22.2小时/日,或实际节拍约7.2秒。源资料没有解释这个差异,因此公开页只能写“8秒节拍”,不能同时把“日产10,000件”当作可核验结论。
适用边界
适合尺寸小、重量轻、节拍极短、来料排列稳定的圆柱类零件。8秒节拍对来料一致性、机器人路径、机床门/卡盘响应和排屑要求极高;任何一次卡料或换刀都可能把平均节拍拉长。源资料未披露换型时间、刀具寿命与异常处置。
常见问题
8秒由什么构成? 机器人取放5秒与CNC加工3.8秒并行,取较长者并叠加动作衔接,源资料称总节拍8秒。
为什么日产数据对不上? 20小时×3600÷8秒=9,000件;10,000件需要约22.2小时或更短节拍,源资料未解释。
BOM 9.6万元能作为报价吗? 不能。BOM不等于售价,也不含集成、夹具、安装调试与税费。
证据说明
关键事实来自源表字段与原文:六轴机器人、5秒/3.8秒/8秒、Φ50×80mm/0.8kg、20小时/10,000件、BOM¥9.6万、72小时测试。属厂商深度案例,无客户名与验收报告。