小零件上下料:振动盘、料盘、视觉怎么选
小零件自动上下料:振动盘、料盘、视觉三种上料方式对比,关注定向、卡料、节拍和伤件。
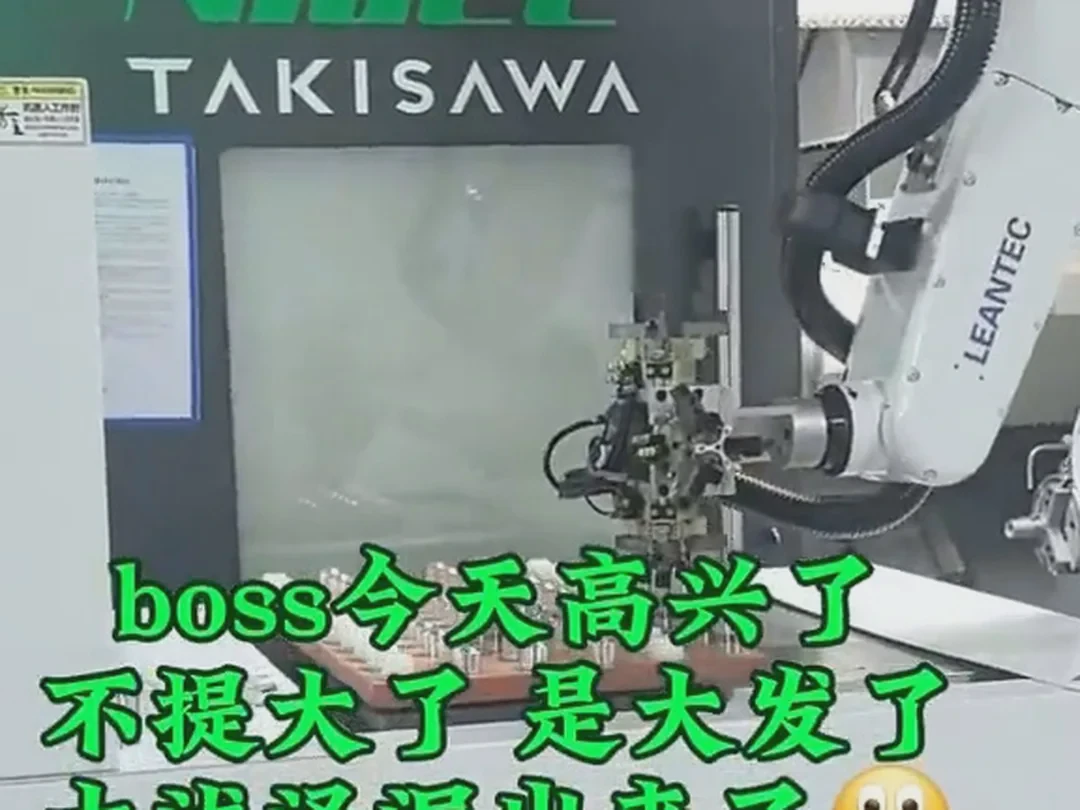
先给结论
小零件上下料先解决“排序/定向”,再谈机器人。规则小件、批量大,振动盘/料道成本低;已排列/可堆叠,料盘更稳;散乱、姿态多变,视觉+机器人更柔性。
三种方式
- 振动盘:适合小件、规则形状、批量大;要试卡料、翻面和噪音。
- 料盘:适合已排列/可堆叠工件;换型时换盘,管理简单。
- 视觉:适合散乱来料、姿态多变;节拍和识别率要验证,不是万能。
节拍与伤件
小件节拍快,但取放、定向和防伤件更敏感。爪手要轻,料道要缓冲;表面要求高的工件,避免金属直接碰撞。
换型
多品种小批量,优先快换料盘/爪手;振动盘换型调轨道时间长,不一定适合。
适用边界
来料一致性差、油污/缠绕/微小件,先做来料清洗/分选;自动上料不能解决来料本身的问题。
常见问题
振动盘会伤件吗? 可能。要看材质、表面要求和轨道设计,必要时用柔性料道。
视觉上料节拍慢吗? 取决于识别率和抓取路径;散乱件通常比规则料盘慢。
小批量适合自动化吗? 看换型时间;快换料盘/协作机器人可能比专用振动盘更合适。