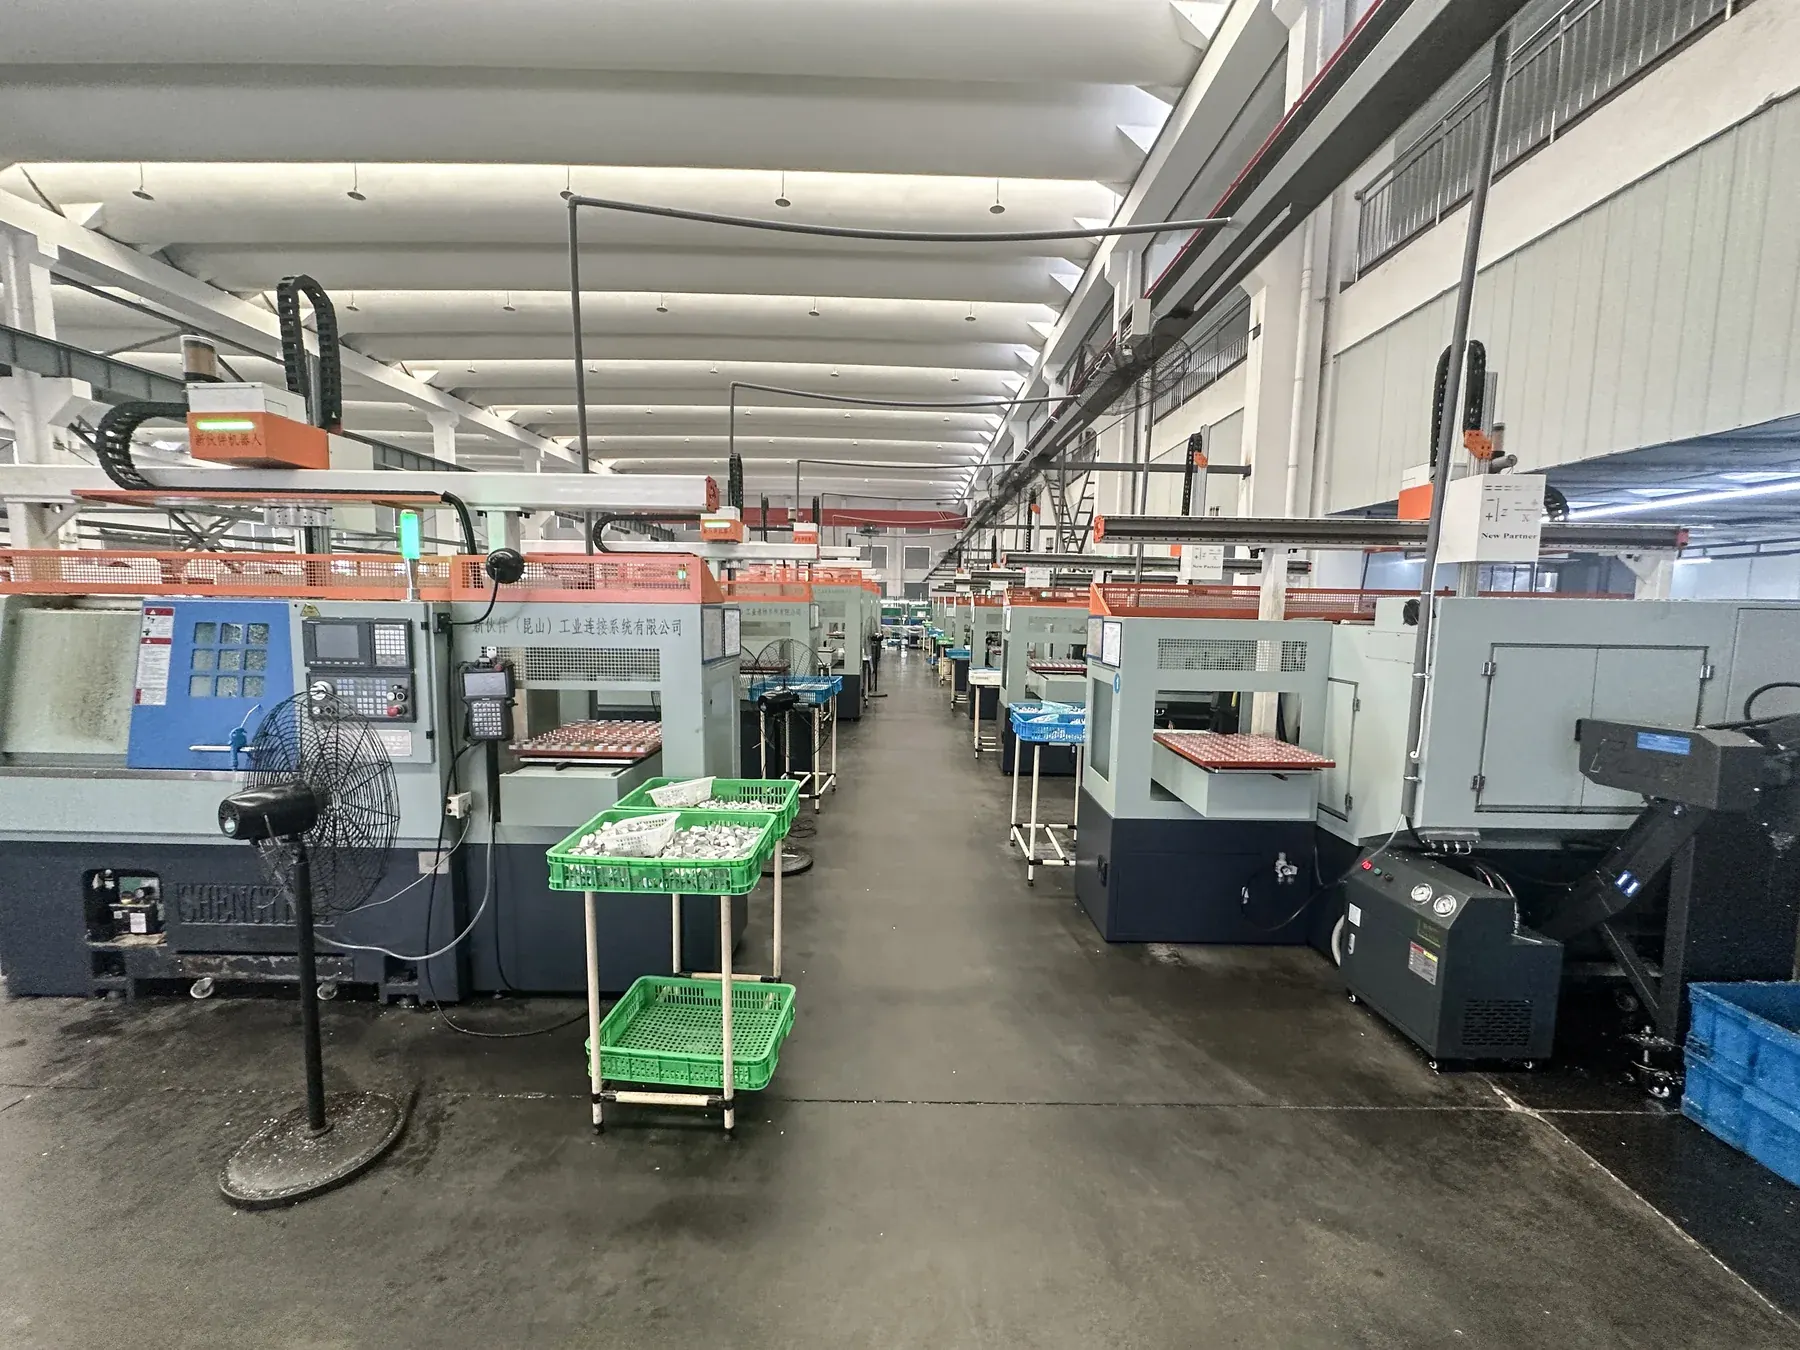
整厂自动化升级改造方案:从工艺梳理、设备适配评估、物流与缓存规划到自动化单元落地与 MES 数据集成,按单元分阶段推进,改造与现有生产并行。
解决方案
整厂自动化升级改造
从工件流、设备流、数据流三条线重新规划整个机加工车间。
适用对象与典型构成
第一步 · 工件流梳理
这类工件经哪几道工序、每道工序用哪台设备、节拍分别是多少、工序间需要多少缓存。
第二步 · 设备适配评估
逐台确认开门结构、上下料窗口、工作台空间、夹具接口与信号交互能力。
第三步 · 物流与缓存规划
工序间的在制品怎么走、在哪缓存、由谁搬运 —— 这一步决定整厂的实际产出。
第四步 · 分阶段实施
按单元或按工序推进:单机试点 → 单元化 → 单元间物流 → 集中供料 → 检测与分选 → 数据与 MES。
服务流程
购前分析 → 输出方案 → 购买设备 → 设备交付 → 安装调试 → 技术指导。
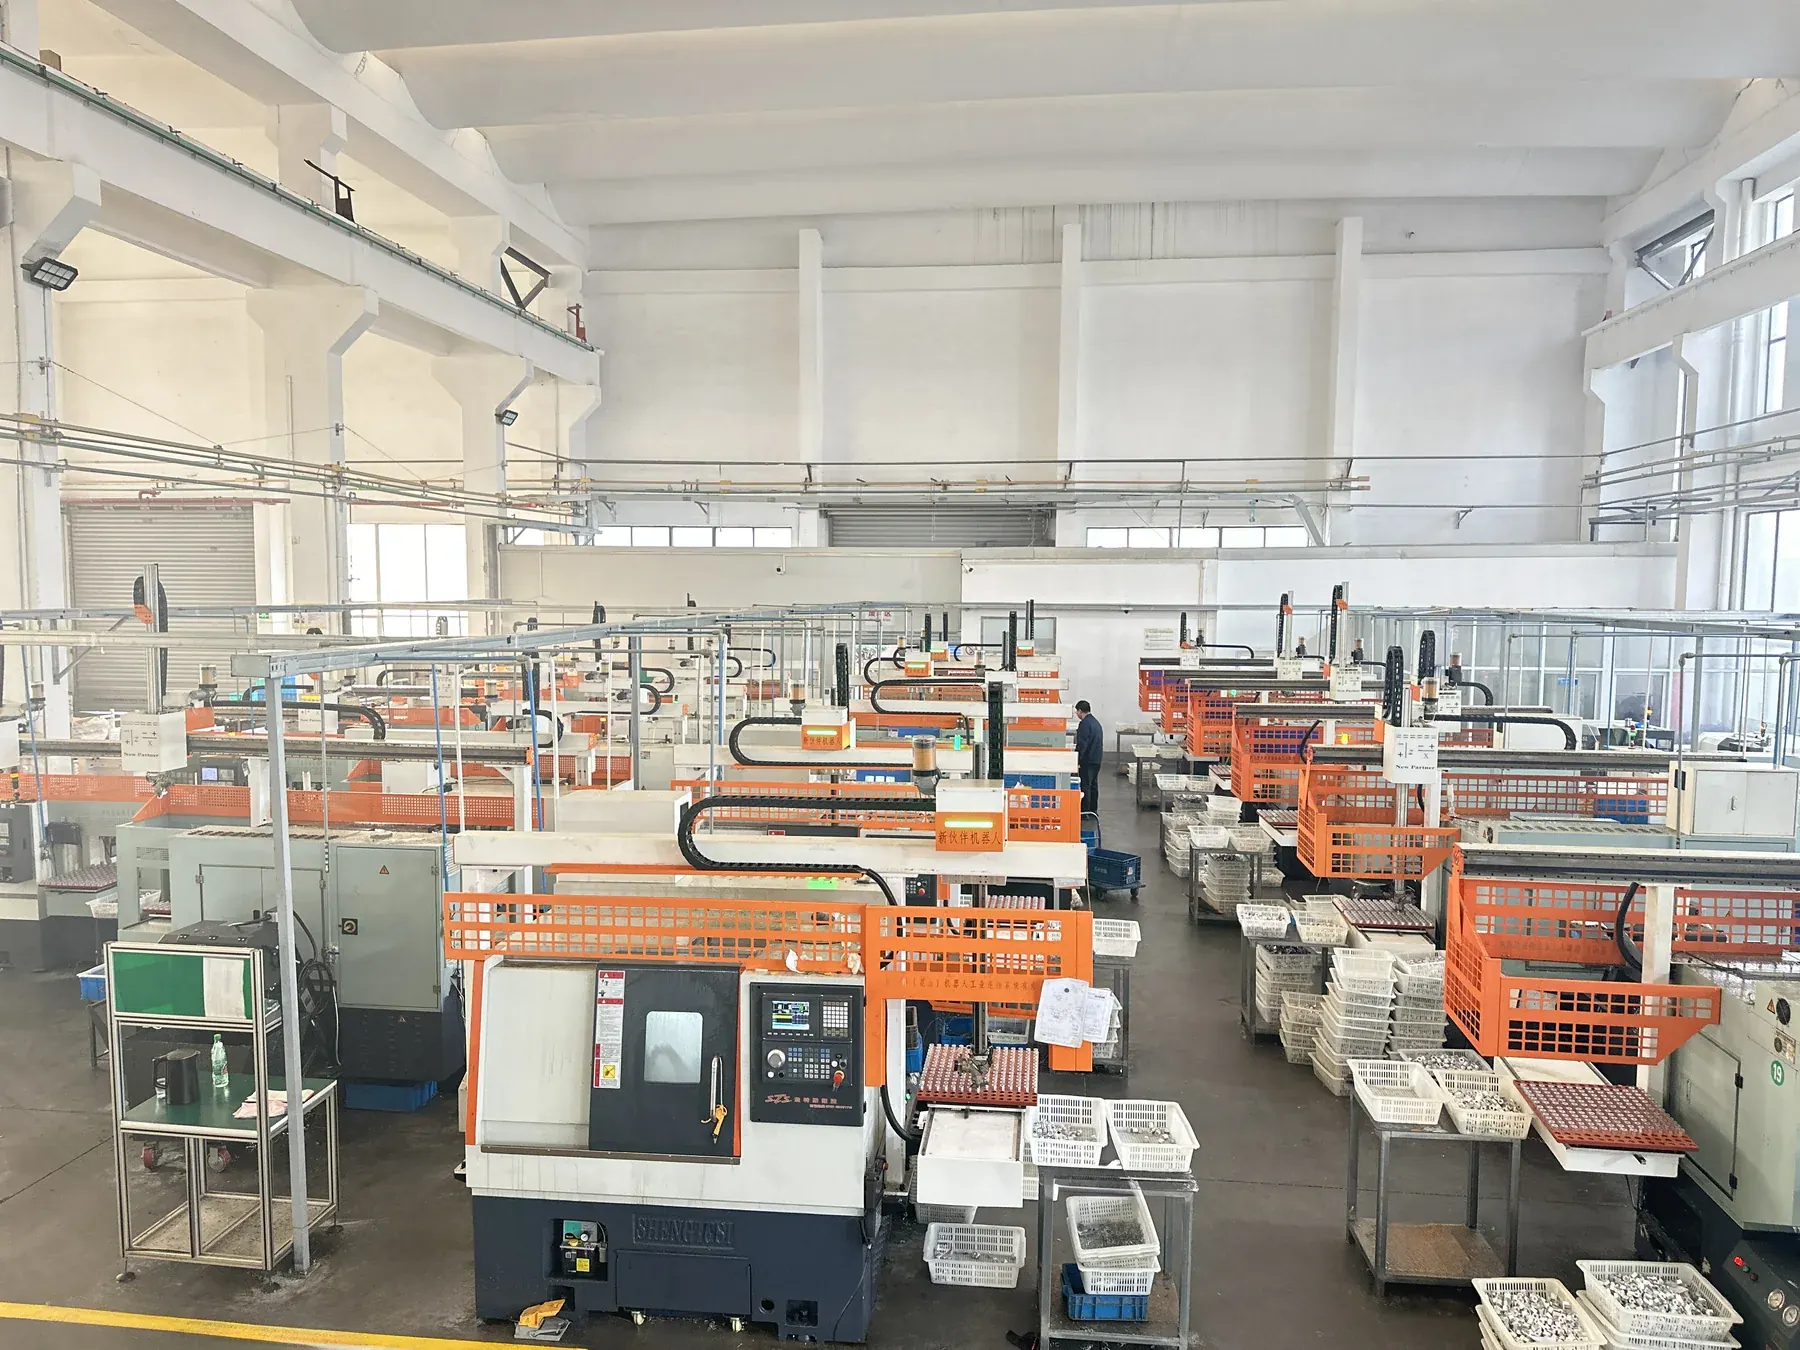
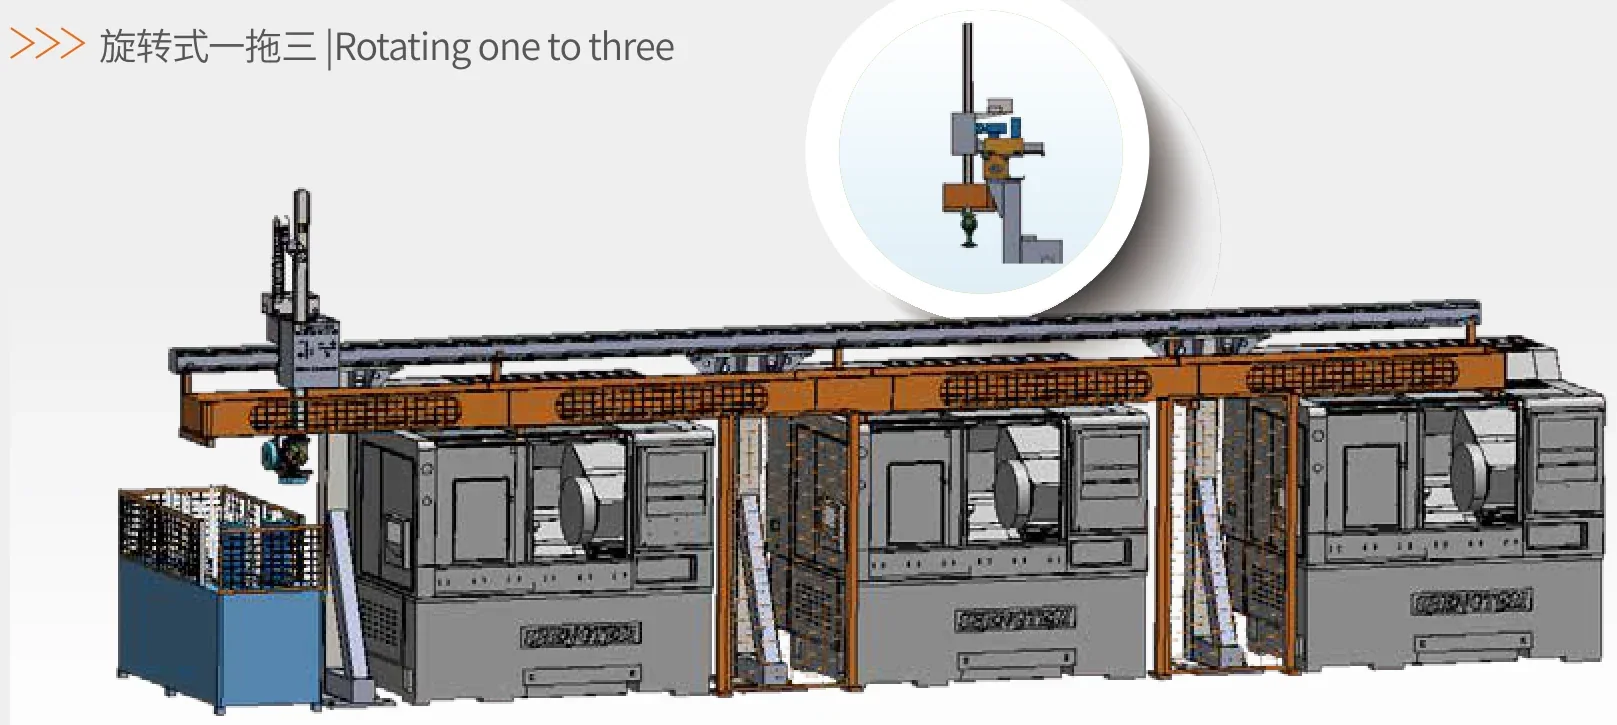
方案展示
常见问题
整厂改造要停产吗?
常规做法是按单元或工序分阶段实施,改造与现有生产并行,把停产范围与时间控制到最小。
该从哪里开始?
先做购前分析,梳理工件流与设备现状,找出瓶颈最明显、收益最直接的一段做第一期。
设备品牌混杂能一起做吗?
可以,但需逐台评估接口与改造边界,不同品牌与年代设备的信号接口差异是主要工作量。
相关业务与方案
这个方案通常与以下业务线一起使用。
→整厂自动化规划与升级改造不是买几台机械手,而是从工件流、设备流、数据流三条线重新规划整个机加工车间。…→数控车床自动上下料用桁架机械手或六轴机器人替代车床人工装卸,把「一人一机」改成「一人多机」,让车床…→CNC加工中心 / 铣床自动化让加工中心在无人装夹的情况下连续加工:从毛坯取件、自动装夹、多面加工到成品下料,…→智能料仓与自动供料系统自动化的瓶颈往往不在机械手,而在料。料仓决定了一次补料能连续跑多久,也决定了上下…→一拖三 / 多机联线三台以上沿一条线排布时,桁架机械手的行程优势会明显体现出来。…→智能料仓与自动供料决定一次补料能连续跑多久的,是料仓。…→加工后在线检测工件从机床出来,先量再走。不良品不会流到下一道。…→机器人上下料工作站把机器人、供料、防护组成一个可以整体部署的单元。…