加工后在线检测方案:在上下料行程内加装视觉或电子塞规等检测机构,实现加工后尺寸与外观判定、OK/NG 自动分选与数据追溯。
解决方案
加工后在线检测
工件从机床出来,先量再走。不良品不会流到下一道。
适用对象与典型构成
集成方式
在线检测(检测机构装在上下料路径上,共享机器人行程)或独立检测工位。
检测方式
机器视觉(尺寸、位置、外观、有无)与接触式测量(电子塞规等)。
判定与分选
按阈值输出 OK / NG,分往物理隔离的不同料位,NG 件进入独立缓存区。
数据
检测结果与工件/批次标识关联,可上传 MES 用于质量追溯与工艺控制。
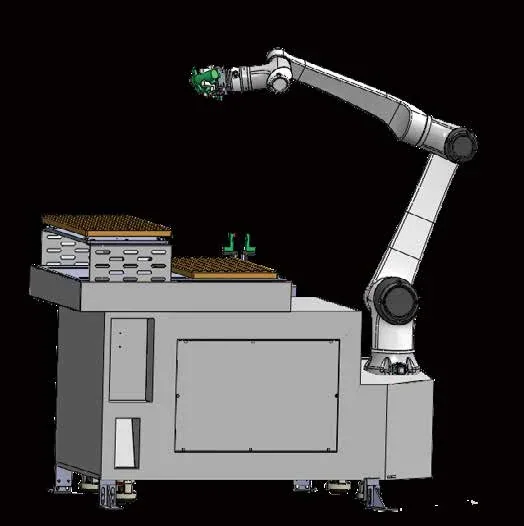
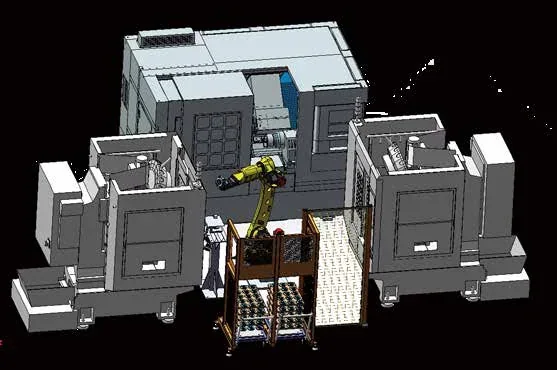
方案展示
常见问题
在线检测会不会拖慢节拍?
检测动作与上下料动作共用机器人行程,通常可嵌在原有循环内。是否影响节拍取决于检测项数量与测量方式。
视觉和电子塞规怎么选?
视觉适合尺寸、位置、外观、有无类判定;电子塞规适合精度要求更高、需要物理接触的尺寸项。两者可组合。
检测数据能进 MES 吗?
可以,检测结果与工件/批次标识关联后可上传 MES。
相关业务与方案
这个方案通常与以下业务线一起使用。