压铸壳体(铝压铸壳体、压铸结构件)的加工与自动化应用:结构特点、主要工序、适配机床、自动上下料与供料方式、加工后检测项,以及对应业务线与相关产品。
压铸壳体加工与自动化应用
压铸壳体(铝压铸壳体、压铸结构件):薄壁复杂件,基准面少,孔位多且位置度要求高,常需多工序。… 本文按「产品定义 → 应用行业 → 可加工应用 → 适配机床 → 自动上下料 → 供料 → 检测 → 业务线」组织。
一句话定义
压铸壳体(铝压铸壳体、压铸结构件)属于新能源汽车 / 3C类零件。薄壁复杂件,基准面少,孔位多且位置度要求高,常需多工序。
应用行业
该产品在以下行业场景中常见;行业页里给出这类工件的加工与自动化切入点。
这个产品怎么加工?
以下是这类结构常见的加工特征与工序;具体工序按图纸尺寸与形位要求裁剪。
- 基准面铣削
- 孔系钻削与攻牙
- 轮廓与型腔精加工
- 去毛刺与清洗
- 按需在线检测
适配机床(按结构选,不是按品牌选)
立式 / 卧式加工中心
多面孔系与型腔,一次装夹多面加工
钻攻中心
小孔与螺纹批量加工
适合怎样自动上下料?
自动化方式由「工件尺寸重量 × 批量 × 节拍 × 机床数量 × 毛坯状态」共同决定。
方式 1
机器人上下料(件形复杂、需要翻转)
方式 2
桁架机械手(成排设备)
方式 3
多机联线 + 集中供料
供料与缓存
加工后检测
案例说明
本页不展示「该产品的项目案例」,原因如下——这不是省略,而是口径。
【产品应用】本页说明该类产品的一般加工与自动化方式,属于行业通用的制造逻辑。
【自动化适配】上面列出的上下料、供料与检测方式,是按结构—批量—节拍推导的可选方案,实际配置须按项目工况核算。
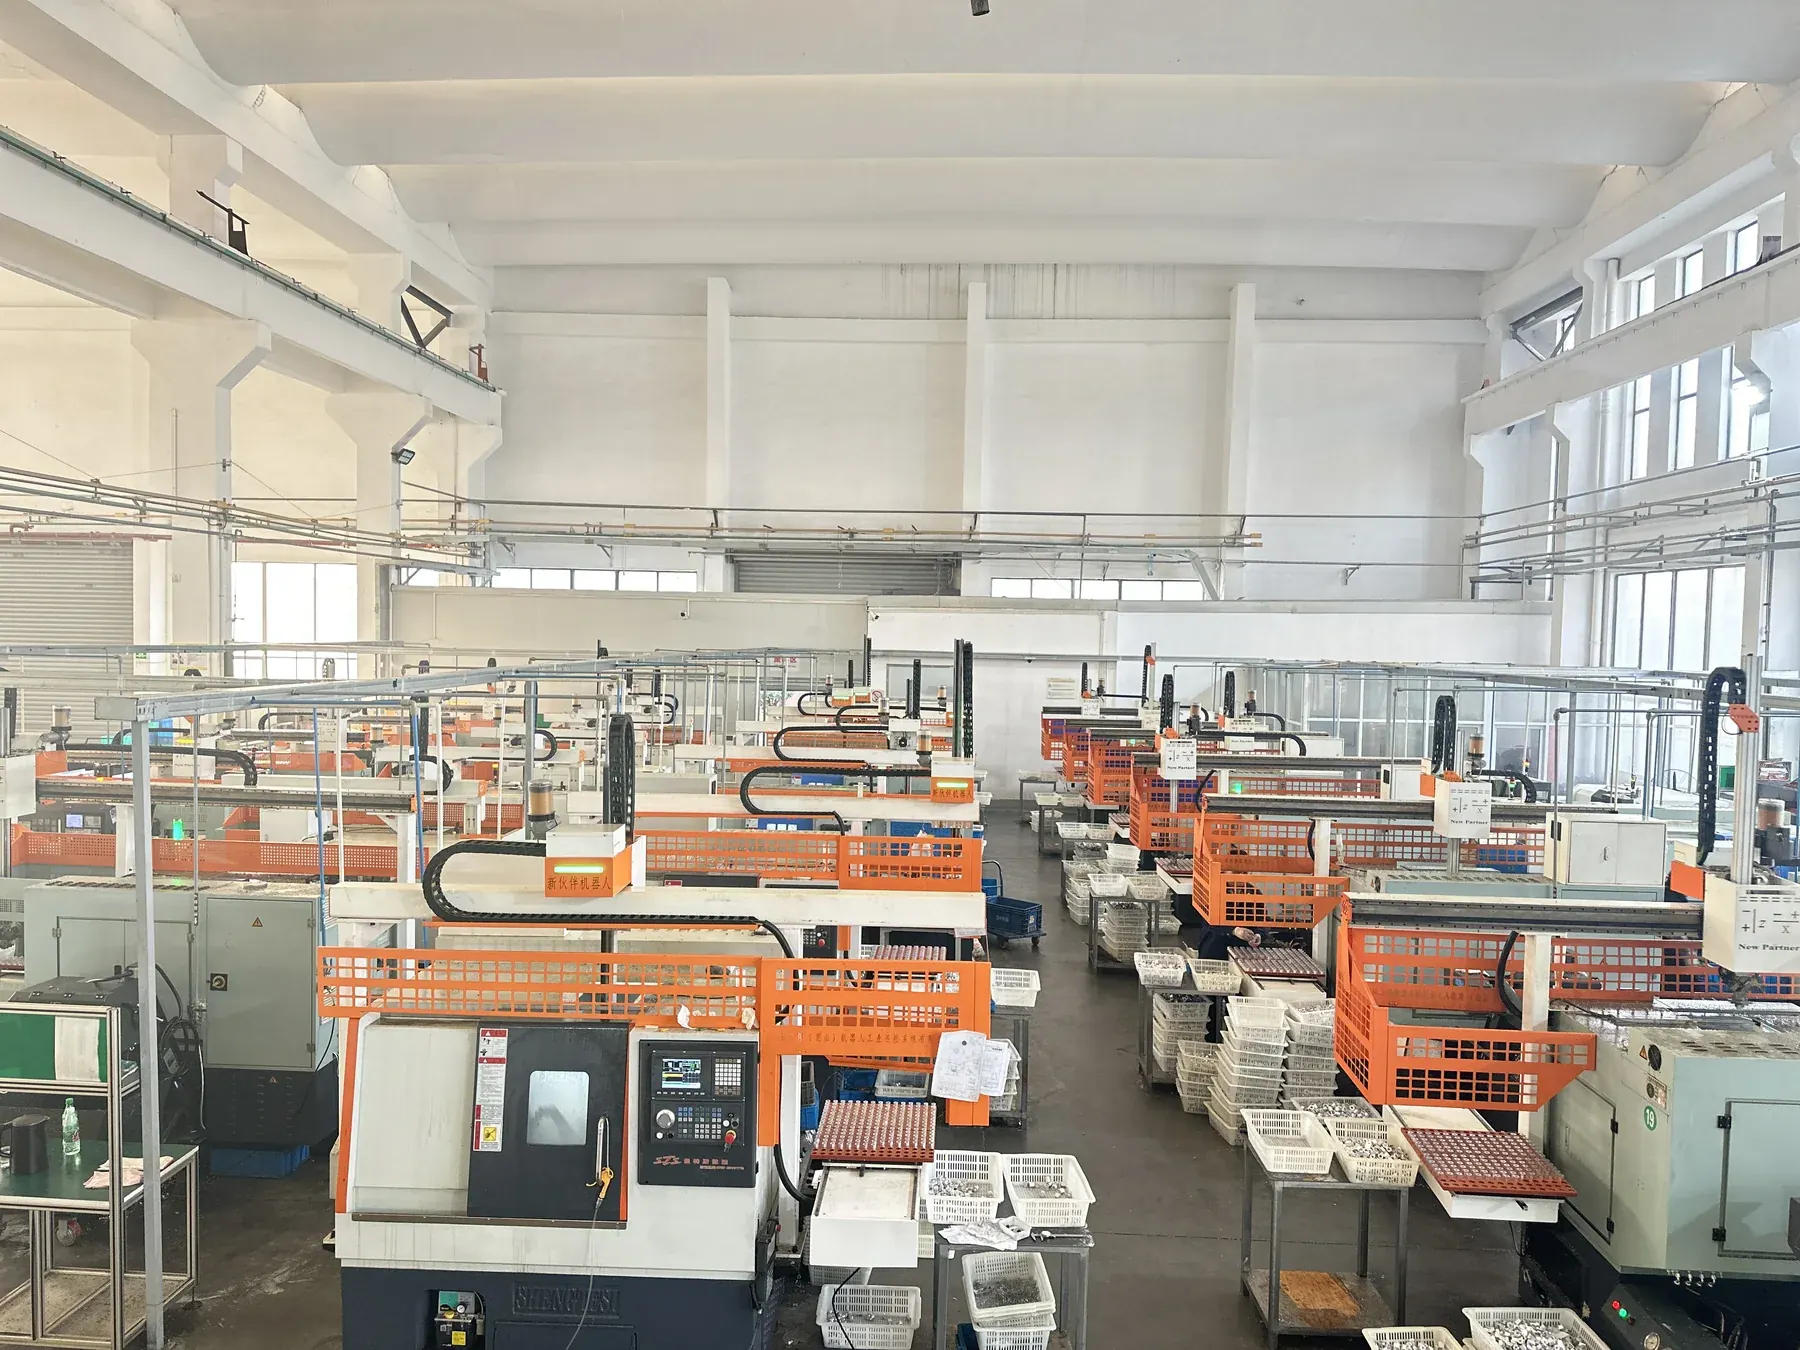
【已有案例】目前没有取得客户书面授权的该产品公开项目,因此不写项目名称、节拍、产能与效果数字。可先看按业务线归档的装机现场:CNC加工中心 / 铣床自动化 现场与案例。
压铸壳体常见问题
压铸壳体是什么?
压铸壳体属于新能源汽车 / 3C类零件。薄壁复杂件,基准面少,孔位多且位置度要求高,常需多工序。
压铸壳体主要应用在哪些行业?
常见于3C、新能源、汽车相关场景;本站在对应的行业页里给出了这类工件的加工与自动化切入点。
压铸壳体一般怎么加工?
主要工序包括:基准面铣削、孔系钻削与攻牙、轮廓与型腔精加工、去毛刺与清洗、按需在线检测。具体工序按图纸的尺寸与形位要求裁剪。
压铸壳体适合用什么机床?
立式 / 卧式加工中心——多面孔系与型腔,一次装夹多面加工。 另外可选钻攻中心:小孔与螺纹批量加工。
压铸壳体可以自动上下料吗?
可以,常见方式有:机器人上下料(件形复杂、需要翻转);桁架机械手(成排设备);多机联线 + 集中供料。是否成立取决于工件尺寸重量、节拍与机床布局的核算结果。
压铸壳体怎么实现自动供料?
可选:料框 / 托盘、输送线 + 缓存。供料容量按单层容量、有效层数与加工节拍核算,不承诺固定连续运行时间。
压铸壳体加工后怎么检测?
通常关注的项:孔位与位置度、关键平面度、外观缺陷(缺料 / 冷隔 / 划伤)。精密尺寸测量需要专用测量设备,与视觉检测的能力边界不同。
压铸壳体的加工自动化怎么规划?
从工件出发而不是先定机器人型号:先确认结构与装夹基准,再按批量与节拍选机床组合与自动化方式,最后核对供料、缓存、检测与安全联锁是否闭环。