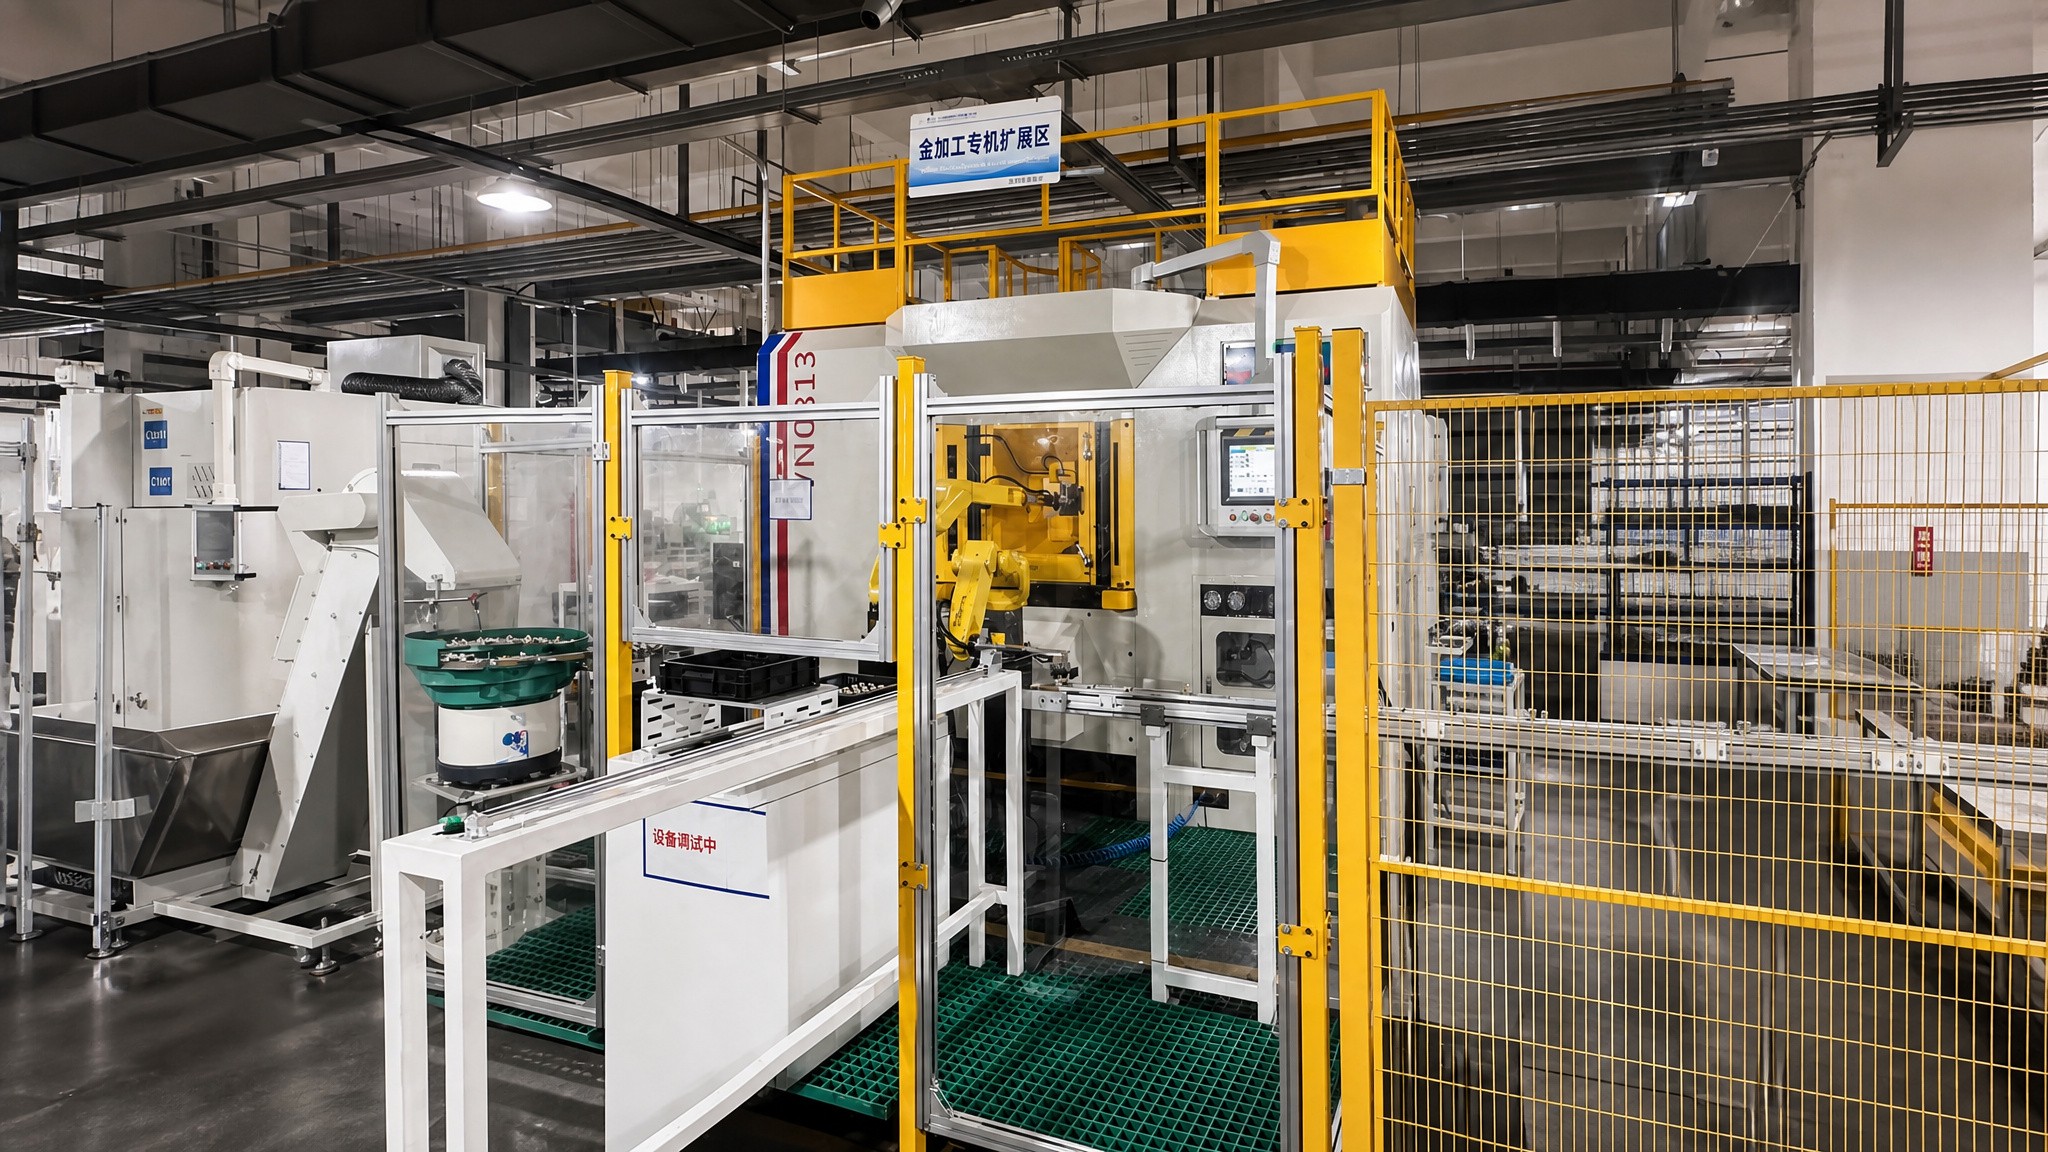
空调阀杆精密车削加工自动送料案例
空调阀杆精密车削加工案例:不锈钢阀杆数控车床加工、棒料送料机自动供料、中心孔钻削与滚花一次完成。
空调阀杆精密车削加工自动送料案例:SUS420不锈钢阀杆数控车削,棒料送料机连续供料,中心孔与滚花一次装夹完成。
项目档案:工件、设备与实施状态
工件 | 空调阀杆 |
|---|---|
机床品牌 | 马扎克、沈阳机床 |
机床型号/台数 | 数控车床×8台 |
机器人/桁架配置 | 棒料送料机 + 自动接料输送机 |
料仓结构 | 不适用(棒料供料) |
供料方式 | 长棒料送料机 |
单件加工节拍 | 约22秒/件 |
项目状态 | 已交付 |
验收状态 | 已验收 |
工件流转
长棒料送料 → 数控车床车削 → 切断 → 输送机接料 → 自动收料箱
01 项目概况
空调阀杆是调节阀门开度的细长轴零件,要求直线度高、表面光洁。本项目采用8台数控车床配套长棒料送料机,实现阀杆从棒料到成品的全自动车削加工,自动收料。
02 生产背景与改造需求
阀杆细长(φ4×85mm),车削时易弯曲变形;SUS420不锈钢硬度高,刀具磨损快;月需求量大(30万件),人工上下料成本高;阀杆表面要求Ra0.4,不能有划痕。
03 加工对象与工序特点
工件为SUS420不锈钢棒料φ6mm,成品阀杆外形φ4×85mm。加工内容:外圆精车至φ4h6、端面车削、中心孔B型钻削、端部滚花、R圆弧过渡车削。直线度要求0.02mm/全长,表面粗糙度Ra0.4。
04 自动化难点
细长轴让刀导致尺寸公差难控制;切断时工件飞出易伤表面;棒料尾料处理需自动化;8台机床集中管理需统一计数。
05 方案总体设计
8台数控车床分两排布置,每台配套一台油浴式棒料送料机。切断后阀杆通过滑槽输送至集中料箱。机床联网可远程监控运行状态与产量。
06 上下料工作流程
棒料装入送料机→送料机推送至主轴夹头→夹头夹紧→外径车削→端面与中心孔加工→滚花加工→切断→阀杆沿滑槽滑入料箱→送料机进给下一段。
07 机床、机械手与料仓协同
采用跟刀架支撑细长轴,减少让刀;尾座顶尖顶持中心孔增加刚性;切断刀带圆弧刃口减少毛刺。
08 关键选型依据
单件加工节拍22秒,8台并行产能约1300件/小时,月产能可达50万件以上。
09 机床品牌与型号适配
机床为马扎克QTN200×4台、沈阳机床HTC36×4台,均为平床身数控车床,带棒料送料机接口。
10 智能料仓与自动供料
油浴式棒料送料机,3米长棒料自动送入,送料噪音低、同心度好。尾料(约80mm)由送料机自动排出收集。
11 多机联线(如适用)
8台机床独立运行不联线,但通过联网模块统一上报产量和报警状态。
12 控制、安全与异常处理
棒料送料机安全防护罩;切削液集中供液系统;机床联网看板实时显示各台运行状态。
13 调试与验证方法
首件全尺寸检验→单台机床连续500件验证→直线度抽检→表面粗糙度抽检→8台同时运行24小时验证。
14 实施结果(口径说明)
验收节拍22秒/件;阀杆直线度CPK≥1.33;每班仅需1人巡检和补料;对比人工上下料效率提升约40%。
15 适用范围与限制
适用于φ3~10mm长度100mm以内的细长轴类、阀杆类零件;更长更细零件需增加中心架。
16 常见问题
细长轴变形问题通过跟刀架+尾座顶尖+小切削参数三重措施解决,直线度稳定控制在0.02mm以内。
Q:细长阀杆加工如何防止弯曲变形?
A:通过跟刀架支撑+尾座顶尖顶持+小切削参数三重措施,将直线度稳定控制在0.02mm以内。
Q:棒料尾料怎么处理?
A:油浴式棒料送料机在棒料用完后自动排出尾料(约80mm),收集到专用尾料盒,无需人工干预。
数据类别表
数据类别 | 本项目情况 |
|---|---|
A 设备运行时长(每班/每天) | 三班制,24小时连续运行 |
D 单件加工节拍 | 约22秒/件 |
资料来源与核验状态
数据类别 | 本项目情况 | 本页使用范围 |
|---|---|---|
B 同项目方案 | 《空调阀杆精密车削加工自动送料案例自动化方案》 | 01–06、10–11方案形态 |
相关页面
如需评估阀杆类细长轴零件的自动化车削方案,欢迎联系我们提供零件图纸与批量要求。