项目档案:工件、工艺重点与实施状态
以下信息按"已确认 / 待确认"标注,未经核实的内容不写入。
| 工件 | 铝制液冷板 |
|---|---|
| 工艺重点 | 变形控制与表面保护 |
| 供料方式 | 板件托盘定位 |
| 机床品牌 / 型号 / 台数 | 待确认 |
| 机器人 / 桁架配置 | 待确认 |
| 单件加工节拍 / 整线节拍 | 待确认 |
| 项目状态 | 已交付(未验收) |
| 验收状态 | 未验收 |
自动上下料与工件流转流程
毛坯准备 → 板件托盘定位 → 机械手抓取 → CNC 上料 → 加工 → 下料 → 多面工序衔接
01 项目概况
液冷板是液冷系统中的重要热管理部件,具体结构可能包含流道、接口、安装孔和其他加工特征。本案例聚焦需要 CNC 机加工的铝制液冷板毛坯,采用托盘式毛坯供料、机械手自动上下料、多机床工序衔接和成品料仓回收的自动化方式。方案重点是根据液冷板尺寸、重量、刚度和实际加工基准,设计稳定的托盘支撑、工件抓取与机床装夹方式,并兼顾加工表面保护和后续工序衔接。
02 生产背景与改造需求
- 板件外形和厚度可能影响抓取位置、托盘结构和机床装夹方式;
- 部分工件具有较大的长宽比或局部薄壁结构,需要关注支撑与夹持过程中的变形风险;
- 如果需要多面加工,工件可能涉及翻面、重新定位或二次装夹;
- 加工后的精加工面、接口及安装位置需要避免相互碰撞;
- 多工序联线时,需要协调各工位的加工完成时间和工件缓存。
原始资料未描述改造前的具体生产方式,此项待补充现场记录。
03 加工对象与工序特点
原始资料的记载:
- 本项目的加工对象为铝制液冷板毛坯(资料只写到材料类别,未给牌号);
- 具体结构可能包含流道、接口、安装孔和其他加工特征;
- 部分工件可能具有长宽比大或局部薄壁结构,存在装夹与搬运变形风险。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 铝材牌号与状态(材质类别已由业务确认,牌号未给,不作推断)
- 板件尺寸范围与厚度
- 单件重量
- 托盘支撑位置与防变形结构设计
- 翻面 / 二次装夹的具体机构与定位基准
- 成品检验方式(平面度 / 流道 / 气密)
业务确认(2026-10-21)
- 工件材质:铝制(业务确认;牌号待确认)
04 自动化难点
- 薄壁 / 大长宽比板件的支撑与夹持变形控制;
- 翻面与二次装夹时的定位基准一致性;
- 精加工面、接口与安装位置的搬运保护;
- 多工序联线的工件缓存与等待时间管理;
- 铝件切削环境下的抓取可靠性与表面防护。
05 方案总体设计
- 板件托盘供料:根据液冷板外形和加工基准设计托盘支撑结构,保证毛坯在托盘内稳定摆放;
- 机械手抓取:根据工件刚度、表面要求和可抓取位置,选择适合的夹爪或专用夹具;
- CNC 自动上料:将毛坯送入机床夹具,配合定位、夹紧及机床就绪信号完成上料;
- 多工序加工:按实际工艺路线完成铣削、钻孔或其他所需加工工序;需要多面加工时,按实际方案完成翻面或二次装夹;
- 加工后下料与成品防护:在机床允许下料后取出工件,并按后续工艺要求转移或直接回收;精加工表面采用适当的成品托盘和隔离摆放方式。
06 上下料工作流程
- 板件毛坯入托盘 → 机械手取料 → 机床夹具定位与夹紧
- 铣削 / 钻孔等工序 →(如需多面)翻面或二次装夹 → 加工完成
- 机械手取件 → 转入下一工序或成品回收 → 下一循环
07 机床、机械手与料仓协同
方案对协同提出的设计要求(属方案描述,非现场实测记录):
- 上料需配合定位、夹紧及机床就绪信号;
- 多工序联线时需协调各工位的加工完成时间与工件缓存;
- 翻面与二次装夹需与工艺路线对应,避免工序错序。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 各工位的加工时间与上下料时间(节拍平衡的输入数据)
- 缓存工位的位置与容量
- 料仓向机械手供料的位置与节奏
- 异常时(变形、夹持失败、报警)的暂停与人工干预流程
08 关键选型依据
方案只写到「机械手」,未确定桁架或六轴机器人的形式与型号;对接液冷板这类板件,方案强调取抓方式需按工件刚度、表面要求与可抓取位置选择,避免精加工表面直接承受夹持。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 桁架机械手与六轴机器人的服务范围与工序分配(结构已确认,分配未定)
- 负载、行程与工作空间核算依据(板件尺寸决定行程需求)
- 夹爪形式与接触面材料(是否需真空吸盘 + 机械限位)
- 一拖几或多工序联线的配置依据
业务确认(2026-10-21)
- 自动化结构:六轴工业机器人 + 桁架机械手组合(业务确认)
- 桁架与机器人各自服务哪些机床与工序,按机床布局确定,具体分配待确认
业务确认(2026-10-21)
- 夹爪与定位方式:按各案例的工件外形、可夹持区域与需保护的螺纹 / 密封 / 精加工面确定,本批不采用统一形式(业务确认)
- 具体夹爪形式与定位基准,以各案例夹具图纸为准(未提供)
09 机床品牌与型号适配
业务确认(2026-10-21)
- 机床品牌:沈阳机床、马扎克(Mazak)(业务确认)
- 具体机型、台数与一拖几配置待确认(业务确认中未给出)
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 机床型号与台数、一拖几配置(品牌已业务确认,型号与台数未给)
- 机床类型(铣削为主,是否含多面加工专机)与工位数
- 工作台 / 夹具形式与上下料入口
- 与自动化设备的接口与联锁条件
10 智能料仓与自动供料
方案对供料的记载:
- 采用板件托盘供料 + 成品托盘 / 料仓;
- 托盘支撑结构需按液冷板外形与加工基准设计,保证毛坯稳定摆放;
- 规划条件为 300 件毛坯、目标连续运行 8 小时(规划条件,非验收结果)。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 每盘件数与 256 个料位的分配方式(层数与料位数已确认)
- 板件的支撑点与防变形结构
- 人工补料间隔与补料方式
- 成品与毛坯是否共用托盘
- 缺料与满仓的处理方式
业务确认(2026-10-21)
- 料仓:8 层 × 32 位 = 256 个料位(业务确认)
- 人工补料还是自动补料,待确认
11 多机联线(如适用)
方案把本项目定位为「多工序联线」,但未记载实际联线台数与工序划分;方案指出多工序联线时需协调各工位的加工完成时间和工件缓存。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 实际联线机床数量与类型
- 工序划分与工件流转顺序
- 是否设翻面工位、缓存工位
- 节拍协同与等待策略
- 异常后是否允许单机独立运行
12 控制、安全与异常处理
方案提出的控制与安全要求:
- 上料需配合定位、夹紧与机床就绪信号;
- 下料需在机床允许下料后进行;
- 需对多工序联线的异常停机与恢复做处理。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 状态确认与动作顺序的接口清单(I/O 点表)
- PLC 品牌、通信协议与信号命名
- 防护围栏、安全门锁与光幕配置
- 翻面机构的动作互锁与到位确认
- 断电后状态确认与复位流程
13 调试与验证方法
方案列出的验证重点(属方案阶段列出的验证项,尚无验收记录):
- 板件变形控制效果;
- 翻面 / 二次装夹的定位一致性;
- 成品表面保护效果;
- 多工序联线的工件缓存与等待时间;
- 实际节拍与连续运行数据。
方案明确:实际加工节拍受板件尺寸、装夹方式、加工面数量和工艺路线影响,不能直接用平均消耗间隔替代机床加工周期。
14 实施结果(口径说明)
毛坯容量 300 件;目标连续运行 8 小时(规划条件)。按每件毛坯一个加工循环计算,平均毛坯消耗速度需满足 300 ÷ 8 = 37.5 件/小时,相当于平均约 96 秒/件。
原始资料明确说明:该数值只是由规划条件计算出的容量要求,不代表机床实际加工节拍,也不代表系统已经通过 8 小时连续运行验收;连续无人值守能力仍需现场验证。液冷板实际加工节拍受板件尺寸、装夹方式、加工面数量与工艺路线影响,不能直接用平均消耗间隔替代机床加工周期。
业务确认(2026-10-21)
- 单件加工节拍:68 秒(业务确认)
- 整线产出节拍、连续无人值守时长与验收结论,尚无记录
| 数据类别 | 本项目情况 |
|---|---|
| A 设备运行时长(每班 / 每天) | 原始资料未提供(仅有规划目标 8 小时) |
| B 连续无人值守时长 | 原始资料未提供;方案明确「连续无人值守能力仍需现场验证」 |
| C 单次备料支持时长 | 方案文字:300 件对应 8 小时(规划条件);业务确认料仓为 8 层 × 32 位 = 256 个料位。两个数字口径不同,需核定 |
| D 单件加工节拍 | 68 秒 / 件(单件加工节拍,业务确认);整线产出节拍未提供。整线平均消耗间隔约 96 秒/件为规划推算值,与单件加工节拍不是同一口径 |
| E 生产班次(班次数 / 每班时长) | 原始资料未提供 |
| F 项目当前阶段 | 已交付(2026-10-21 业务确认);验收报告与连续运行记录未提供 |
15 适用范围与限制
- 方案价值:规范板件毛坯的定位、取料与装夹流程;减少不同机床之间的人工搬运;通过托盘支撑与成品摆放降低碰撞与表面损伤风险;为多面加工与多工序产品提供更清晰的工件流转方式。
- 已交付、但无书面记录的项目:板件变形控制效果、翻面 / 二次装夹的定位一致性、成品表面保护效果、实际节拍与连续运行数据。
- 原始资料未提供:客户名称与验收数据。原文明确:液冷板的平面度、流道质量、密封性能及最终热管理性能仍需按产品设计要求与实际检验流程验证,不能直接归因于自动上下料系统。
16 常见问题
Q:铝制液冷板可以采用机器人自动上下料吗?
A:可以根据板件尺寸、重量、刚度、抓取位置和机床夹具进行可行性评估,再确定适用的机器人与托盘方案。
Q:如何降低液冷板搬运过程中的变形风险?
A:需要结合工件刚度设计支撑位置、抓取方式和装夹结构,并通过实际工件测试确认。
Q:液冷板需要多面加工时如何安排自动化?
A:可根据工艺路线安排翻转、二次装夹或不同机床之间的工件转移,具体取决于工件结构和机床布局。
Q:自动上下料是否能保证液冷板密封性能?
A:不能单独保证。密封性能取决于流道结构、加工质量、实际连接或焊接工艺及相应检验流程。
设备与工艺参考图
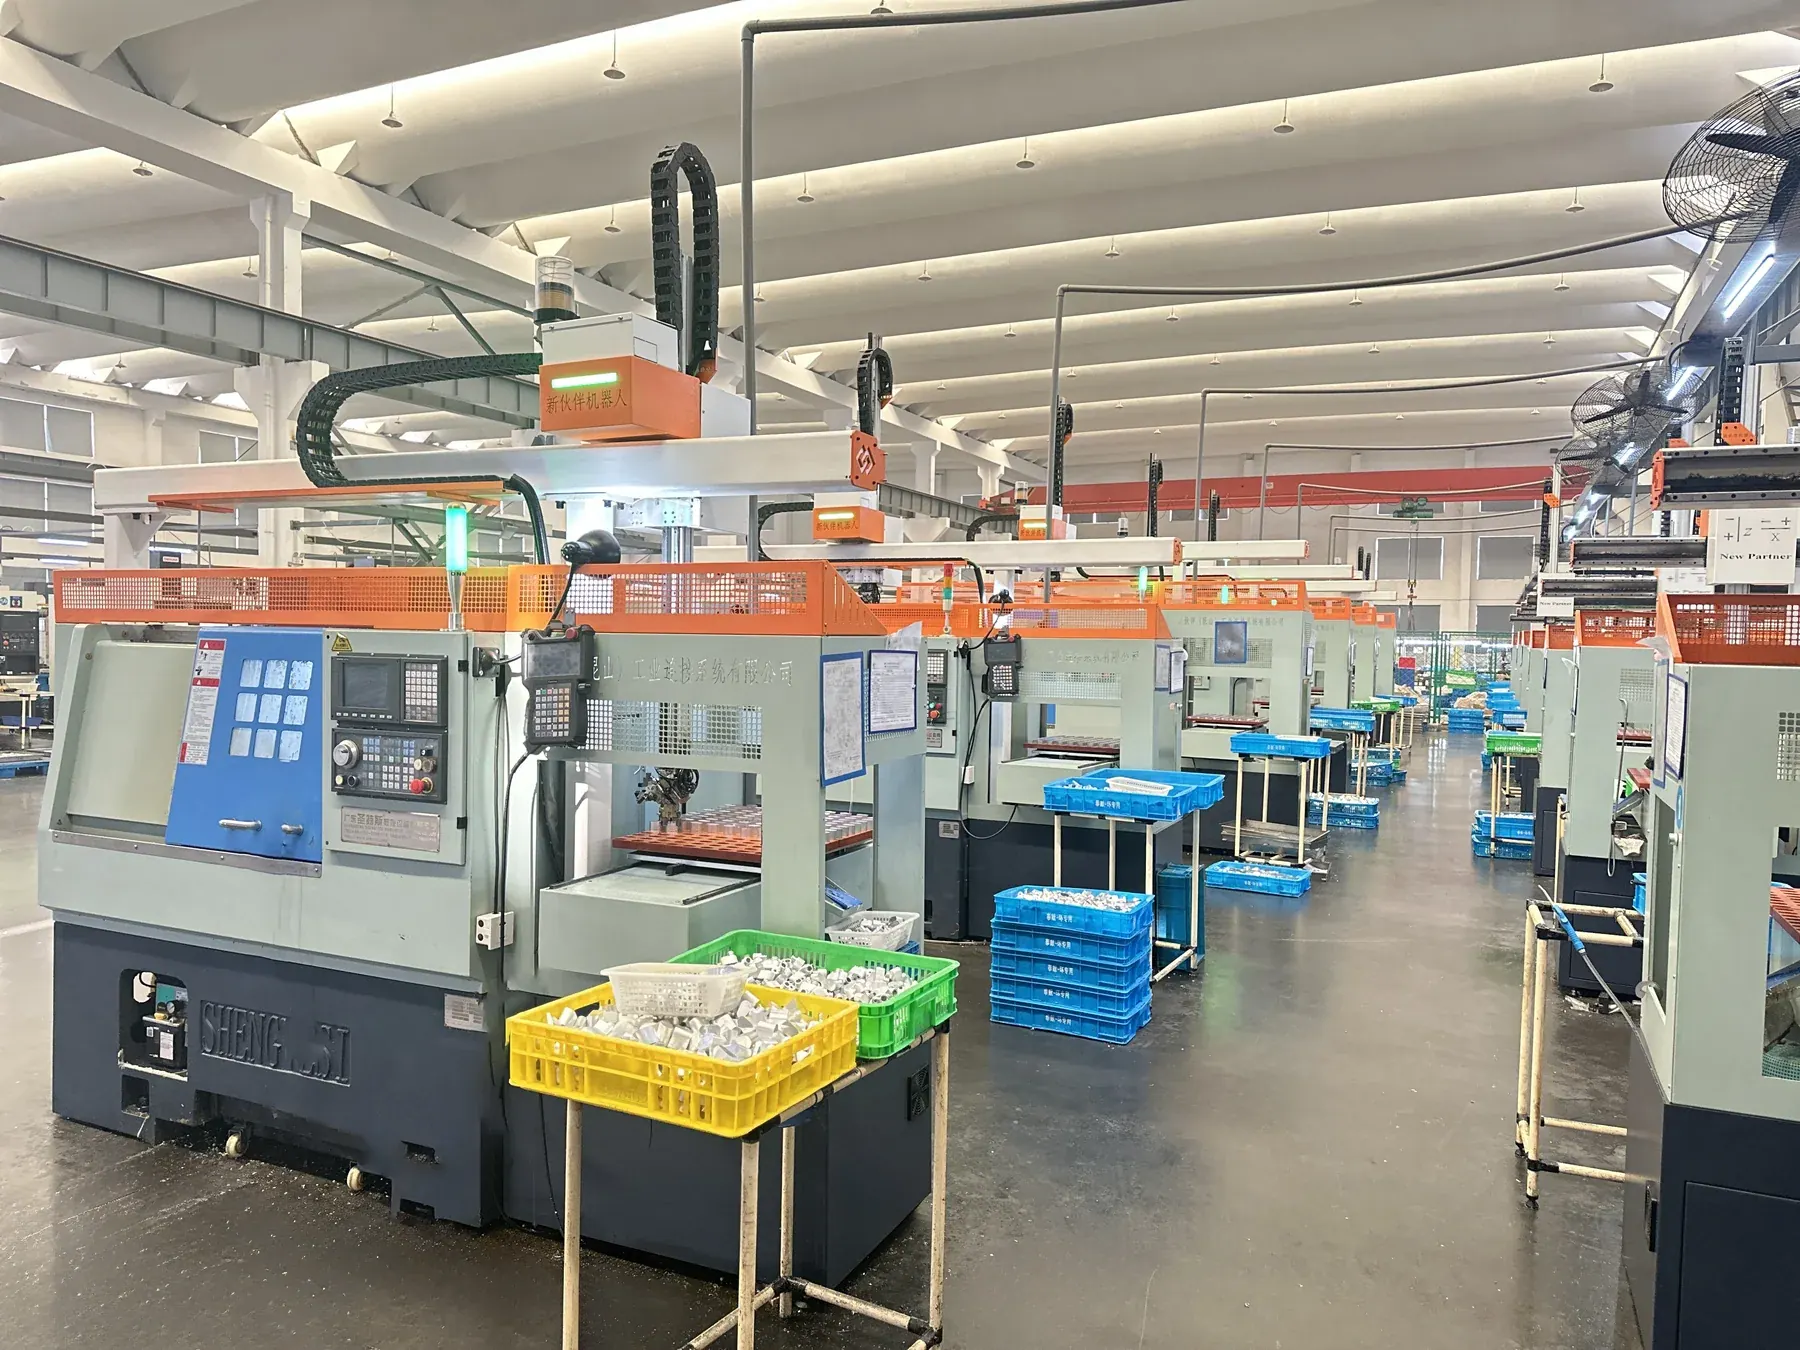
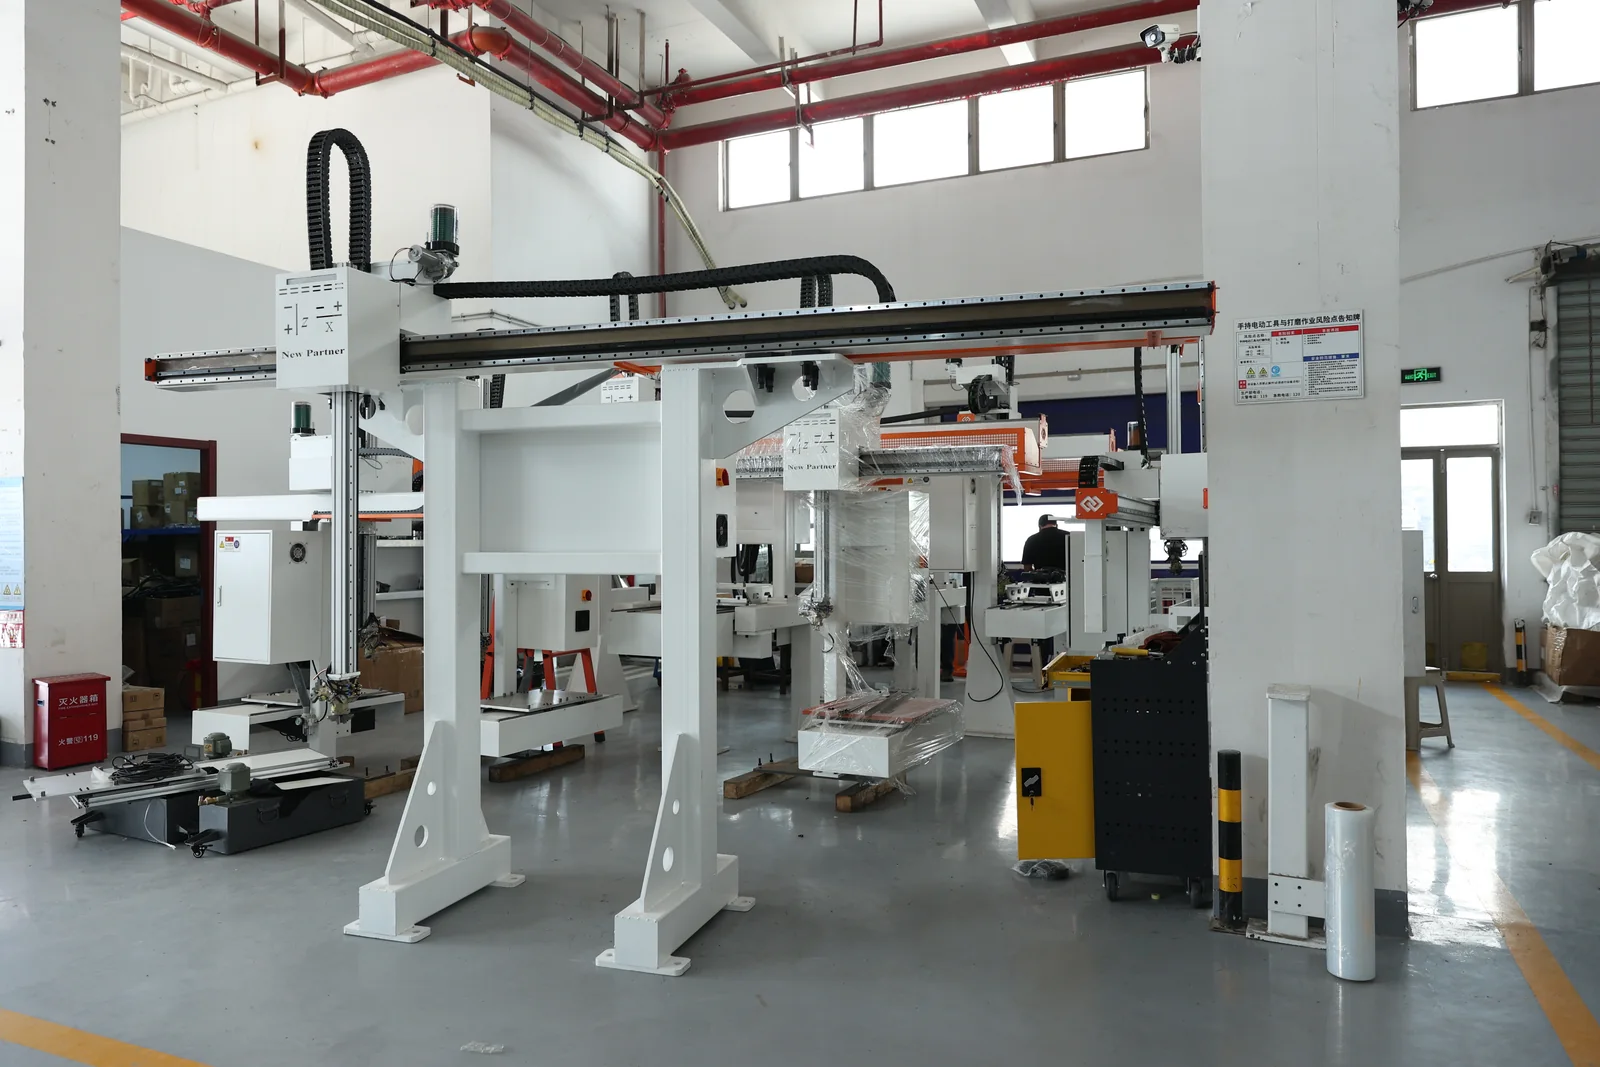
以下两张为同类产线与设备形态的参考图(含本厂装配车间实拍),用于说明上下料与供料的形式;非本项目客户现场照片,具体配置以项目评估与现场为准。
资料来源与核验状态
本页事实按下表分级整理,未使用任何无来源的数字、客户名或验收结论:
| 资料等级 | 本次检索到的资料 | 本页使用范围 |
|---|---|---|
| A 同项目记录 | 未找到(无设备清单、I/O 点表、调试记录或验收文件) | — |
| B 同项目方案 | 《案列01 - 副本 (5).docx》案例 05(本案例无独立方案文档) | 01–06 的方案描述、07 的设计要求、10–11 的方案形态、13 的验证项、14 的口径 |
| C 同工件/工艺 | 站内冷板接口件应用页、自动翻转与二次装夹方案页 | 板件装夹与翻面要求的背景说明,未作为本项目参数 |
| D 其他项目 | 本页两张参考图(本站素材库实拍) | 仅示意同类产线形态,不代表本项目现场 |
上表未列入「业务口述」一档:本页所有绿色「业务确认(2026-10-21)」区块来自项目业务负责人的当面确认,属口述来源;涉及的机型、台数与材料牌号仍以书面资料为准。因此,「机床型号与台数、材料牌号与尺寸、夹爪与料仓参数、整线节拍与验收结果」中仍无书面依据的部分,一律保留为待确认项,不作推测性补写。
相关页面
如需评估同类板件的自动化方案,欢迎联系我们,或提供板件尺寸与厚度、材质牌号、平面度要求与机床配置,以便确定支撑与抓取方案。
本篇按统一 16 节框架整理:原始方案与案例稿中的事实与口径全部保留;机床型号/台数、工件材质与尺寸、夹爪与料仓参数、实测节拍与验收结果,现有资料未记载的部分统一标注为「待业务确认」;已于 2026-10-21 由业务负责人补充确认的项目,以绿色区块单列,未与文档来源混写。