不锈钢液冷连接器 · CNC 车床自动上下料|卡盘装夹与多工序转移
不锈钢液冷连接器 CNC 车床自动上下料案例:托盘式毛坯供料、卡盘装夹、加工后下料、多工序转移与成品料仓管理。
项目档案:工件、工艺重点与实施状态
以下信息按"已确认 / 待确认"标注,未经核实的内容不写入。
| 工件 | 不锈钢液冷连接器 |
|---|---|
| 工艺重点 | 卡盘装夹与多工序转移 |
| 供料方式 | 托盘式毛坯供料 |
| 机床品牌 / 型号 / 台数 | 待确认 |
| 机器人 / 桁架配置 | 待确认 |
| 单件加工节拍 / 整线节拍 | 待确认 |
| 项目状态 | 已交付(未验收) |
| 验收状态 | 未验收 |
自动上下料与工件流转流程
毛坯准备 → 托盘供料 → 抓取 → CNC 车床上料 → 卡盘装夹 → 加工 → 下料 → 工序转移
01 项目概况
液冷连接器用于液冷管路或设备之间的连接,通常具有一定的接口结构,具体产品可能涉及螺纹、密封配合面、定位结构及不同外形的金属毛坯。本项目针对不锈钢独立毛坯的 CNC 车削场景,采用托盘供料、机械手自动上下料、机床加工与成品料仓回收方式,减少人工逐件装卸工件的重复操作。方案以连接器实际毛坯外形和车床装夹方式为基础,协调机械手抓取、卡盘装夹、加工完成信号及成品取放流程。
02 生产背景与改造需求
- 不锈钢连接器毛坯需要稳定抓取,并准确放入车床卡盘或专用夹具;
- 不同规格的连接器可能存在外径、长度和接口结构差异;
- 螺纹、端面和密封配合部位需要避免碰伤;
- 加工环境可能存在切削液与金属切屑,需要考虑夹爪和机械手防护;
- 如果产品需要两端加工或多次装夹,需要规划翻面与工序转移;
- 多台机床联线时,需要协调机械手服务顺序与各机床的加工完成状态。
原始资料未描述改造前的具体生产方式,此项待补充现场记录。
03 加工对象与工序特点
原始资料的记载:
- 本项目的加工对象为不锈钢独立毛坯的液冷连接器(资料只写到材料类别,未给牌号);
- 连接器可能涉及螺纹、密封配合面、定位结构及不同外形的金属毛坯;
- 加工环境可能存在切削液与金属切屑。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 不锈钢牌号与状态(材质类别已由业务确认,牌号未给,不按行业惯例推断)
- 规格范围(外径 / 长度区间)与单件重量
- 毛坯形态(棒料切断件 / 锻件 / 其他)
- 卡盘或专用夹具的形式与夹持方式
- 夹持区域与螺纹、密封面的相对位置
- 是否需要两端加工与翻面
业务确认(2026-10-21)
- 工件材质:不锈钢(业务确认;牌号待确认)
04 自动化难点
- 卡盘装夹的定位与夹紧确认(含自动门、加工完成信号与动作互锁);
- 切削液与切屑环境下的抓取可靠性;
- 螺纹与密封面在抓取、搬运、入仓环节的保护;
- 两端加工时的翻面与二次装夹;
- 多规格连接器的夹具 / 托盘兼容性与换型防错。
05 方案总体设计
- 毛坯托盘供料:将不锈钢连接器毛坯按规定方向摆放,保证取料位置与姿态符合设定要求;
- 机械手抓取:根据毛坯尺寸、重量及可夹持位置选择夹爪或专用夹具;
- 车床自动上料:将工件送入卡盘或专用夹具,结合工件到位与夹紧确认信号完成上料;
- 加工状态交互:机床加工完成并允许下料后取出工件,避免在机床未处于安全状态时执行装卸动作;
- 多工序加工:需二次装夹或其他工序的产品按实际工艺路线完成转移,单工序产品直接进入成品回收;
- 成品料仓管理:按指定方向放入成品托盘或料仓,降低螺纹与密封部位碰撞的风险。
06 上下料工作流程
- 毛坯托盘 → 机械手抓取 → 送入车床卡盘 / 专用夹具
- 到位与夹紧确认 → 车削加工 → 加工完成且允许下料
- 机械手取件 → 成品按方向入仓 / 入托盘 → 下一循环
07 机床、机械手与料仓协同
方案对协同提出的设计要求(属方案描述,非现场实测记录):
- 需协调机床自动门、卡盘夹紧状态、加工完成信号和机械手动作互锁;
- 具体实现方式取决于机床型号与控制系统;
- 多台机床联线时需协调机械手服务顺序与各机床的加工完成状态。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 卡盘形式(液压 / 气动)与夹紧信号的取信方式
- 机床自动门的控制与许可条件
- PLC 与机床的通信方式
- 异常时(夹持失败、掉件、报警)的暂停与人工干预流程
08 关键选型依据
方案只写到「根据毛坯尺寸、重量及可夹持位置选择夹爪或专用夹具」,未确定夹爪形式与机械手型号;资料同时指出,机床是否具备相应的自动化接口是能否采用机器人上下料的前提之一。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 机械手形式(桁架 / 六轴)与最终选型结论
- 负载、行程与工作空间核算依据
- 夹爪形式(平行两指 / 三指 / 软爪 / 专用夹具)
- 切削液环境下的夹爪与机器人防护方式
业务确认(2026-10-21)
- 自动化结构:六轴工业机器人 + 桁架机械手组合(业务确认)
- 桁架与机器人各自服务哪些机床与工序,按机床布局确定,具体分配待确认
业务确认(2026-10-21)
- 夹爪与定位方式:按各案例的工件外形、可夹持区域与需保护的螺纹 / 密封 / 精加工面确定,本批不采用统一形式(业务确认)
- 具体夹爪形式与定位基准,以各案例夹具图纸为准(未提供)
09 机床品牌与型号适配
业务确认(2026-10-21)
- 机床品牌:沈阳机床、马扎克(Mazak)(业务确认)
- 具体机型、台数与一拖几配置待确认(业务确认中未给出)
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 车床型号与台数、一拖几配置(品牌已业务确认,型号与台数未给)
- 控制系统类型与是否具备自动化接口
- 卡盘 / 专用夹具结构与上下料入口
- 是否需要第二工序设备(两端加工)
- 与自动化设备的联锁条件与改造边界
10 智能料仓与自动供料
方案对供料的记载:
- 采用毛坯托盘供料 + 成品托盘 / 成品料仓回收;
- 工件需按规定方向摆放,以保证取料位置与姿态;
- 规划条件为 300 件毛坯、目标连续运行 8 小时(规划条件,非验收结果)。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 每盘件数与 256 个料位的分配方式(层数与料位数已确认)
- 圆柱件的定位与防滚动结构
- 人工补料间隔与补料方式
- 成品是否与毛坯共用托盘
- 缺料与满仓的处理方式
业务确认(2026-10-21)
- 料仓:8 层 × 32 位 = 256 个料位(业务确认)
- 人工补料还是自动补料,待确认
11 多机联线(如适用)
方案对多台车床联线给出的是组织要求(协调服务顺序与加工完成状态),但未记载实际联线台数与联线形态;单机与多机两种形态在方案中并列描述。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 实际是单机上下料还是多台车床联线
- 如为联线:台数、类型与工件流转关系
- 机床之间是否设缓存工位
- 节拍协同与等待策略
- 异常后是否允许单机独立运行
12 控制、安全与异常处理
方案提出的控制与安全要求:
- 工件到位与夹紧确认信号参与上料判定;
- 机床加工完成并允许下料后才取件;
- 需考虑切削液与金属切屑对夹爪和机器人的影响。
以下内容待业务确认(现有资料未记载,暂不填写具体数值)
- 状态确认与动作顺序的接口清单(I/O 点表)
- PLC 品牌、通信协议与信号命名
- 防护围栏、安全门锁与光幕配置
- 夹持确认与工件有无检测方式
- 断电后状态确认与复位流程
13 调试与验证方法
方案列出的验证重点(属方案阶段列出的验证项,尚无验收记录):
- 抓取与装夹稳定性;
- 卡盘装夹的重复定位一致性;
- 成品表面保护效果(螺纹与密封面);
- 切削液与切屑环境下的抓取可靠性;
- 实际节拍与连续运行数据;
- 多规格换型与防错逻辑。
方案明确:实际加工节拍、产品合格率和人工节省情况,以对应项目的现场记录为准。
14 实施结果(口径说明)
毛坯容量 300 件;目标连续运行 8 小时(规划条件)。按每件毛坯一个加工循环计算,平均毛坯消耗速度需满足 300 ÷ 8 = 37.5 件/小时,相当于平均约 96 秒/件。
原始资料明确说明:该数值只是由规划条件计算出的容量要求,不代表机床实际加工节拍,也不代表系统已经通过 8 小时连续运行验收;连续无人值守能力仍需现场验证。该组数据表示整线在给定数量与运行时间下的平均消耗速度,不是单台车床的加工节拍,也不能作为所有连接器规格的产能承诺。
业务确认(2026-10-21)
- 单件加工节拍:68 秒(业务确认)
- 整线产出节拍、连续无人值守时长与验收结论,尚无记录
| 数据类别 | 本项目情况 |
|---|---|
| A 设备运行时长(每班 / 每天) | 原始资料未提供(仅有规划目标 8 小时) |
| B 连续无人值守时长 | 原始资料未提供;方案明确「连续无人值守能力仍需现场验证」 |
| C 单次备料支持时长 | 方案文字:300 件对应 8 小时(规划条件);业务确认料仓为 8 层 × 32 位 = 256 个料位。两个数字口径不同,需核定 |
| D 单件加工节拍 | 68 秒 / 件(单件加工节拍,业务确认);整线产出节拍未提供。整线平均消耗间隔约 96 秒/件为规划推算值,与单件加工节拍不是同一口径 |
| E 生产班次(班次数 / 每班时长) | 原始资料未提供 |
| F 项目当前阶段 | 已交付(2026-10-21 业务确认);验收报告与连续运行记录未提供 |
15 适用范围与限制
- 方案价值:机械手与 CNC 车床协同,使毛坯取料、车床装夹、加工后下料与成品收集形成相对统一的作业流程;规范工件进入卡盘的定位与夹紧确认;为后续多台车床联线及同类连接器改造提供基础。
- 已交付、但无书面记录的项目:抓取与装夹稳定性、卡盘装夹重复定位的一致性、成品表面保护效果、实际节拍与连续运行数据。
- 原始资料未提供:客户名称、验收记录、螺纹精度与耐压测试数据。原文明确:连接器的螺纹精度、密封性能与耐压表现仍应按产品要求加工和检验,不能仅凭自动上下料认定其符合质量要求。
16 常见问题
Q:不锈钢液冷连接器适合使用机器人上下料吗?
A:如果毛坯规格稳定、抓取位置明确、夹具适配且机床具备相应的自动化接口,可以评估采用机器人上下料。
Q:机器人如何与 CNC 车床配合?
A:通常需要协调机床自动门、卡盘夹紧状态、加工完成信号和机器人动作互锁。具体实现方式取决于机床型号与控制系统。
Q:自动上下料能否保证连接器不漏液?
A:不能单独保证。防漏表现取决于密封结构、加工质量、装配工艺及相应检验或测试。
Q:不同型号的连接器能否共用一套系统?
A:需要确认夹爪、托盘、夹具和加工程序的兼容性,并配置必要的型号识别与换型防错措施。
设备与工艺参考图
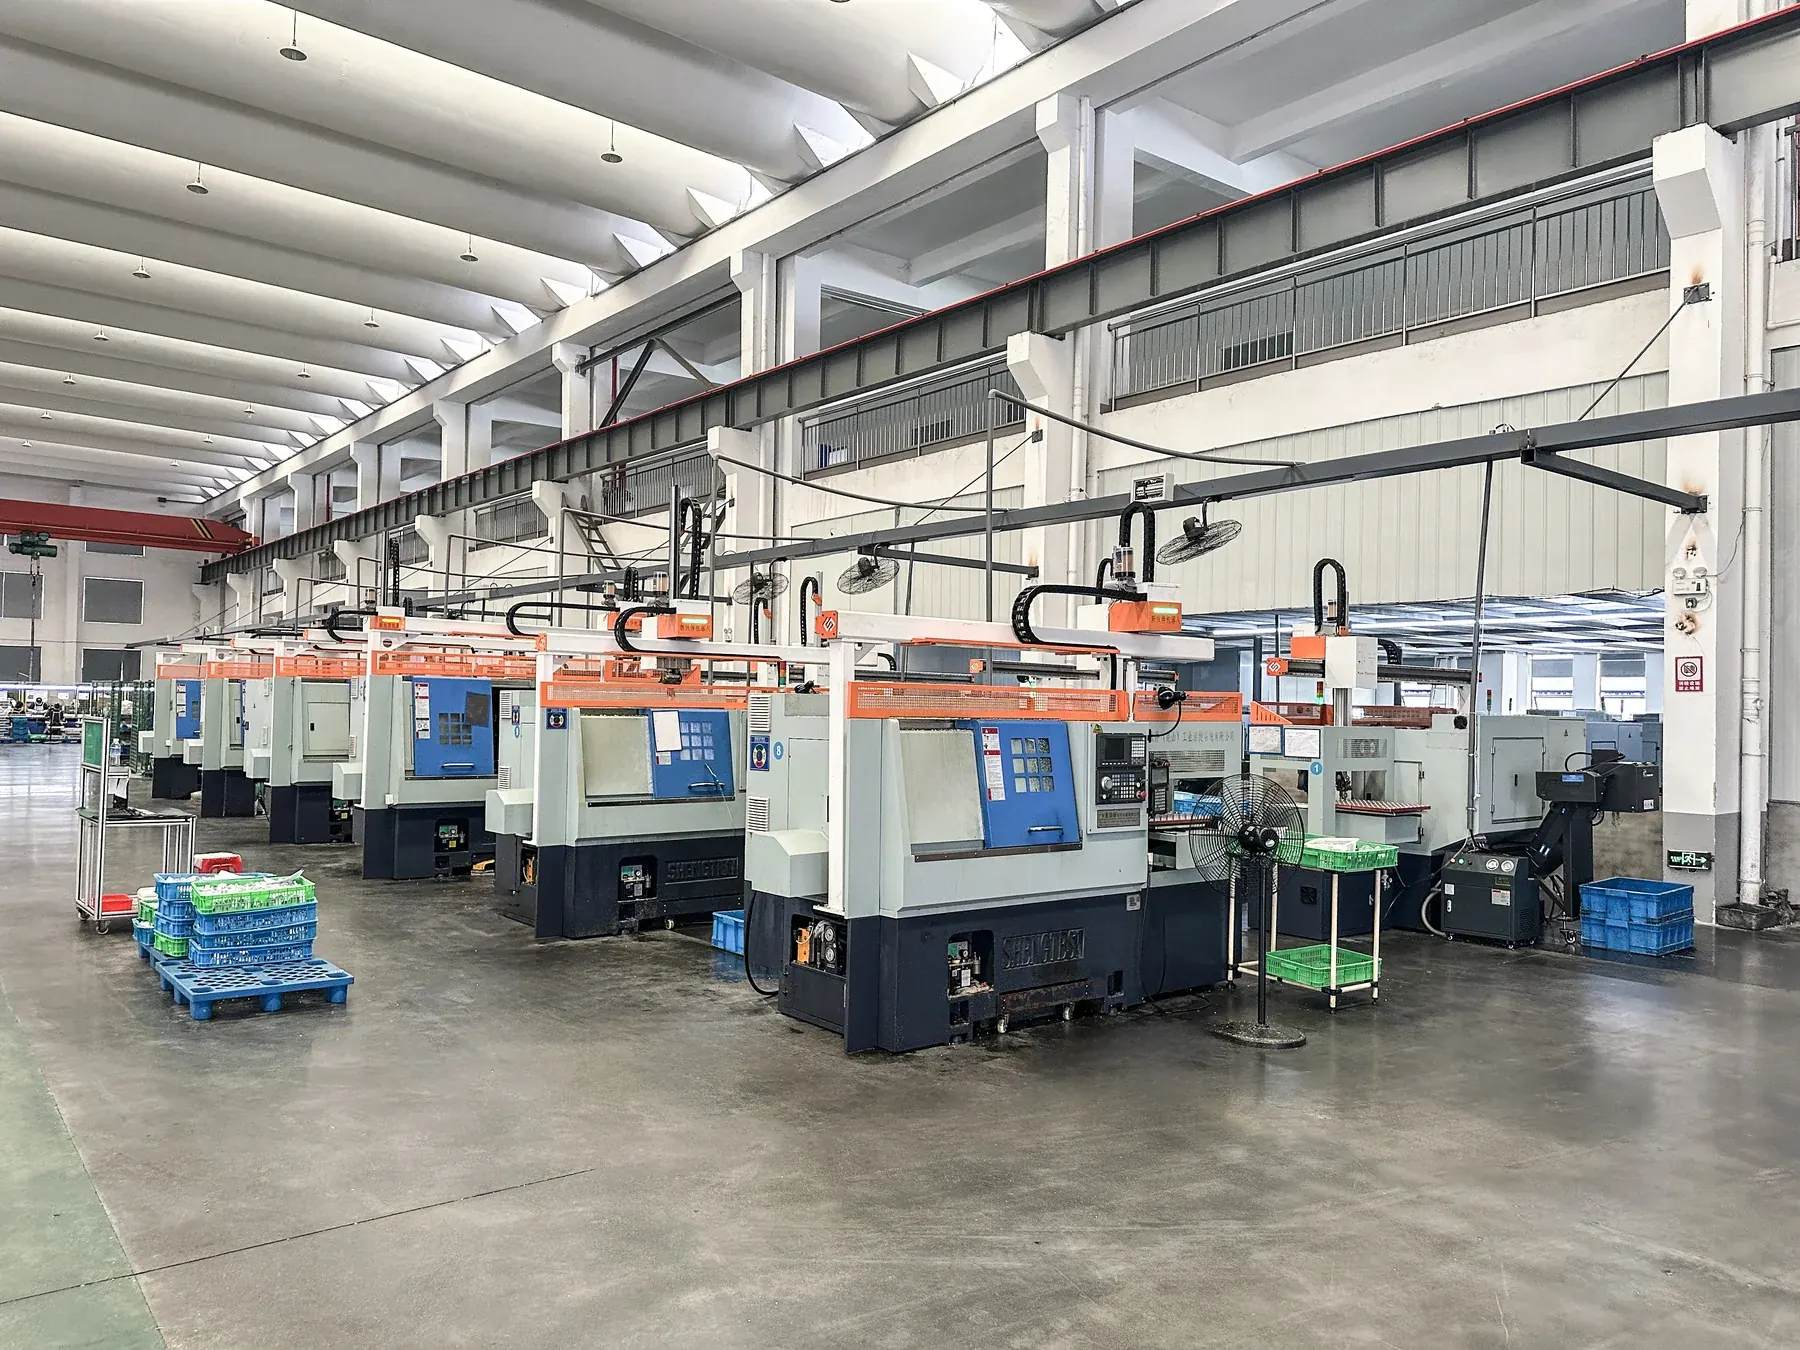
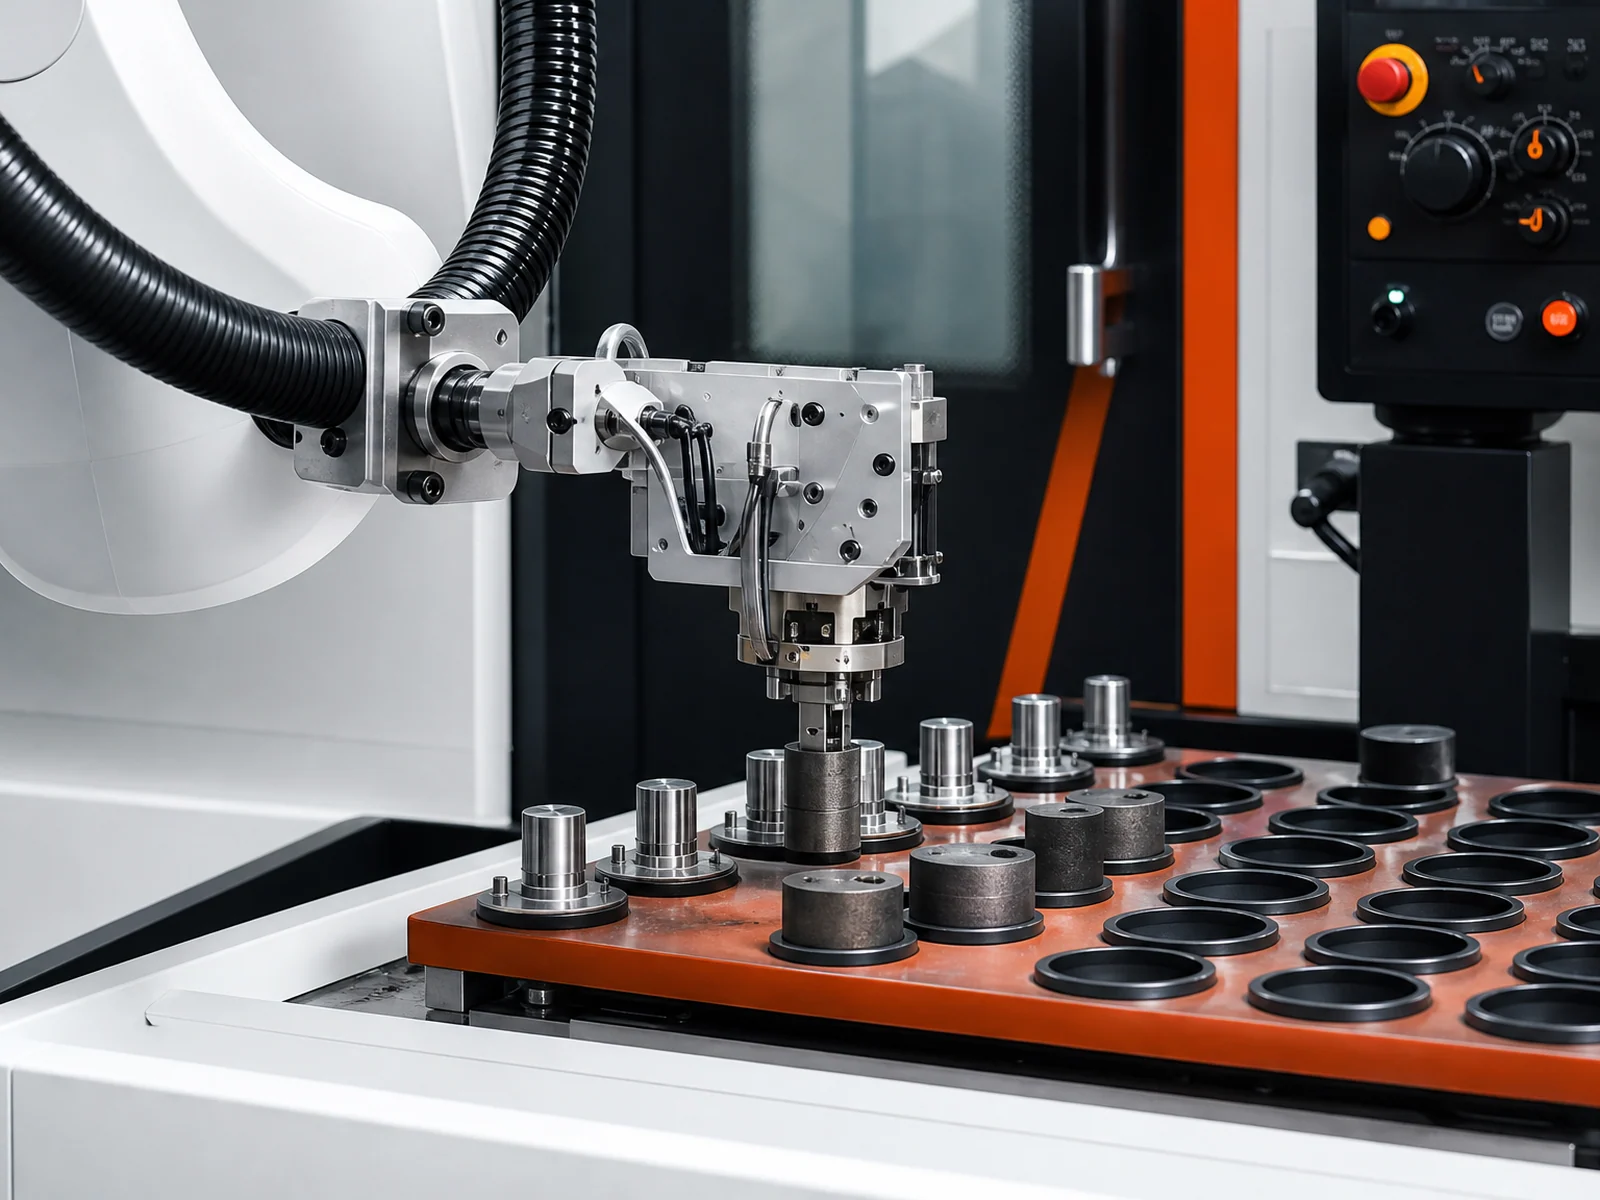
以下两张为同类产线与设备形态的参考图(含本厂装配车间实拍),用于说明上下料与供料的形式;非本项目客户现场照片,具体配置以项目评估与现场为准。
资料来源与核验状态
本页事实按下表分级整理,未使用任何无来源的数字、客户名或验收结论:
| 资料等级 | 本次检索到的资料 | 本页使用范围 |
|---|---|---|
| A 同项目记录 | 未找到(无设备清单、I/O 点表、调试记录或验收文件) | — |
| B 同项目方案 | 《案列01 - 副本 (5).docx》案例 04(本案例无独立方案文档) | 01–06 的方案描述、07 的设计要求、10–11 的方案形态、13 的验证项、14 的口径 |
| C 同工件/工艺 | 站内液冷管路接头应用页、不锈钢精密件应用页 | 工件特征与卡盘装夹背景说明,未作为本项目参数 |
| D 其他项目 | 本页两张参考图(本站素材库实拍) | 仅示意同类车床产线形态,不代表本项目现场 |
上表未列入「业务口述」一档:本页所有绿色「业务确认(2026-10-21)」区块来自项目业务负责人的当面确认,属口述来源;涉及的机型、台数与材料牌号仍以书面资料为准。因此,「机床型号与台数、材料牌号与尺寸、夹爪与料仓参数、整线节拍与验收结果」中仍无书面依据的部分,一律保留为待确认项,不作推测性补写。
相关页面
如需评估同类连接器的自动化方案,欢迎联系我们,或提供连接器规格范围、材质牌号、车床型号与卡盘形式,以便确定夹爪与上料方案。
本篇按统一 16 节框架整理:原始方案与案例稿中的事实与口径全部保留;机床型号/台数、工件材质与尺寸、夹爪与料仓参数、实测节拍与验收结果,现有资料未记载的部分统一标注为「待业务确认」;已于 2026-10-21 由业务负责人补充确认的项目,以绿色区块单列,未与文档来源混写。